
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

冶金重载轧辊锻件,耐磨损大型锻件锻造工艺解析
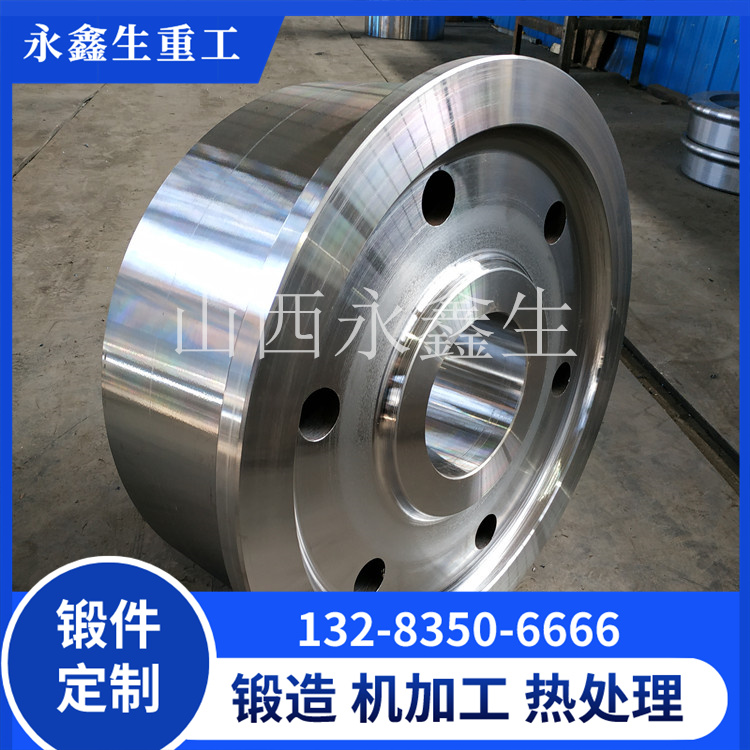
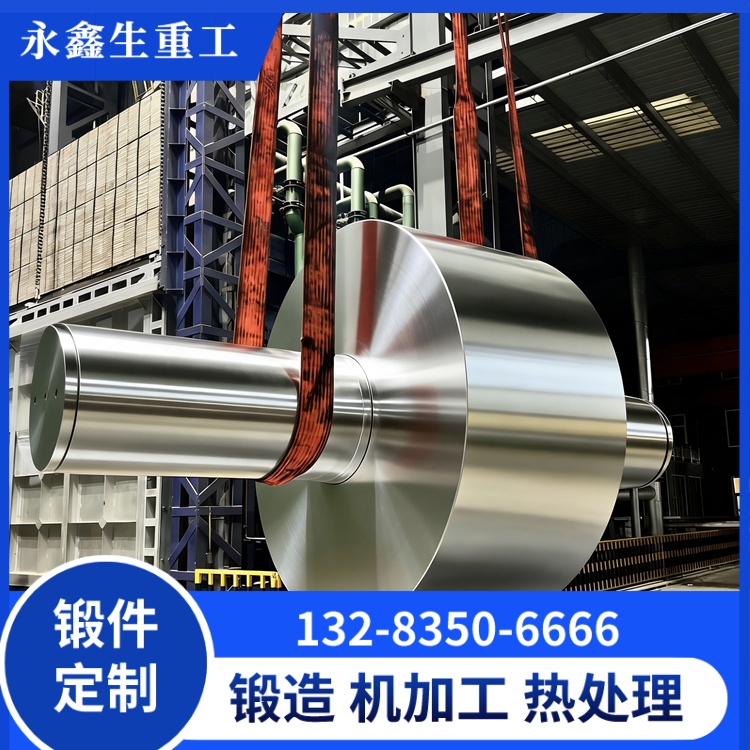
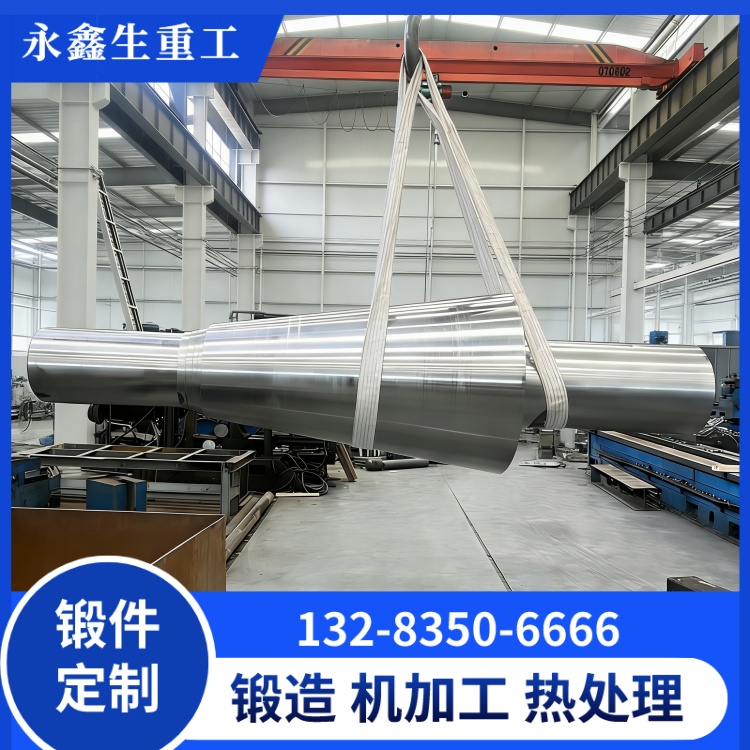
轧钢生产线轧辊长期在高温、高压、强摩擦工况下工作,轧辊表面磨损、疲劳剥落是制约轧线连续生产的主要因素。提升轧辊耐磨性能,不能只依靠后期表面淬火处理,锻件毛坯本身的冶金质量与锻造工艺是性能根基。冶金重载轧辊锻件作为耐磨损大型锻件,锻造工艺设计直接决定钢材内部组织状态,进而决定成品轧辊的耐磨寿命。山西永鑫生重工深耕重载轧辊锻造领域,持续优化耐磨损大型锻件全套锻造工艺,为热轧、冷轧生产线提供高品质合金钢轧辊锻件毛坯。
重载轧辊磨损分为磨粒磨损、热疲劳磨损、接触疲劳磨损三类。高温轧件带来的热量让辊面反复升温冷却,产生热疲劳裂纹;轧件表面氧化铁皮作为硬质颗粒,持续刮擦辊面造成磨粒磨损;轧制压力带来高接触应力,长期循环作用诱发接触疲劳剥落。想要同时抵抗多重磨损,锻件毛坯需要做到钢材纯净度高、晶粒细小均匀、碳化物弥散分布、基体韧性充足。如果毛坯内部存在粗大碳化物、疏松、夹杂,后续淬火后缺陷位置会成为裂纹起点,加速辊面失效,单纯依靠表层淬火无法弥补毛坯先天缺陷。
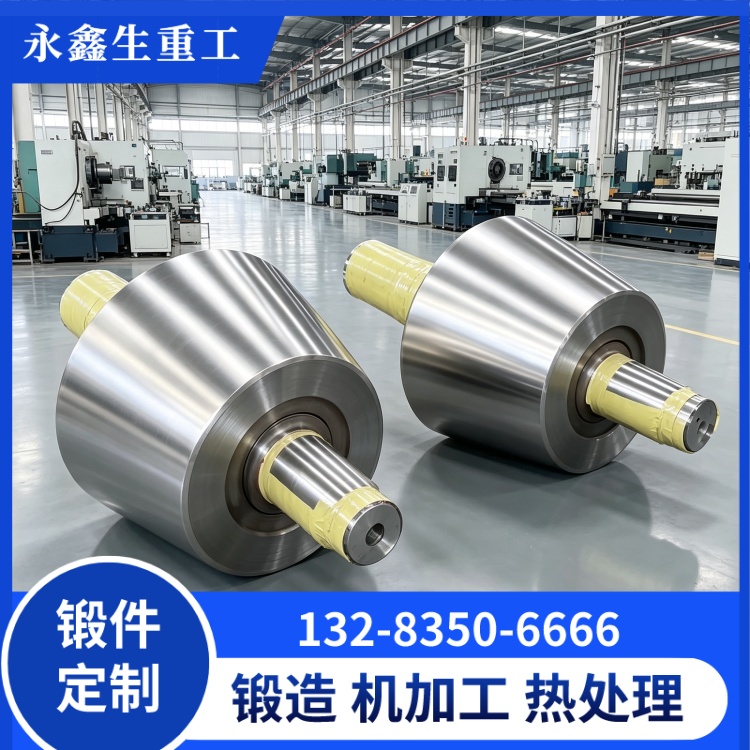
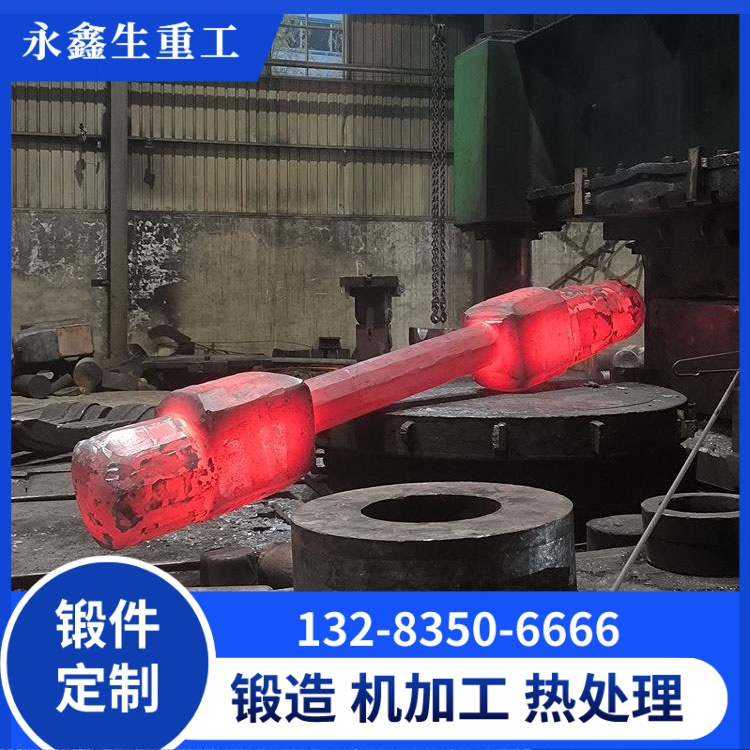
锻造工艺的核心目标就是通过可控塑性变形,改善铸态钢锭的先天不足。钢锭凝固过程中,会形成粗大树枝晶、晶间疏松、偏析和碳化物聚集。永鑫生重工在工艺设计阶段,首先确定合理钢锭规格,保证有足够锻比。锻比是衡量变形量最核心指标,锻比不足,铸态组织无法充分打碎,毛坯性能提升有限;锻比过大,又会增加锻造火次,提升生产成本,还存在锻件开裂风险。技术人员根据轧辊直径、长度、合金钢牌号,精确计算最小有效锻比,采用多火次交替镦粗拔长工艺,从辊身到辊颈实现均匀变形,打碎粗大晶粒,让碳化物破碎后均匀分散在基体之中。

加热工艺对耐磨轧辊锻件至关重要。合金钢含有大量合金元素,导热性差,大型钢锭升温速度过快,内外温差产生热应力,容易出现内部裂纹。永鑫生采用阶梯升温方案,低温段慢速升温,设置长时间保温平台,待钢锭芯部温度跟上表层温度之后,再提升至锻造温度区间。严格控制始锻温度和终锻温度,始锻温度不能过高防止晶粒过热粗化,终锻温度不能过低避免变形诱发加工硬化和微裂纹。每一次锻造完成后快速回炉保温,保证后续火次变形温度稳定。
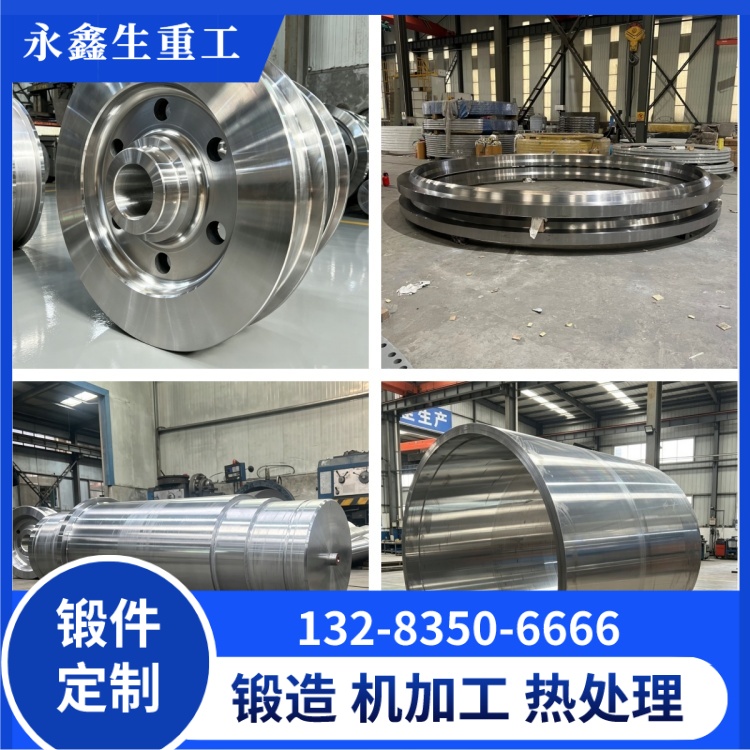
锻造结束之后的锻后热处理,是保障耐磨性能的另一关键。大型轧辊锻件锻造完成时内部储存大量残余应力,如果直接空冷,应力集中位置会萌生裂纹。永鑫生采用高温退火工艺,长时间保温,缓慢降温,消除锻造应力,同时完成组织预细化,为后续调质、表面淬火打好基础。毛坯组织均匀,后续热处理时硬度梯度更稳定,表层淬火层深度可控,淬火层不容易出现裂纹。探伤检测覆盖辊身全长和辊颈,重点排查内部夹杂、缩孔和锻造裂纹,任何超标缺陷都必须处理。
大量生产实践证明,经过合理锻造工艺生产的重载轧辊锻件,加工成成品轧辊后,耐磨寿命明显优于锻比不足、工艺管控粗糙的毛坯。钢厂客户使用后反馈,轧辊换辊周期延长,轧线停机频次下降,备件综合采购成本降低。永鑫生重工每一批次轧辊锻件都留存工艺记录、探伤报告、力学试样,工艺数据不断积累迭代,持续优化耐磨轧辊锻造方案。冶金重载轧辊锻件制造是一套系统工程,每一步工艺参数都会最终反映在轧辊服役寿命上。山西永鑫生重工严守锻造工艺规范,用心做好每一件耐磨损大型轧辊锻件,为冶金轧制产线降本增效提供锻件支撑。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号