
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

锻造辊模毛坯锻造余量设计与加工减材方案
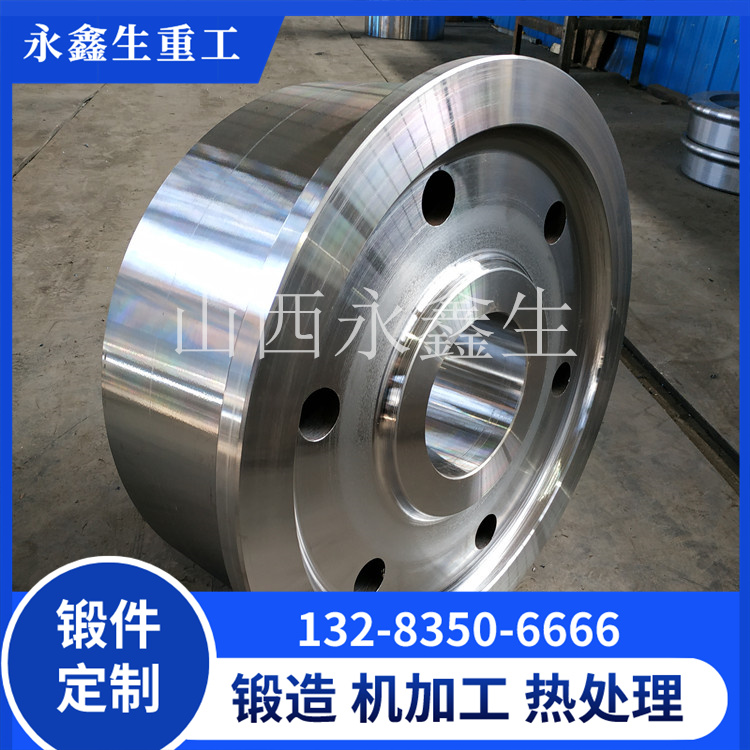
锻造辊模毛坯锻造余量是锻造生产重要工艺参数,余量数值大小直接影响锻件毛坯成型难度、材料消耗、锻造工时以及后续机加工工作量。余量预留过小,毛坯锻造变形、热处理变形无法被机加工去除,成品尺寸难以达标;余量预留过大,浪费钢材原材料,增加锻造负荷,延长机加工周期,提升生产成本。山西永鑫生重工结合多年辊模锻件生产经验,建立锻造辊模毛坯余量设计体系,配套合理加工减材方案,平衡锻件质量与生产经济性。
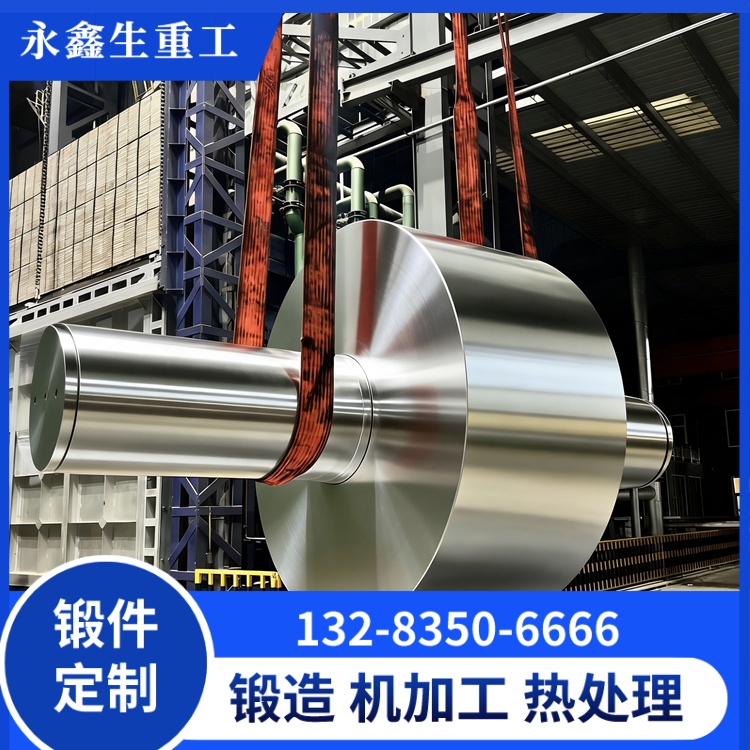
锻造毛坯余量需要综合考虑多方面因素:锻件成品尺寸大小、锻件外形结构复杂程度、锻造工艺可达到的毛坯精度、热处理变形预估量、锻件表面氧化与脱碳层厚度、机加工装夹误差。辊模属于回转类锻件,辊身外圆、端面、台阶位置余量有所区别。辊身外圆是工作面,锻造、热处理变形主要发生在外圆方向,外圆余量一般大于端面余量;台阶转角位置容易锻造充型不足,转角位置预留适当加大余量。

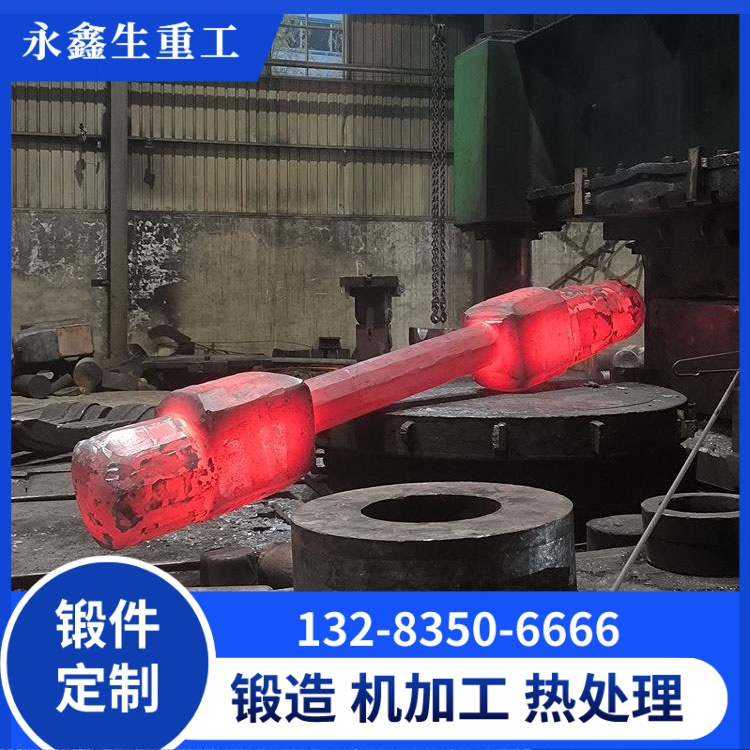
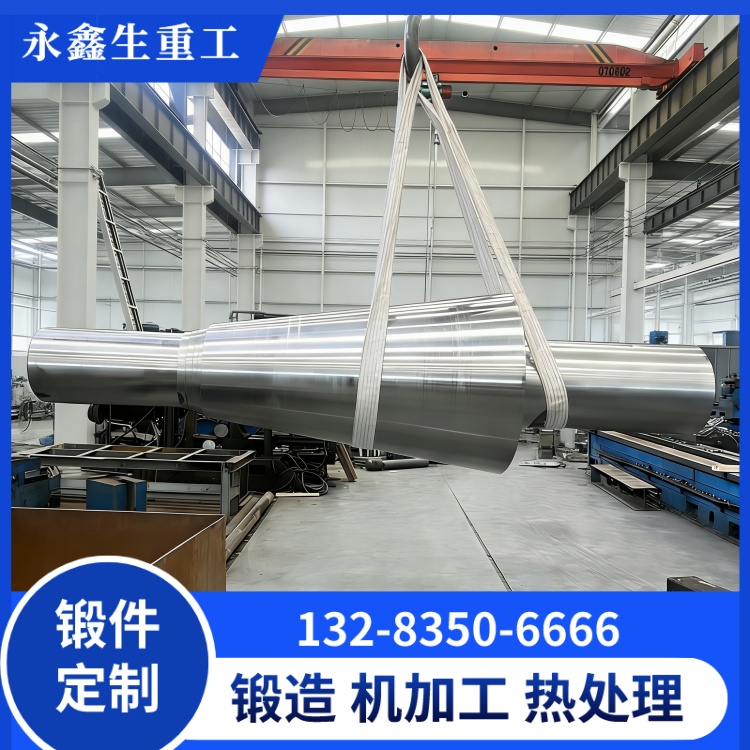
大型辊模锻件,钢锭锻造过程会产生圆度偏差、弯曲变形,热处理之后辊身会出现弯曲,毛坯余量需要覆盖这类变形量。锻件截面厚度越大,热处理变形量越大,余量取值相应放大。毛坯表面加热会产生氧化脱碳层,脱碳层硬度低、组织劣化,机加工必须全部切削去除,余量设计需要覆盖脱碳层深度。
余量设计分为名义余量、工艺补偿余量两部分。名义余量为机加工需要切削去除的基础金属层;工艺补偿余量是预估锻造误差、热处理变形预留的额外余量。山西永鑫生重工统计同规格辊模历史生产变形数据,作为工艺补偿余量取值依据,同类产品生产批次越多,变形数据积累越充分,余量设计越精准,减少余量冗余。

加工减材方案规划,核心是合理拆分粗加工、精加工切削任务。毛坯余量总量确定后,粗加工承担大部分减材任务,快速去除氧化皮、脱碳层以及大部分余量,粗加工预留均匀精加工余量。粗加工不能一次性切削到成品尺寸,一方面毛坯变形不均匀,另一方面粗加工切削应力大,一次性大量切削容易造成应力失衡变形。粗加工完成之后安排去应力时效处理,释放切削应力,稳定锻件,再开展精加工小余量切削成型。
针对余量偏大的旧工艺方案优化,实施减材优化:通过优化锻造工装,提升毛坯成型精度,减少锻造外形偏差;优化热处理工艺,降低锻件热处理变形量,从而缩减工艺补偿余量。余量缩减之后,原材料消耗下降,粗加工切削时间缩短,生产成本降低,但必须保证余量依然可以完全覆盖变形风险,不能盲目压缩余量造成成品尺寸不合格。

余量设计需要和客户图纸技术要求联动。前期技术交底阶段,核对成品尺寸公差,区分关键工作面和非配合面。辊模轧制工作面属于关键区域,优先保证余量充足;非关键端面位置,在满足质量前提下适度缩减余量,优化材料利用率。
余量方案验证机制:新规格辊模首件生产,按照设计余量试制,记录毛坯实际变形量、热处理变形量,完工评估余量是否合理。首件完成之后复盘余量设计,优化参数,更新到工艺数据库,后续同型号产品直接复用优化后的余量方案。
山西永鑫生重工科学开展锻造辊模毛坯余量设计,配套分级加工减材方案,兼顾锻件质量稳定性和生产经济性。精准余量设计减少原材料浪费,缩短机加工周期,控制锻件生产成本,持续为客户提供高性价比锻造辊模、轧辊模具锻件产品。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号