
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

轧辊模具锻件无损检测标准与实操要点
轧辊模具锻件在高温、交变载荷工况服役,内部微小缺陷会持续扩展,引发模具开裂事故。无损检测可以在不破坏锻件本体条件下,检出锻件内部与表面缺陷,评估锻件质量是否满足使用要求。山西永鑫生重工严格执行轧辊模具锻件无损检测相关标准,规范探伤实操流程,把控检测关键点,保障缺陷检出准确可靠,为锻件质量判定提供依据。
轧辊模具锻件常用无损检测方法包含超声波检测 UT、磁粉检测 MT 两类,两类检测适用缺陷类型不同,相互配合完成锻件质量检验。超声波 UT 主要检出锻件内部缩孔、疏松、夹渣、内部裂纹等体积型、面积型缺陷;磁粉 MT 用于检测锻件表面、近表面裂纹缺陷。无损检测安排在合适工序节点:锻件热处理、粗加工完成后开展 UT 检测,此时锻件氧化皮去除,组织稳定,内部缺陷检出效果好;精加工完成之后开展 MT 检测,筛查机加工产生的表面微裂纹。
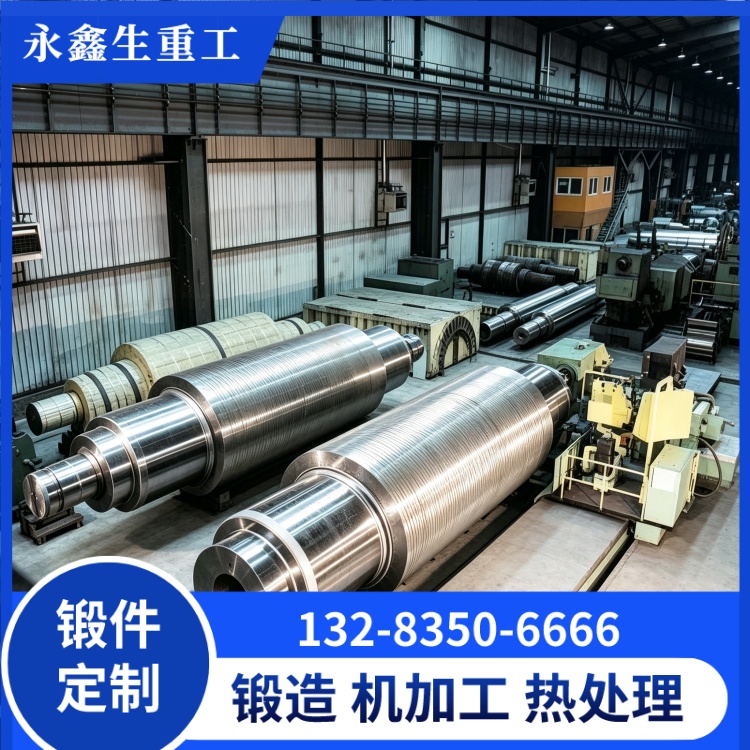
检测执行标准依据锻件规格、客户工况要求选定,合同技术协议明确探伤验收等级。检测前确认锻件状态,锻件表面粗糙度满足探伤要求,表面油污、氧化皮、锈蚀清理干净;锻件几何外形已知,图纸、锻件工艺资料交付探伤人员,提前规划扫查方式。大型轧辊模具锻件外形为回转体,超声波探伤采用径向、轴向多个方向扫查,防止缺陷取向和超声波束平行造成漏检。
探伤设备实操要点:探伤仪定期校准,探头根据锻件厚度、材质选用合适频率;厚大辊模锻件选用低频探头,超声波穿透能力强;浅表层缺陷选用高频探头提升分辨力。探伤前做试块校准,绘制距离波幅曲线 DAC 或者 TCG 曲线,设置缺陷评定阈值。探伤过程控制耦合剂涂抹均匀,保证探头和工件良好耦合,减少信号衰减。
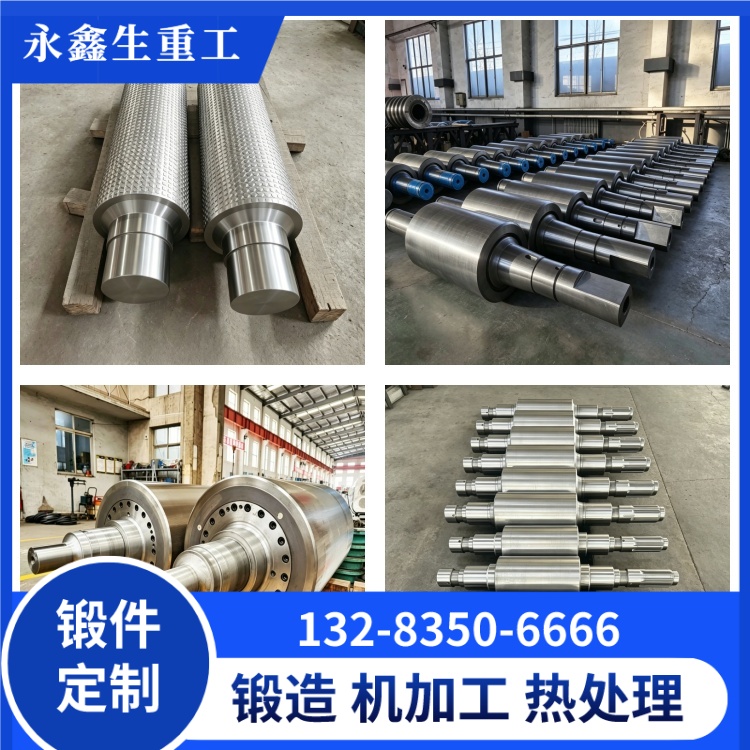
探伤扫查过程,匀速移动探头,重点关注锻件芯部区域、台阶过渡位置,这些区域是缺陷高发位置。发现缺陷回波信号,标记缺陷位置,移动探头测量缺陷延伸长度、当量大小,记录回波特征,区分是真实缺陷信号还是锻件结构产生的伪信号。伪信号来自锻件台阶、端面边界反射,需要结合锻件外形甄别,避免误判。
磁粉检测实操要点:磁粉检测前清理工件表面;选用合适磁化方式,回转类辊模锻件采用周向磁化、纵向磁化组合,检出不同走向表面裂纹;磁化过程控制磁化电流,保证磁场强度达标;施加磁悬液观察磁痕显示,区分真实缺陷磁痕和非相关磁痕。检测完成对锻件退磁处理,避免工件残留磁性影响后续使用。
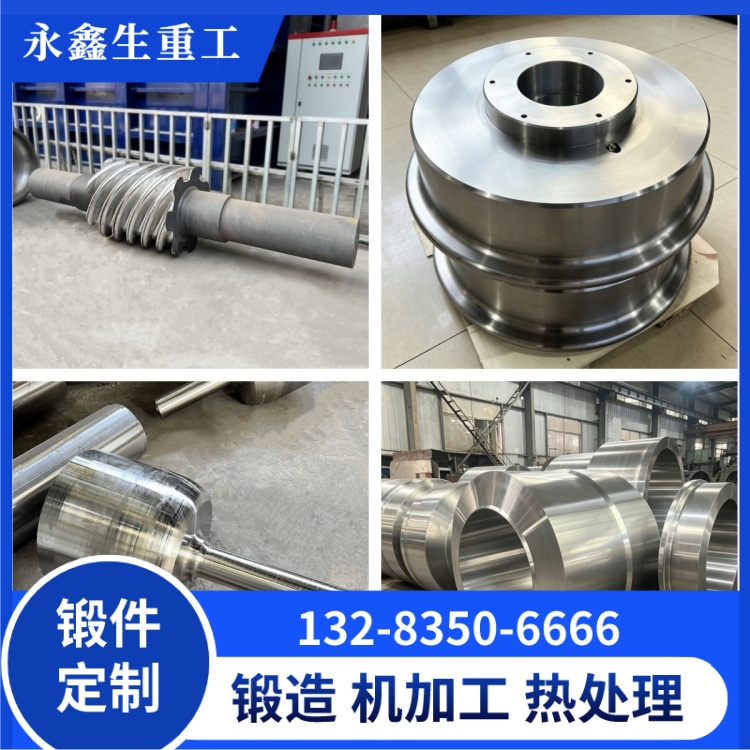
检测资料管理:探伤原始记录、探伤波形图片、探伤报告统一归档保存,报告标注锻件编号、检测标准、缺陷位置、缺陷评定结论,报告随锻件交付客户。探伤人员必须持有无损检测资格证书,熟悉轧辊模具锻件锻造工艺,能够结合锻件生产过程辅助判断缺陷性质。
检测后质量处置:缺陷当量超出验收标准,判定锻件不合格;缺陷在允许范围之内,标记位置,评估使用风险;发现大面积密集缺陷,直接判定报废。
山西永鑫生重工严格落实轧辊模具锻件无损检测标准与实操规范,依靠专业无损检测团队与标准化检测流程,准确识别锻件内部、表面缺陷,严把成品出厂质量关口,杜绝带有超标缺陷的轧辊模具锻件交付客户,保障客户生产线安全稳定运行。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号