
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

辊模锻件常见开裂问题溯源与防控措施
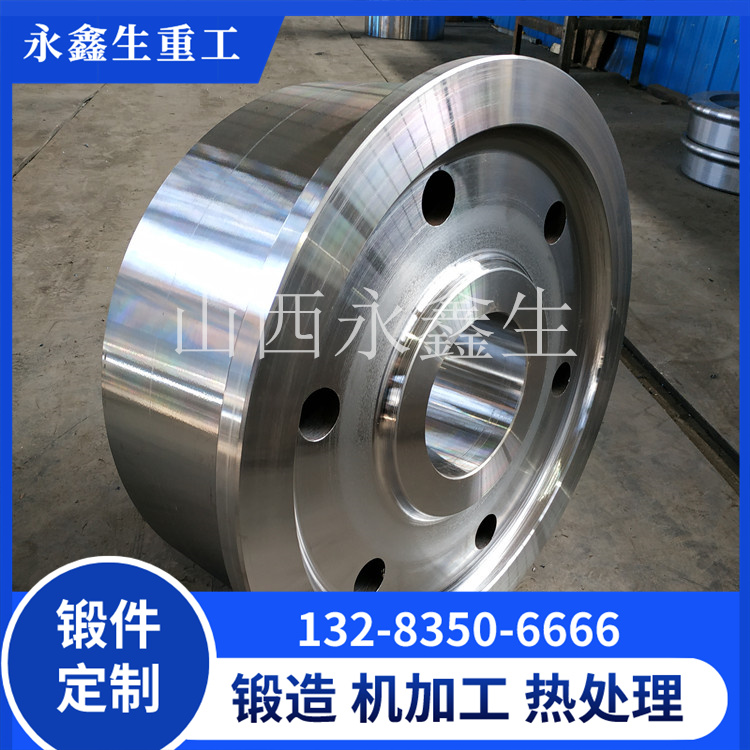
辊模锻件在制造和使用过程中都可能出现开裂,裂纹一旦产生,不仅会造成工序返工、产品报废,还可能在客户现场引发模具失效和生产线停机。辊模锻件裂纹隐蔽性强,形成原因复杂,涉及原材料、锻造、热处理、机加工和服役工况等多个环节。山西永鑫生重工对辊模锻件常见开裂问题进行系统溯源,形成从源头预防到过程控制的防控措施。
辊模锻件裂纹按产生阶段可分为锻造裂纹、热处理裂纹、机加工裂纹和服役裂纹四类。锻造裂纹主要出现在锻造成型过程和锻后冷却阶段,常见于锻件表面、圆角过渡区、端面和应力集中位置。热处理裂纹多发生在淬火冷却过程,裂纹走向较平直,常与锻件残余应力和冷却速度有关。机加工裂纹通常出现在精加工后,表现为表面细小裂纹或局部开裂,与切削应力、表层损伤和残余应力释放有关。服役裂纹则发生在客户现场,由热疲劳、机械载荷和组织劣化共同诱发。
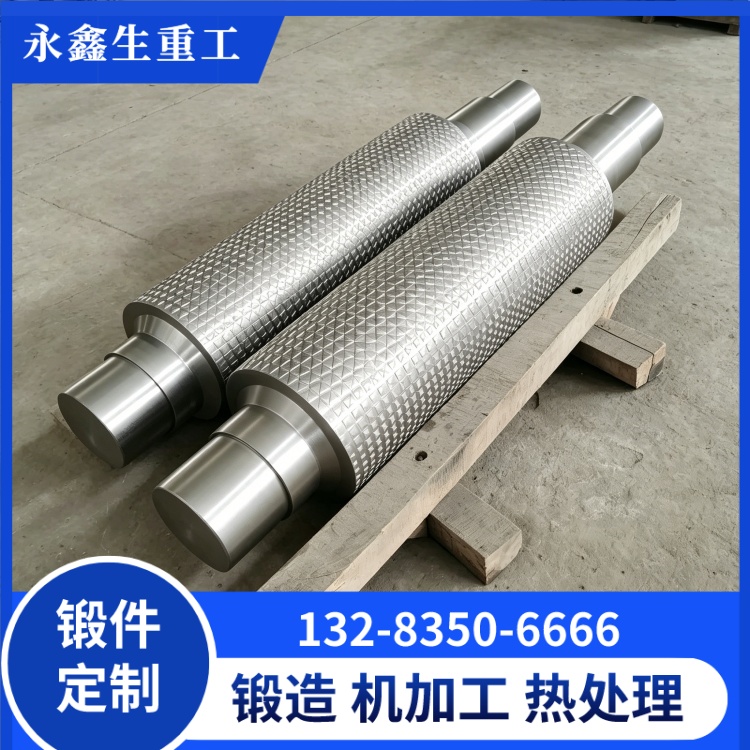
原材料因素是裂纹产生的重要源头。钢锭内部氢含量过高,容易形成白点和氢致裂纹;非金属夹杂物过多,会割裂基体连续性,成为裂纹萌生源;成分偏析严重时,锻件不同区域组织和应力状态差异较大,热处理过程更容易开裂。因此,辊模锻件原材料入厂必须进行成分复验、氢含量检测和超声波探伤,纯净度和缺陷超标钢锭不得投入生产。
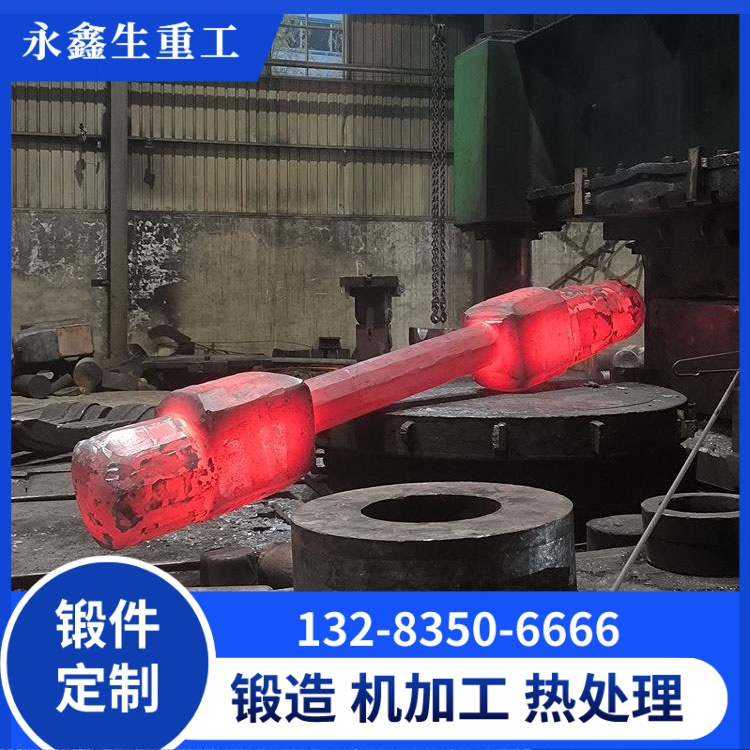
锻造工艺不当也是开裂常见原因。加热速度过快,锻件内外温差大,会产生热应力裂纹;始锻温度过高,材料晶粒粗大,韧性下降;终锻温度过低,金属塑性变差,变形抗力增大,容易出现表面开裂。锻造操作中单次压下量过大、砧宽比不合理、锻件转动不及时,也会造成局部应力集中,产生裂纹。特别是辊模台阶、圆角和端面过渡位置,金属流动复杂,是裂纹高发区域。
锻后冷却控制不严,会引发延迟裂纹。辊模锻件截面厚,锻造后表层与芯部冷却速度差异大,如果直接空冷或冷却过快,残余应力会迅速增大,形成冷却裂纹。因此,锻后应根据材料和截面尺寸选择缓冷工艺,进入缓冷坑或炉内保温,避免锻件在高温阶段过快降温。对于氢敏感钢种,还应保证足够的扩氢时间,减少氢致裂纹风险。
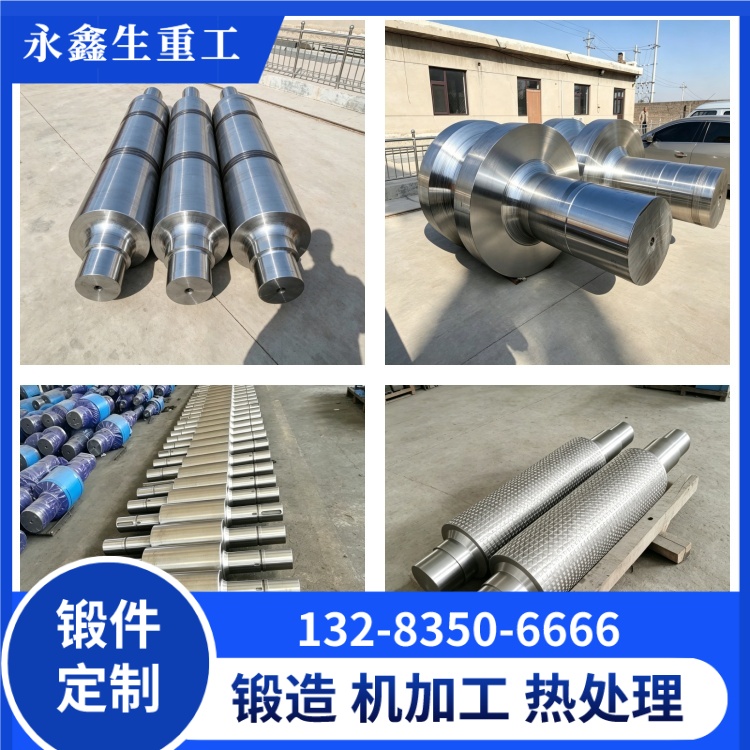
热处理裂纹主要与淬火冷却速度和残余应力有关。冷却速度过快,锻件表层快速马氏体转变,芯部转变滞后,会产生较大组织应力和热应力;冷却速度不足,则可能造成硬度不均和淬硬层不足。防控热处理裂纹,需要合理选择淬火介质和冷却方式,大型辊模锻件可采用分级淬火或等温淬火思路,降低淬火温差。同时,淬火后必须及时回火,避免淬火马氏体组织长期处于高应力状态。
机加工裂纹防控重点在于减少切削应力和表层损伤。粗加工阶段应避免过大切削量,粗加工后安排去应力处理;精加工阶段控制切削参数,降低切削热和刀具磨损。辊模工作面表面粗糙度要达标,刀痕、划痕和局部烧伤都会成为后续裂纹源。精加工完成后进行磁粉探伤,及时发现表面微裂纹。
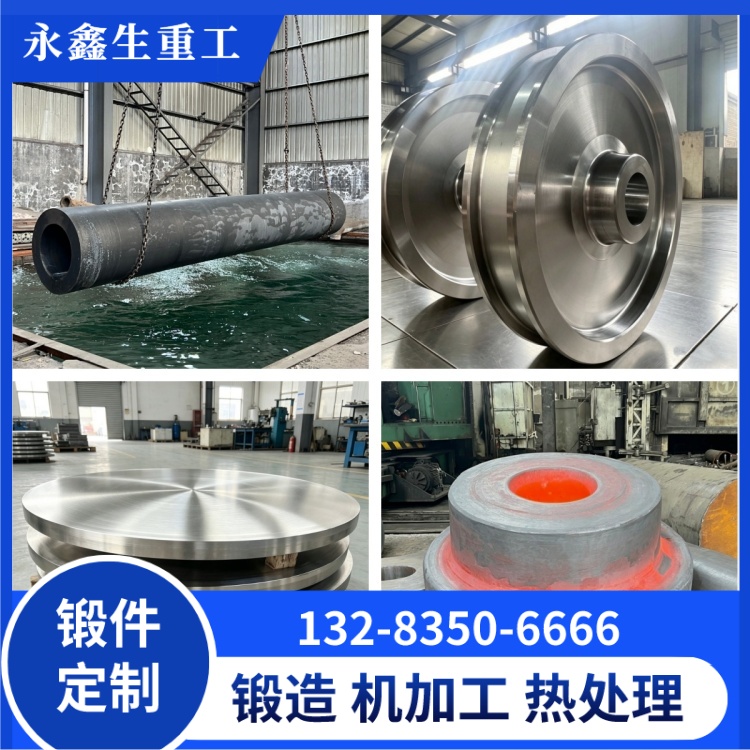
服役阶段裂纹防控需要从制造端和使用端同步入手。制造端保证辊模锻件内部质量、硬度均匀性和表面质量;使用端稳定轧制温度、控制冷却强度、避免频繁启停和局部过热。客户现场发现辊模表面出现早期微裂纹时,应及时打磨清理,防止裂纹在交变应力作用下扩展。
山西永鑫生重工建立辊模锻件开裂问题溯源机制,对出现裂纹的锻件进行外观观察、金相分析、硬度检测和缺陷定位,判断裂纹性质和产生工序。通过溯源分析,持续优化原材料验收、锻造加热、变形控制、锻后冷却、热处理和机加工工艺,形成闭环改进措施。
辊模锻件开裂问题防控必须坚持预防优先。从原材料入厂到成品交付,每一道工序都要识别裂纹风险点,并制定对应控制措施。山西永鑫生重工通过细化工艺规程、强化过程检验和建立缺陷案例库,有效降低辊模锻件开裂风险,提升产品制造稳定性和客户现场使用安全性。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号