
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

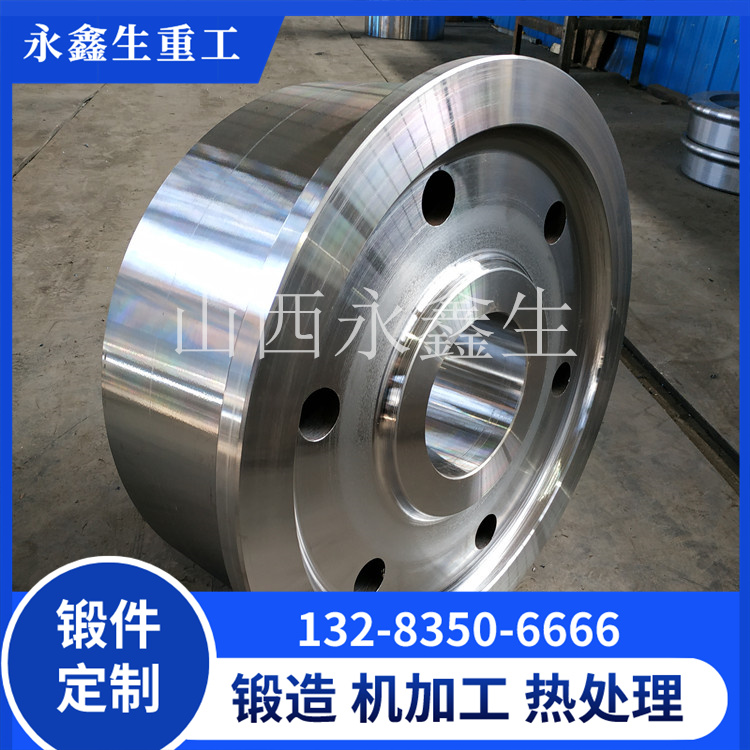
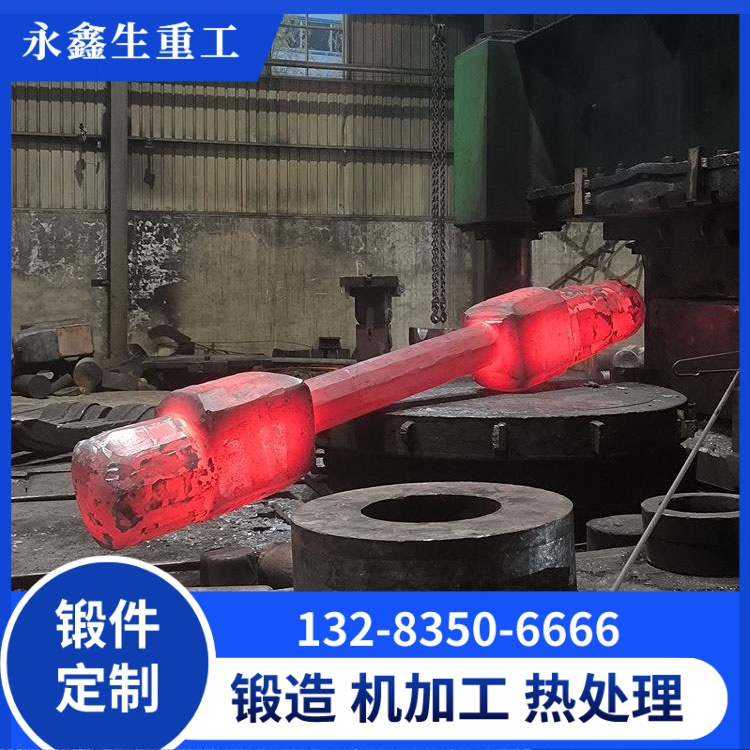
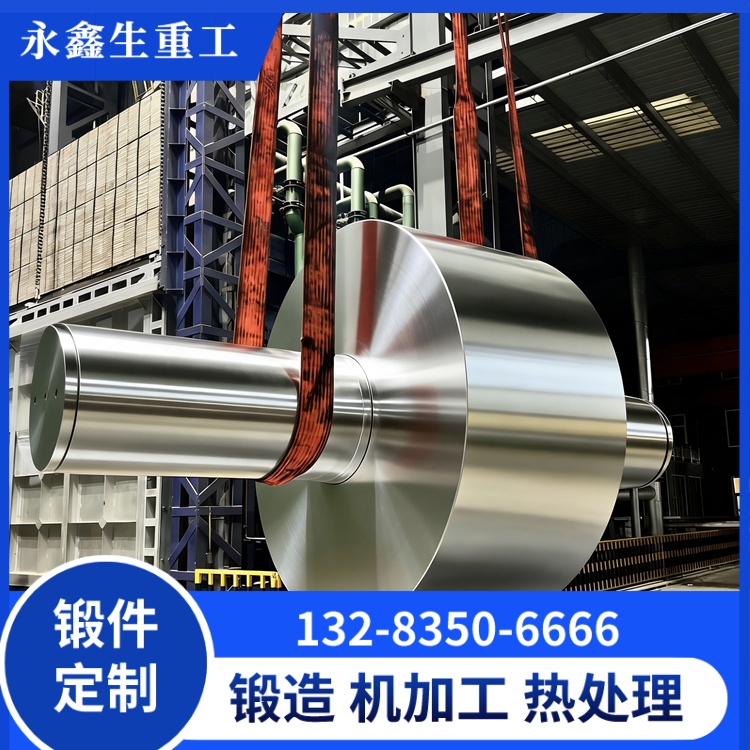
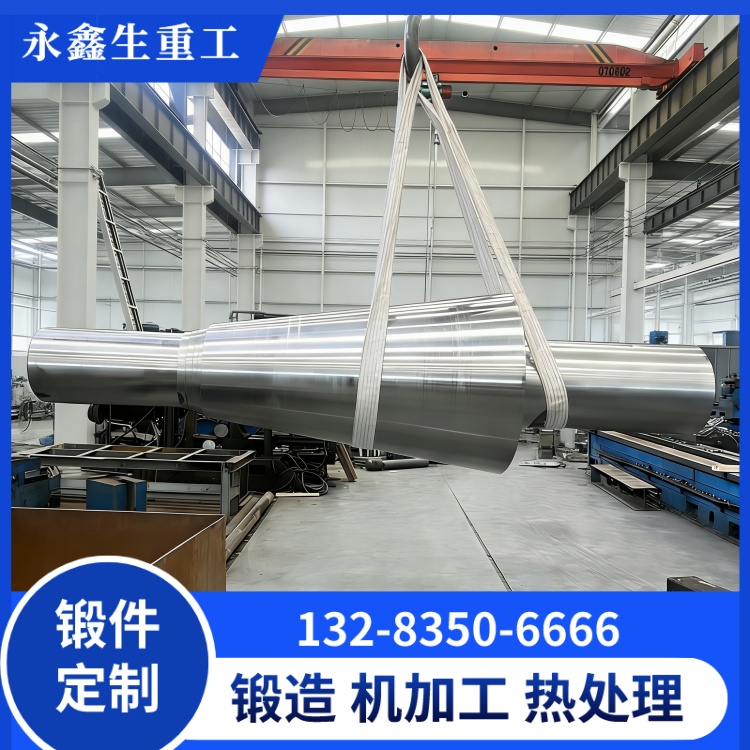
轧辊模具锻件锻造、热处理一体化生产思路
轧辊模具锻件生产链条长,锻造与热处理是决定产品内在质量的两个核心环节。锻造解决锻件致密度、晶粒组织和成型质量问题,热处理决定锻件硬度、强度、韧性和残余应力状态。将锻造与热处理视为独立工序组织生产,容易出现工序衔接不畅、工艺参数脱节、缺陷追溯困难等问题。山西永鑫生重工推行轧辊模具锻件锻造、热处理一体化生产思路,以工艺流为主线,打通从钢锭到成品的连续质量控制。
一体化生产的核心是工艺统筹,而不是简单地把锻造和热处理车间安排在同一厂区。项目启动阶段,技术人员根据轧辊模具锻件材料牌号、尺寸规格、工况条件和客户技术要求,同步编制锻造工艺卡和热处理工艺卡。锻造工艺不仅要保证锻件成型,还要为后续热处理创造良好组织基础;热处理工艺也不能只关注最终硬度,而要结合锻件锻造状态制定升温、保温和冷却参数。

在原材料阶段,一体化生产模式强调钢锭复验信息共享。原材料光谱成分、氢含量、纯净度、探伤结果等数据,同时作为锻造工艺和热处理工艺的输入依据。例如,氢含量偏高的钢锭,锻造过程需要更充分的扩氢和缓冷安排;合金元素偏上限的材料,热处理淬火温度可适当下调,避免晶粒粗大。数据共享能够减少工序之间的信息壁垒,防止出现 “按牌号牌生产、按经验参数热处理” 的脱节现象。
锻造阶段要为热处理组织状态打好基础。轧辊模具锻件经过镦粗、拔长、成型等工序后,内部晶粒大小、组织均匀性、残余应力状态会直接影响热处理效果。如果锻造温度过高,锻件出现晶粒粗大,即使后续热处理参数正常,也难以获得理想韧性;如果锻造变形不足,内部疏松和孔隙未能充分焊合,热处理后缺陷仍会保留。因此,一体化生产要求锻造工序不仅看外形尺寸,还要关注锻件组织状态和内部质量。
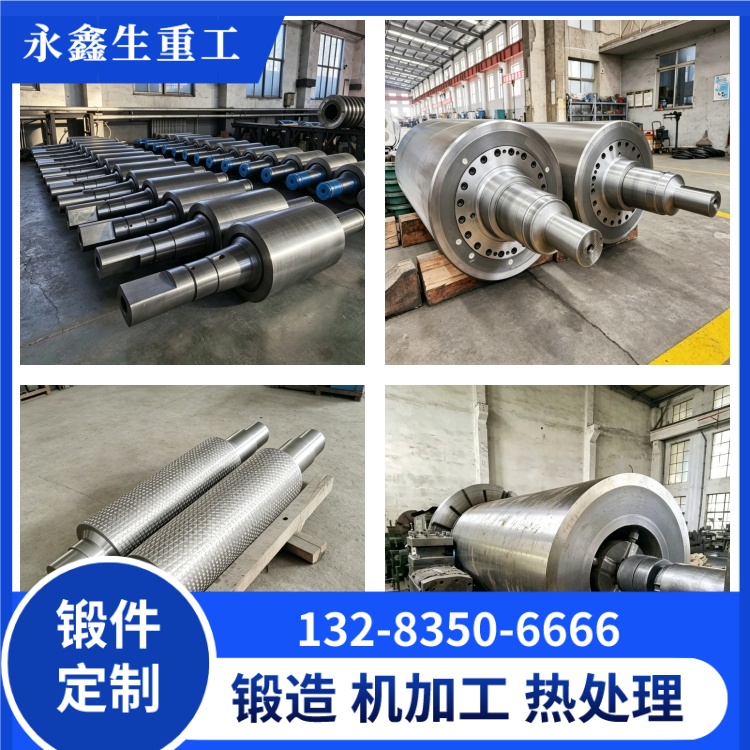
锻后冷却与预备热处理是连接锻造和最终热处理的关键节点。轧辊模具锻件锻造完成后,不能直接转入精加工,也不能带较大残余应力进入最终淬火。合理的锻后缓冷和预备热处理,可以降低锻件应力、均匀组织、减少后续淬火开裂风险。山西永鑫生重工将锻后冷却记录、毛坯探伤结果、硬度检测数据作为热处理前的必查资料,确认锻件状态满足入炉条件后,才安排最终热处理。
热处理阶段要根据锻件实际状态动态调整参数。同牌号、同规格轧辊模具锻件,如果锻造毛坯晶粒状态不同、残余应力水平不同,热处理曲线也应有所区别。对于锻造组织较均匀的锻件,可按正常工艺执行;对于晶粒偏大或应力偏高的锻件,应增加高温均热或回火稳定工序,避免直接淬火造成开裂。热处理过程采用多点测温记录,确保锻件实际升温速度、保温时间和冷却速度与工艺要求一致。
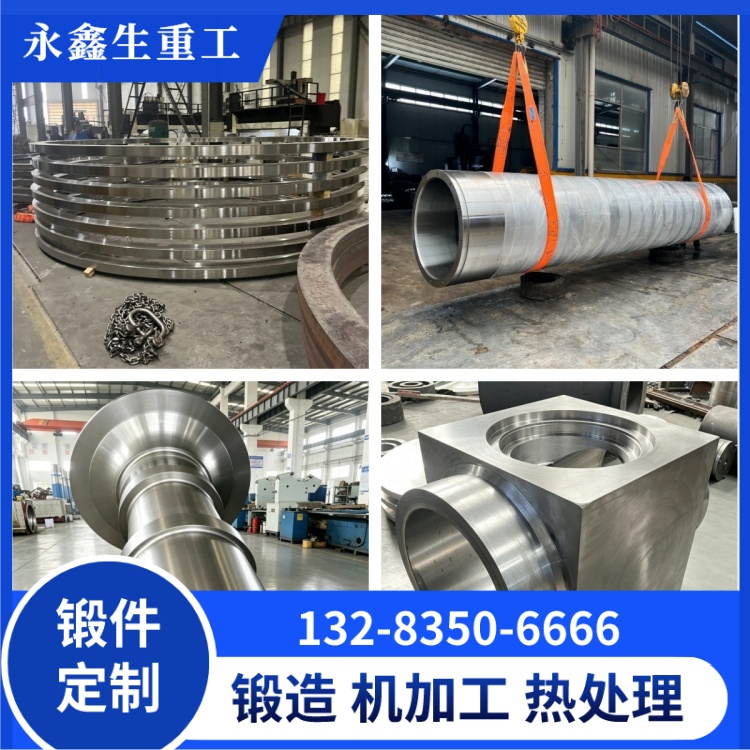
一体化生产还强调工序检验联动。锻造后进行毛坯探伤,热处理后进行成品探伤,粗加工后进行复探,精加工后进行表面探伤。每一次检测结果都纳入同一锻件质量档案,一旦发现缺陷,可以快速判断缺陷来源于钢锭、锻造、热处理还是机加工。这种追溯能力对大型轧辊模具锻件尤为重要,因为大型锻件制造成本高、生产周期长,返工和报废损失较大。
生产计划层面,一体化思路要求减少锻件等待时间。轧辊模具锻件锻造完成后,应按工艺节奏及时进入冷却、探伤和热处理环节,避免毛坯长期存放导致应力释放不均或表面氧化加重。热处理完成后,根据锻件硬度、组织状态和探伤结果,再安排粗加工和精加工,形成 “锻造 — 冷却 — 探伤 — 热处理 — 机加工 — 终检” 的连续工艺链。
推行锻造、热处理一体化生产后,轧辊模具锻件质量稳定性明显提升。各工序之间不再是简单接力,而是围绕最终性能目标协同控制。山西永鑫生重工通过工艺统筹、数据共享、检验联动和计划协同,建立适合轧辊模具锻件的一体化生产体系,有效降低锻件开裂、变形、组织不均和性能离散问题,为客户提供高质量辊模锻件产品。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号