
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

烘干机托轮锻件热处理工艺,提升表面硬度增强耐磨使用寿命
发布时间:2026-08-18 14:44:15
作者:山西永鑫生重工
分享到:
二维码分享
烘干机托轮长期与滚圈摩擦接触,工作面承受持续交变接触应力与磨料磨损,其耐磨性能直接决定托轮使用寿命与设备维护周期。而托轮锻件的耐磨性能,除了与材质相关,最核心的决定因素就是热处理工艺。合理的热处理能够同时提升托轮表面硬度与芯部韧性,实现 "外硬内韧" 的理想性能,显著增强耐磨使用寿命。山西永鑫生重工详解烘干机托轮锻件的热处理工艺要点。
烘干机托轮常用热处理工艺组合为:锻后正火 + 整体调质 + 表面感应淬火。三道工序各有作用,缺一不可。
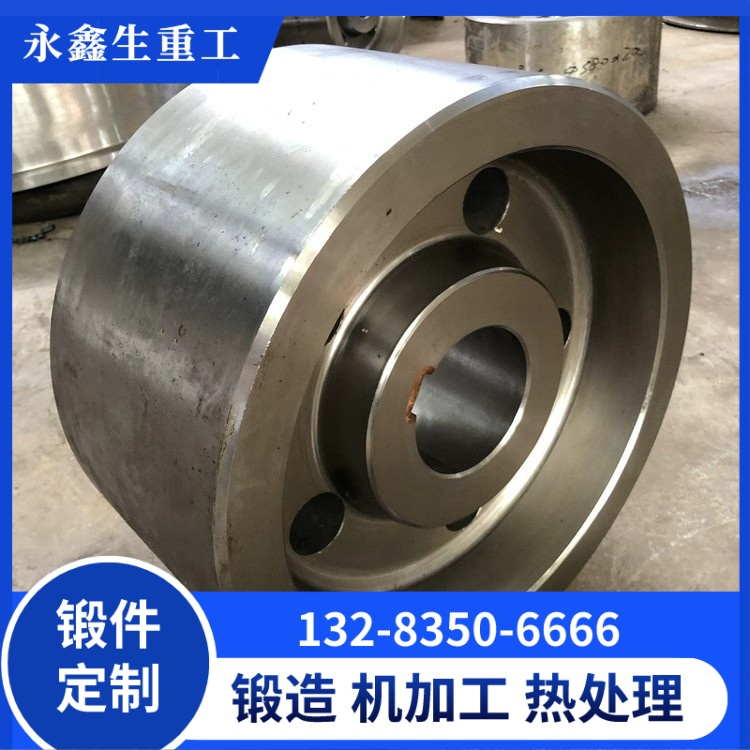
第一道:锻后正火。托轮锻件经过高温自由锻成型,内部存在较大锻造残余应力,晶粒粗大且不均匀。正火工艺将锻件加热至 Ac3 以上 30–50℃,保温后空冷,能够细化晶粒、均匀组织、消除大部分锻造应力。正火后的锻件切削性能改善,为后续调质处理提供良好的组织基础。省略锻后正火直接调质,容易出现组织不均、硬度偏差大、残余应力叠加等问题,增加后续变形与开裂风险。
第二道:整体调质处理。调质即淬火 + 高温回火,是决定托轮整体力学性能的核心工序。淬火将托轮加热至奥氏体化温度后快速冷却,获得马氏体组织;随后高温回火(通常 500–650℃),获得回火索氏体组织。调质后的托轮锻件具有良好的综合力学性能:强度高、韧性好、耐冲击。42CrMo 材质托轮调质后抗拉强度可达 1080MPa 以上,屈服强度≥930MPa,冲击功≥63J,能够承受重载与冲击而不断裂。调质硬度通常控制在 HB250–300。
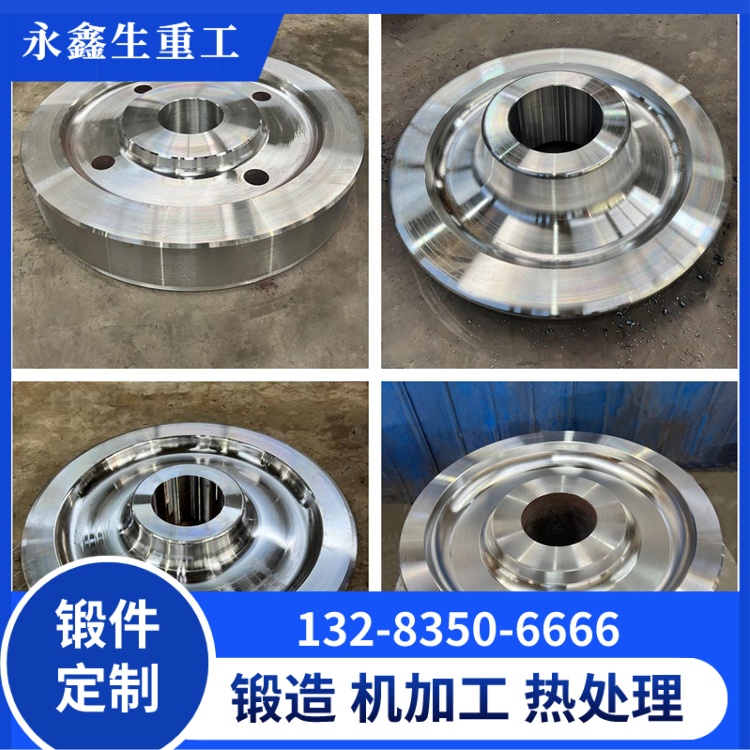
大型托轮锻件调质的难点在于截面大、内外温差大,冷却速度难以均匀控制。山西永鑫生重工采用大型台车炉整体加热,保证工件温度均匀;淬火冷却根据材质与截面尺寸选择合适的冷却介质与方式,避免淬裂与硬度不均。回火充分保温,彻底消除淬火应力。
第三道:表面感应淬火。这是提升托轮工作面耐磨性能的关键工序。整体调质后托轮整体硬度适中,但工作面耐磨能力仍有不足。通过感应加热将托轮外圆表面快速加热至淬火温度,随即喷水冷却,使表层获得高硬度马氏体组织,而芯部仍保持调质后的韧性状态。表面淬火后工作面硬度可达 HRC45–55,硬化层深度通常控制在 3–8mm,具体根据托轮尺寸与工况确定。
表面淬火的优势在于:仅表层硬化,芯部韧性不受影响,避免整体硬度过高导致脆性开裂;硬化层深度可控,既能提供足够耐磨层,又不会因硬化层过厚在冲击下剥落。对于矿山、建材等高粉尘磨损工况,表面淬火是延长托轮寿命的有效手段。
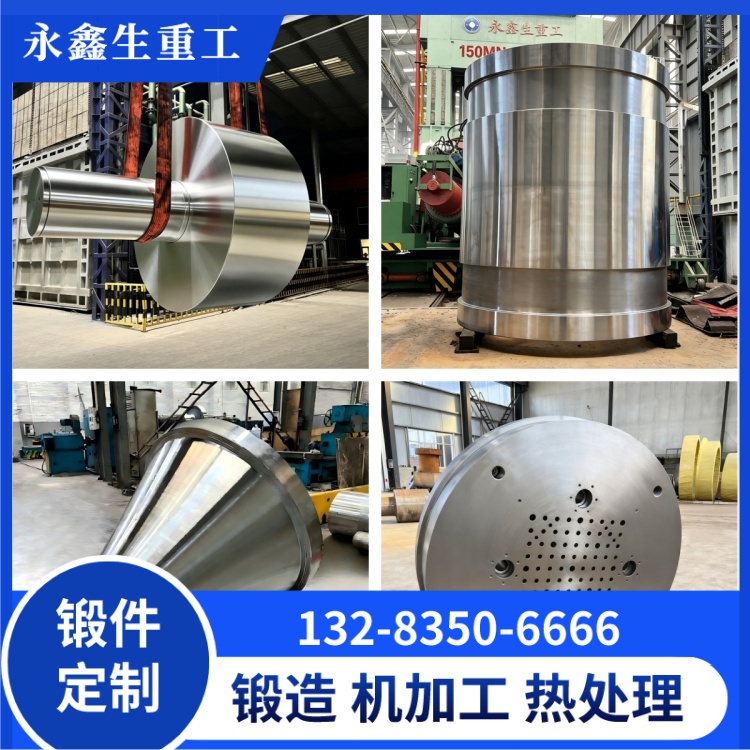
热处理质量检测必不可少。每批托轮热处理后逐件检测表面硬度,关键点检测硬化层深度;抽样进行力学性能试验,检测抗拉强度、屈服强度、延伸率、冲击功;重要托轮热处理后进行超声波探伤,排查热处理裂纹。所有检测数据记录存档,出具热处理报告。
不同工况托轮热处理方案应差异化设计。轻载、间歇运行的小型烘干机托轮,可仅采用正火 + 调质;重载、连续运转的大型烘干机托轮,建议增加表面淬火;高粉尘、强磨料磨损工况,可适当提高表面硬度与硬化层深度。山西永鑫生重工根据客户设备工况定制热处理工艺,不盲目套用标准,确保每一件托轮锻件性能适配实际需求。
规范的热处理工艺,是烘干机托轮锻件耐磨耐用的核心保障。选择具备专业热处理能力的锻造厂家,才能从根本上提升托轮表面硬度、增强耐磨使用寿命,降低设备维护成本。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号