
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

厚壁锻筒锻件精加工,车削、镗孔一站式
厚壁锻筒从锻造毛坯到成品零件,中间要经过车外圆、镗内孔、端面加工和内孔珩磨等多道机加工工序。锻造只提供毛坯形状,最终的尺寸精度、表面质量和形位公差都靠机加工保证。对液压缸筒、高压套筒这类零件,内孔的圆度、直线度和表面粗糙度直接影响使用性能。锻造厂家如果能把热处理和粗精加工一起承接,采购方就不用在锻件厂和机加工厂之间反复转运,交期和质量责任也更清晰。
厚壁锻筒锻件毛坯的精加工,主要涵盖车外圆、镗内孔、端面与台阶加工、内孔珩磨几大工序。车外圆是第一道工序,以毛坯内孔为基准或找正外圆,把外圆车到图纸尺寸,同时保证端面与轴线垂直。镗内孔是核心工序,把毛坯内孔逐步镗到最终直径,同时修正内孔的圆度、直线度和表面质量。端面加工保证筒体长度尺寸和端面垂直度。如果是台阶筒,还要车削台阶外圆和台阶端面。对于液压缸筒这类对内孔表面质量要求高的零件,镗孔后还要进行珩磨,使内孔表面形成交叉网纹,保证密封件的润滑和耐磨。每道工序的余量分配直接影响加工效率和最终精度。粗加工留量大,精加工吃刀深,表面质量和尺寸精度都能一次到位。对于长筒件,镗孔通常采用深孔钻镗床,刀具沿孔壁走刀,排屑和冷却要同步跟上,否则孔壁容易出现振纹或刀痕。
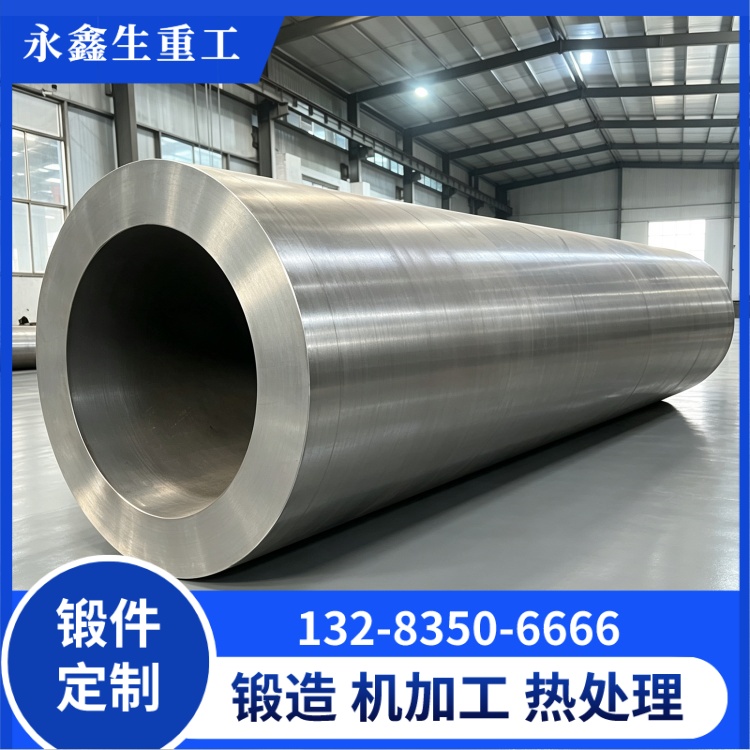
镗孔工序能否顺利进行,取决于毛坯内孔的质量状态。锻造毛坯内孔存在偏心、圆度偏差和直线度误差,这些问题如果超出镗孔余量的修正范围,镗削就无法把内孔加工合格。偏心是最常见的问题,芯棒拔长时如果坯料偏斜,内孔与外圆不同心,镗孔时单侧吃刀量过大,不仅效率低,还可能因余量不足导致局部黑皮残留。圆度和直线度偏差过大,镗削后内孔仍可能残留锥度或弯曲。毛坯内孔的余量设计要兼顾两个方面,余量太小,锻孔偏差修正不掉,余量太大,镗削工时增加,材料浪费严重。工艺设计时要根据锻造能力和设备精度确定毛坯内孔余量,给镗孔留足修正空间。热处理后内孔会产生变形,粗镗和精镗之间通常要安排二次找正,保证最终内孔的直线度和圆度。
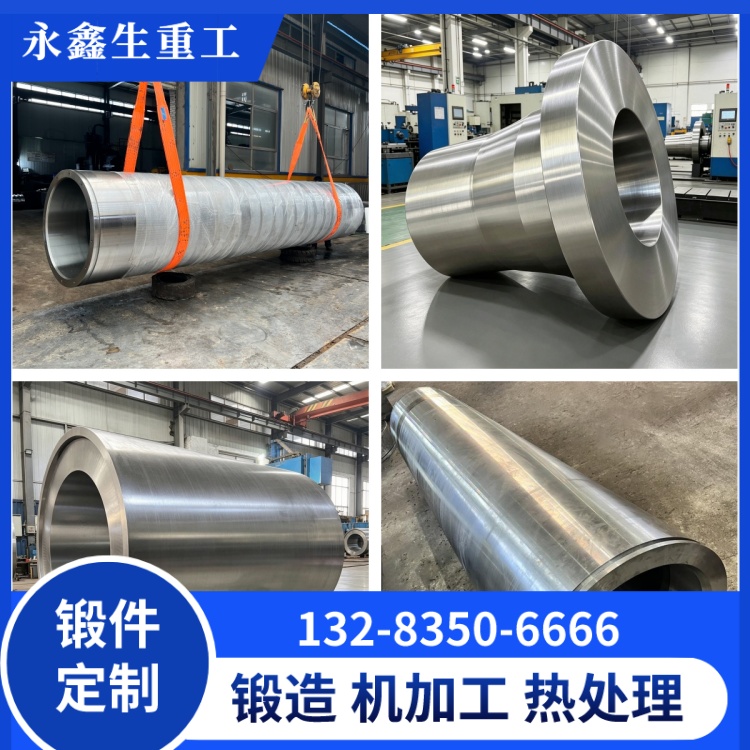
液压缸筒的内孔公差和表面粗糙度要求,是由密封件的工作条件决定的。内孔直径公差直接影响密封件的压缩量和密封性,公差过大或过小都会导致内泄或密封件早期磨损。内孔表面粗糙度一般要求达到珩磨级,表面太粗会加剧密封件磨损,降低使用寿命。内孔的圆度和圆柱度影响密封件在整个行程上的贴合均匀性,如果内孔局部锥度或椭圆超差,密封件在该位置的压缩量发生变化,可能出现局部泄漏。这些精度要求都靠镗孔和珩磨工序保证,而毛坯内孔的初始质量决定了这些精度能否经济地达到。对于厚壁筒,热处理后的内孔变形也要纳入余量考虑,粗加工和精加工之间通常要安排去应力或二次找正。液压缸筒的内孔加工精度直接关系到整套液压系统的可靠性,机加工环节不能掉以轻心。
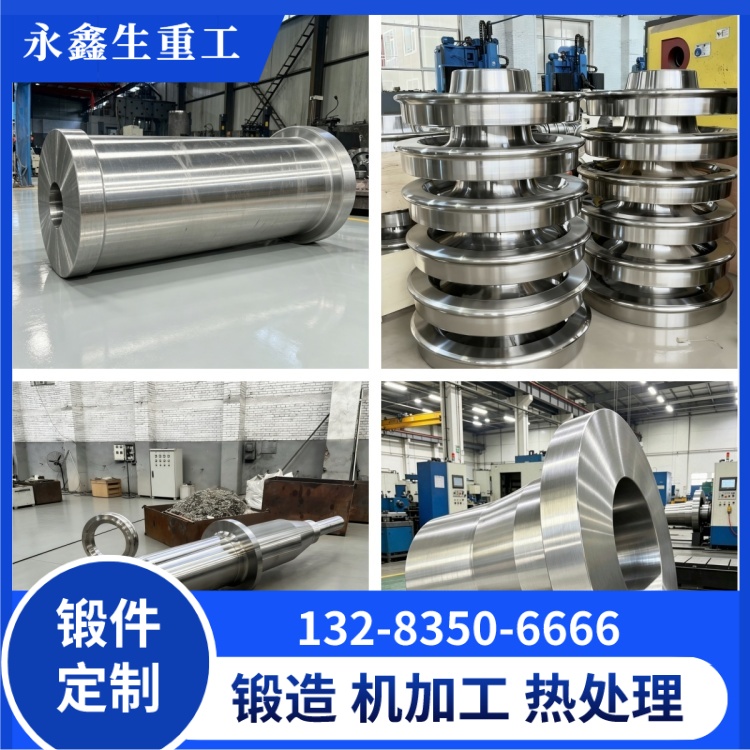
厚壁锻筒锻件如果分两段交付,锻件厂出毛坯,采购方再找机加工厂精加工,中间环节多、协调成本高。毛坯转运到机加工厂后,如果内孔余量不足或偏心超标,机加工厂无法修正,还要退回锻件厂重新处理,来回物流和等待时间拉长。锻造厂家同时承接粗加工和精加工的优势在于,锻造工序掌握毛坯内孔的真实状态,机加工时的余量分配和找正基准可以直接在厂内协调,装夹误差可控。从锻造、热处理到粗加工、精加工,整个流程在同一厂区完成,质量责任清晰,交期可统一排程。采购方对接一个厂家,从毛坯到成品一次交付,省去中间转运和多方协调的麻烦。一站式交付还便于出现质量问题时追溯,锻造和机加工之间的责任界面不存在扯皮的空间。对于采购方来说,对接一个厂家拿到成品筒体,从图纸到交付的沟通成本显著降低,交付周期也更容易锁定。
厚壁锻筒的精加工能力,是衡量锻件厂综合交付水平的重要标尺。山西永鑫生重工股份有限公司位于山西忻州定襄县,拥有从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造设备,并配套车削、镗孔等机加工工序,可提供从锻造毛坯到成品筒体的一站式交付服务,欢迎来图洽谈。
- 台阶式厚壁锻筒锻件,变径空心锻件定制
- 已经是最后一篇
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号