
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

油缸缸筒锻件优势:整体锻造,承压性能稳定
液压油缸缸筒的毛坯,工程上主要有三种来源:整体锻造空心筒、卷制焊接筒体、热轧无缝钢管。三种路线在承压性能、疲劳寿命和制造成本上差异明显。高压、长寿命、高可靠性要求的油缸,越来越倾向于选用整体锻造缸筒毛坯。把三种路线的差别讲清楚,采购方在选材时就能按工况对号入座。
卷制焊接筒体,是把钢板按圆筒直径卷弧,再沿纵向焊一道纵缝,制成圆筒。这种工艺成本低、口径灵活,大直径筒体做起来相对方便。但纵焊缝是整条筒体上最薄弱的环节:焊缝区经历了焊接热循环,组织和母材不一致,存在焊接残余应力,探伤也要专门针对焊缝做。在高压交变载荷下,纵焊缝是疲劳裂纹的高发位置。
热轧无缝钢管,是冶金厂按热轧或冷拔工艺生产的空心管材。它没有纵焊缝,组织沿轧制方向延伸,壁厚均匀性在标准范围内。但无缝钢管受冶金厂轧制能力限制,大壁厚、大直径规格不齐全;而且轧制态组织与锻态组织相比,心部压实程度有限,缩孔、夹杂这类冶金缺陷在厚壁管中心可能残留。
整体锻造空心筒,是把钢锭或钢坯经过加热、镦粗、冲孔、芯棒拔长或马杠扩孔,直接锻成圆筒毛坯。它没有纵焊缝,金属流线沿筒身连续分布,心部经过大压力压实,组织致密。代价是工艺成本高、生产周期长,但换来的是承压可靠性和疲劳寿命。
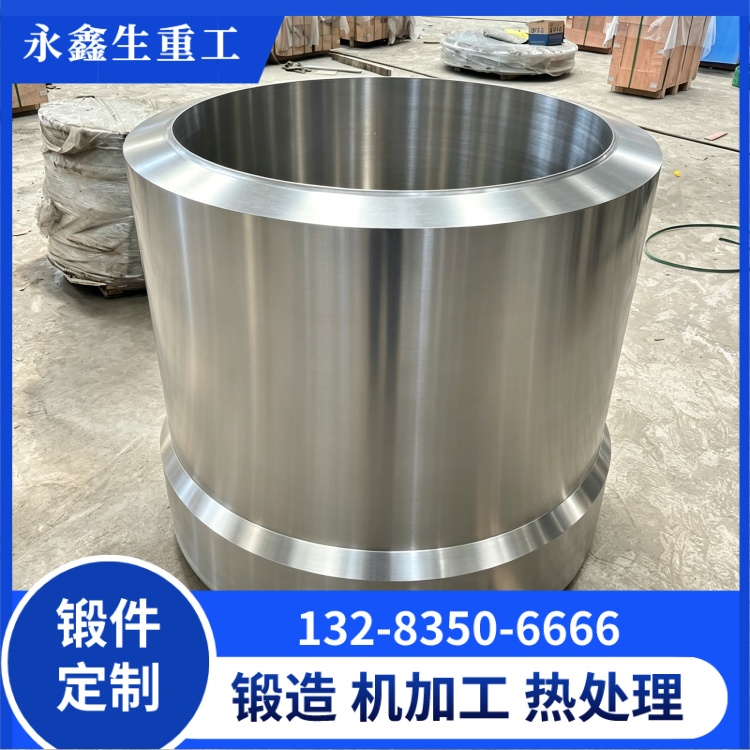
整体锻造缸筒锻件的性能优势,体现在几个方面。
第一,无纵焊缝。整条筒体上没有焊接接头,也就没有焊缝热影响区、焊接残余应力和焊缝缺陷。高压油缸在反复承压时,筒体壁的应力分布沿周向连续,不会在某一条纵线上出现薄弱点。
第二,组织致密。钢锭经过充分镦粗和拔长,心部疏松、缩孔被压实焊合,锻态组织比铸态和轧制态更致密。壁厚方向的组织均匀性,靠锻造变形量和锻造比保证。
第三,金属流线连续。锻造变形让金属流线沿筒身周向和轴向连续分布,没有切断。连续的流线对承压件的疲劳寿命有利,裂纹扩展沿流线方向被阻滞,而不是沿切断面快速延伸。
第四,疲劳寿命长。无焊缝加致密组织加连续流线,三者叠加,使整体锻造缸筒在交变载荷下的疲劳寿命明显优于卷焊筒体。对长期反复伸缩的高压油缸,这一优势直接转化为整机可靠性。整体锻造筒调质后组织沿壁厚均匀,硬度梯度小,内壁珩磨后与密封件的配合状态也更稳定,密封寿命相应延长。
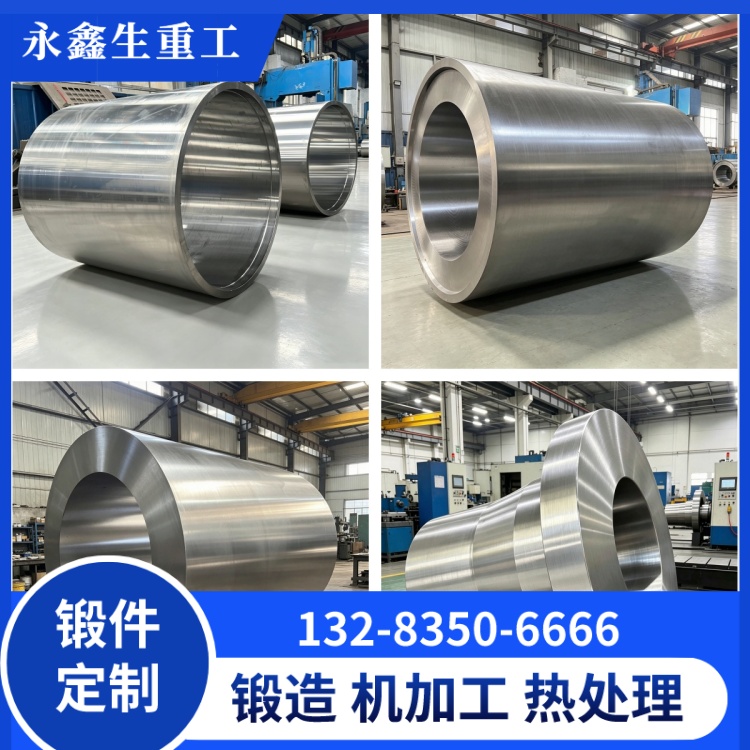
把三种路线放在一起对比,差异点很清楚。
承压能力上,整体锻造筒靠致密组织和无焊缝,能承受更高的内压;卷焊筒受焊缝限制,高压等级受限;无缝钢管承压能力介于两者之间,受冶金质量波动影响。
疲劳寿命上,整体锻造筒最长,因为没有焊缝这个疲劳源;卷焊筒焊缝是疲劳裂纹高发位置;无缝钢管没有焊缝,但心部冶金缺陷在厚壁件上可能成为疲劳起源。
尺寸规格上,卷焊筒最灵活,大口径、非标定径都能做;无缝钢管规格受冶金厂轧制范围限制;整体锻造筒按图纸定制,直径和长度都能按工艺能力范围内做,但需要有锻造设备支撑。
成本上,卷焊筒最低,无缝钢管居中,整体锻造筒最高。选型时要按工况压力、寿命要求、失效后果权衡,不能只看单价。把全生命周期成本算进去,高压油缸选整体锻造筒往往更划算。
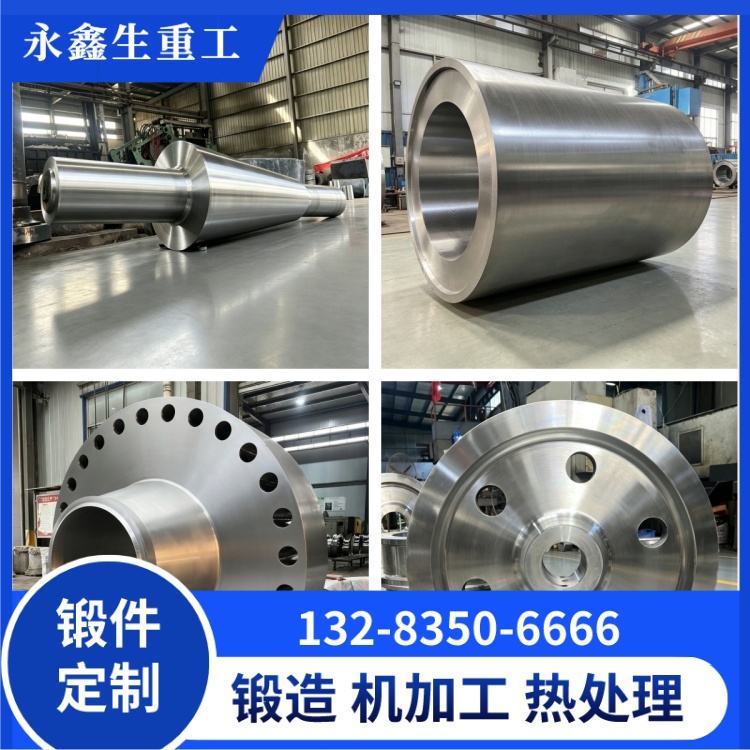
对于工作压力高、载荷交变频繁、失效后果严重的油缸锻件,如压机主油缸、矿山液压支架立柱、重型挖掘机油缸、冶金设备压下油缸,整体锻造缸筒是更稳妥的选择。这类油缸一旦失效,整机停工和安全风险远高于毛坯差价。
对于压力等级中等、对成本敏感、批量大的液压件,可以在无缝钢管和整体锻造筒之间按工况权衡。卷焊筒体一般只在低压、非关键承压场合使用,并且要按压力容器规范对焊缝做严格探伤和热处理。
整体锻造缸筒的成本虽然高于卷焊和无缝钢管,但在高压长寿命工况下,它换来的承压稳定性和疲劳寿命,是另外两种路线难以替代的。山西永鑫生重工股份有限公司位于山西忻州定襄县,具备从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系锻造能力,可按图纸定制整体锻造油缸缸筒毛坯,调质、粗加工、超声探伤一体化交付。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号