
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

烘干机托轮滚圈锻件常见故障根源解析,从源头降低设备停机率
发布时间:2026-08-19 09:55:14
作者:山西永鑫生重工
分享到:
二维码分享
回转烘干机、回转窑烘干设备在长期投产运行中,绝大多数停机故障、设备异响、筒体抖动、跑偏磨损问题,根源都来自托轮、滚圈锻件质量与匹配问题,而非设备传动、电机、底座问题。很多企业常年反复维修、频繁更换备件,却始终无法彻底解决故障,核心原因是没有找准锻件故障根源,只做表面更换,不做根源优化。山西永鑫生重工结合上千套烘干设备运维与配套案例,深度解析托轮、滚圈锻件常见故障核心根源,帮助企业从源头降低设备故障率与停机损失。
首先是设备运行抖动、筒体跳动故障。很多烘干设备运行一段时间后,出现明显上下跳动、左右摆动、筒体晃动,烘干物料不均匀、设备噪音大,严重时导致筒体开裂、挡轮过载损坏。该故障90%以上来自锻件圆度超差、圆柱度不达标、精加工精度不足。锻造毛坯变形、热处理应力未释放、精加工余量不均,都会造成滚圈、托轮存在椭圆度,运行时周期性偏心受力,引发整机振动。很多小厂只保证尺寸大概合格,忽略形位公差,导致设备长期带病运行,隐患持续放大。
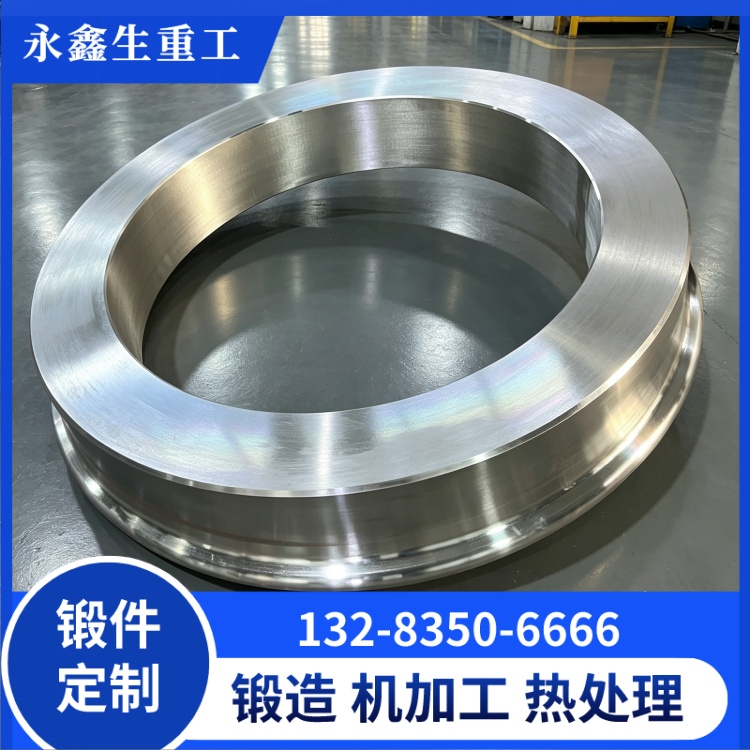
其次是单侧快速磨损、沟槽拉伤、局部点蚀故障。正常合格锻件应该均匀缓慢磨损,若出现单侧快速磨薄、局部条状沟槽、块状点蚀脱落,属于典型异常磨损。主要根源分为三类:一是滚圈与托轮硬度配比颠倒、硬度差不合理,导致单侧剧烈啃伤;二是锻件材质混杂、合金含量不足、耐磨层不达标;三是锻件内部组织不均、软硬夹杂,运行中局部应力集中快速磨损。这类故障如果继续使用,会直接造成滚圈报废、托轮崩边。
第三是锻件开裂、崩块、掉边故障。锻件开裂绝非突然发生,而是长期隐患积累的结果。原材料夹杂、锻造比不足、内部疏松未锻合、热处理淬火过快、回火不充分、残余应力过高,都是隐形诱因。设备启停冲击、物料偏载、重载超负荷运行,会让内部微小缺陷持续扩张,最终形成贯穿裂纹、边缘崩块。很多低价铸钢件、简易锻造件内部缺陷极多,短期使用看似没问题,长期运行开裂风险极高。
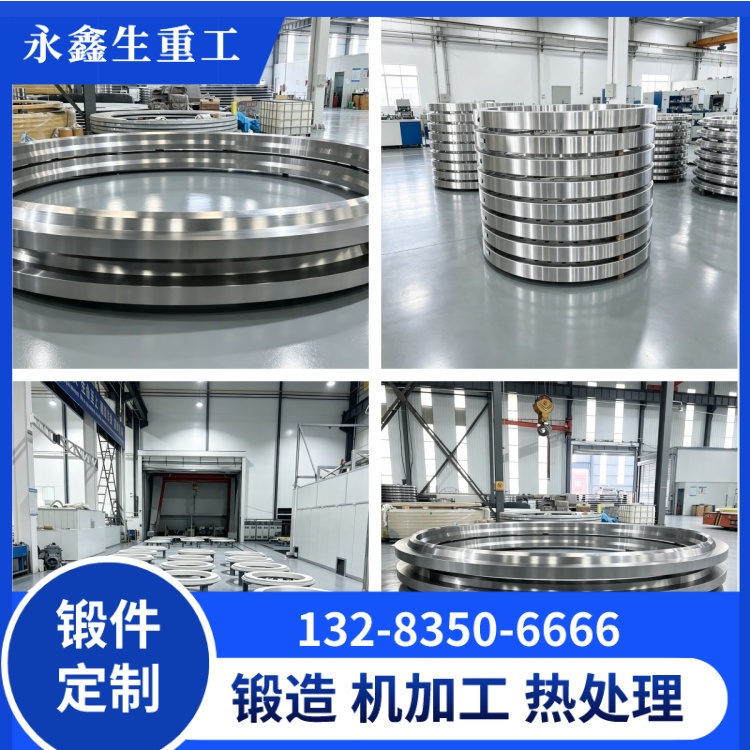
第四是设备跑偏、筒体窜动故障。烘干机频繁跑偏、上下窜动、轴向位移大,除安装因素外,核心是托轮、滚圈锻件接触面平行度、垂直度不达标,锻件端面倾斜、宽窄不一、接触面倾斜,导致受力偏移、轴向分力过大,设备持续窜动。长期跑偏会造成滚圈边缘挤压、挡轮超负荷、轴承烧毁,引发连锁故障。
第五是备件更换周期短、频繁返修问题。很多企业采购低价锻件,看似节省采购成本,实则3–6个月就要更换,反复停机、反复拆装,综合成本远超高品质锻件。根源在于未采用合金钢材质、未做完整热处理、未探伤检测,锻件耐磨、抗疲劳、抗冲击性能严重不足,无法适配工业连续工况。
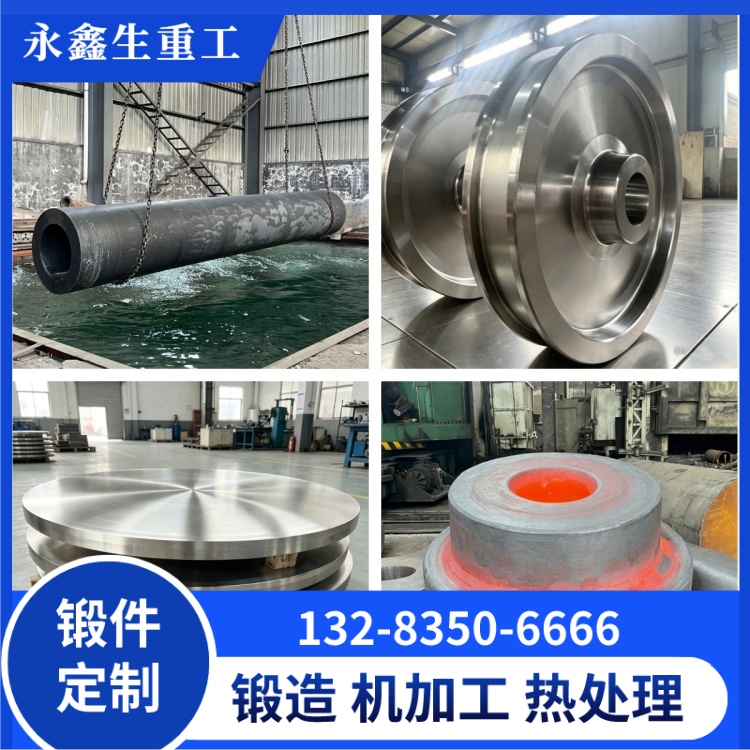
想要彻底解决烘干设备锻件故障,必须从源头选型、锻造、热处理、加工、匹配全流程把控。山西永鑫生重工生产的烘干机托轮、滚圈锻件,严格执行高锻造比成型、锻后正火去应力、精准调质热处理、高精度精加工、双层无损探伤,从工艺端杜绝各类故障隐患。同时可为客户提供旧件故障诊断、工况匹配、硬度配比优化、备件升级方案,帮助企业拉长备件更换周期,大幅降低设备停机率与运维成本。选择源头工艺保障,才是烘干设备长期稳定运行的根本。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号