
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

工业重载车轮锻件一体化锻造加工降低设备运维成本
在矿山、港口、冶金、工程机械行业,行走车轮属于易损耗部件,车轮损坏会直接造成整机停机,带来高额维修、更换成本。工业重载车轮锻件采用一体化锻造加工模式,从原材料、锻造、热处理、机加工到探伤全部工序厂区自主完成,锻件综合性能大幅提升,延长车轮服役周期,以此降低下游设备整体运维成本。山西永鑫生重工推行车轮锻件一体化锻造加工模式,帮助装备企业减少后期运维投入。
行业内部分锻造供应商只提供锻造毛坯,热处理、机加工、探伤全部依靠外部外协。多厂家外协模式,工序分散,不同厂家工艺水平参差不齐,质量责任难以界定,一旦产品出现问题,锻造、热处理、机加工各方互相推诿;同时外协中转增加工件磕碰风险,项目工期难以把控。一体化锻造加工模式,把全部核心工序整合在同一厂区内部完成,规避外协带来的各类风险。
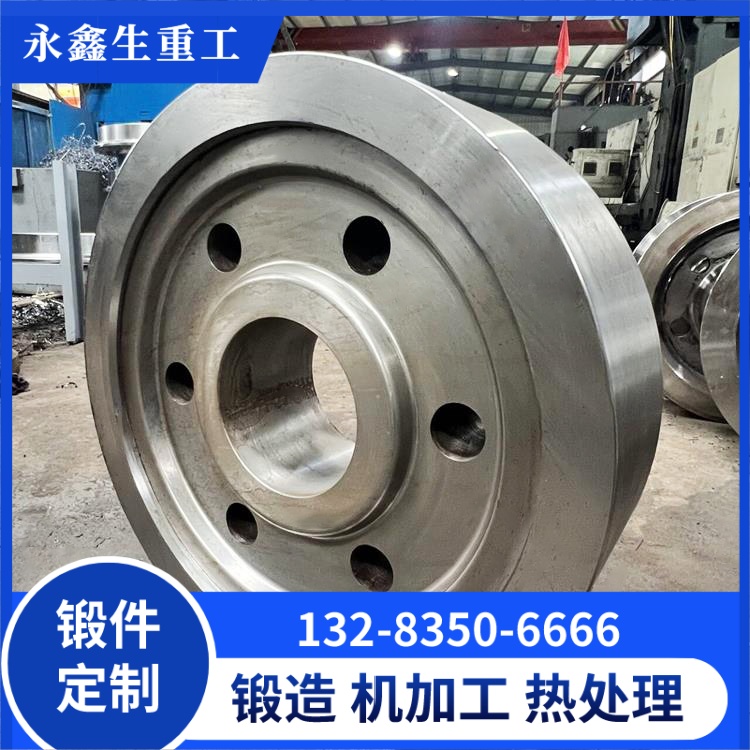
一体化模式下,接到客户订单,工艺部门结合图纸与工况制定完整全流程工艺方案。原材料统一采购复检,之后下料、加热、万吨压机锻打成型、锻后缓冷、热处理、粗精加工、无损探伤、成品检验整套流程全部厂区内部闭环完成。企业拥有 15000 吨液压机、大型热处理台车炉、数控加工设备、全套无损检测设备,不需要依赖外部工厂完成关键工序。
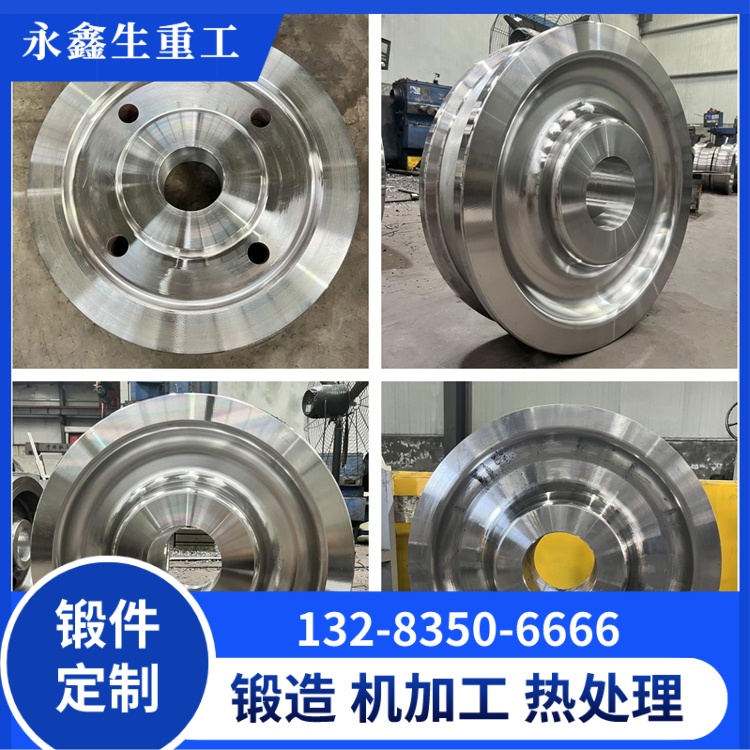
一体化生产便于工艺协同优化,锻造工序的参数可以直接联动热处理、机加工工序,工艺工程师统一管控整套流程,减少工序衔接带来的质量波动。每一件锻件的锻造记录、热处理曲线、加工数据、探伤报告统一归档留存,质量问题可以快速溯源定位。
一体化锻造加工产出的工业重载车轮锻件,内部组织致密,金属流线完整,热处理性能稳定,尺寸精度达标,缺陷检出率高,产品整体可靠性优于毛坯外协加工模式。装备企业装配该类车轮锻件之后,车轮抗冲击、抗疲劳、耐磨性能充分释放,使用寿命得到提升,设备车轮更换频次下降,减少停机损失,直接降低设备运维与备件采购成本。
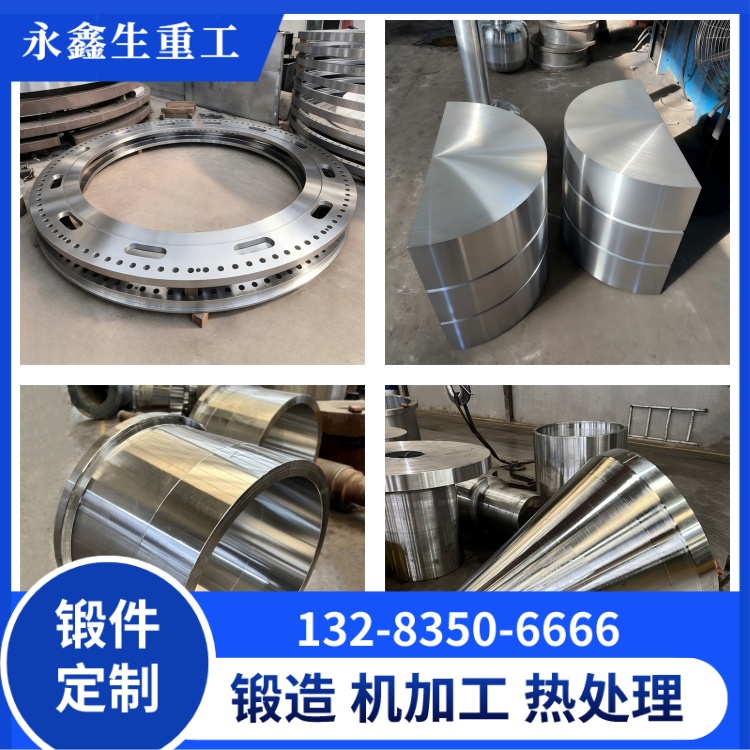
山西永鑫生重工一体化锻造加工既可以承接大批量标准化车轮锻件订单,也承接非标图纸定制项目,客户只需要提供图纸和技术要求,就可以拿到合格毛坯或者精加工成品,不用对接多家加工厂,简化采购管理工作。一体化锻造加工模式,兼顾产品质量、交付效率与后期使用效益,为工业重载装备企业创造实际价值。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号