
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

大型矿用车轮锻件锻造冷却工艺与断裂失效防控技术解析
矿用大型车轮锻件重量大、截面厚,锻造结束之后冷却工艺选择不当,是造成锻件内部裂纹、后期断裂失效的重要诱因。锻造冷却包含锻后缓冷、热处理冷却等多个环节,科学管控冷却制度,能够有效防控车轮锻件断裂失效风险。山西永鑫生重工针对大型矿用车轮锻件,持续优化锻造冷却工艺,落地断裂失效防控技术,降低矿用车轮锻件失效概率。
大型矿用车轮锻件毛坯截面厚重,如果锻完成型之后直接露天快速空冷,工件表层冷却速度快,芯部冷却速度慢,内外收缩速率不一致,工件内部会产生巨大热应力与组织应力,应力超过材料承受极限就会萌生内部裂纹。部分裂纹属于隐性内部裂纹,毛坯阶段外观无法发现,后续使用过程中,在矿山重载交变载荷作用下裂纹不断扩展,最终发生车轮断裂失效,带来严重安全隐患。
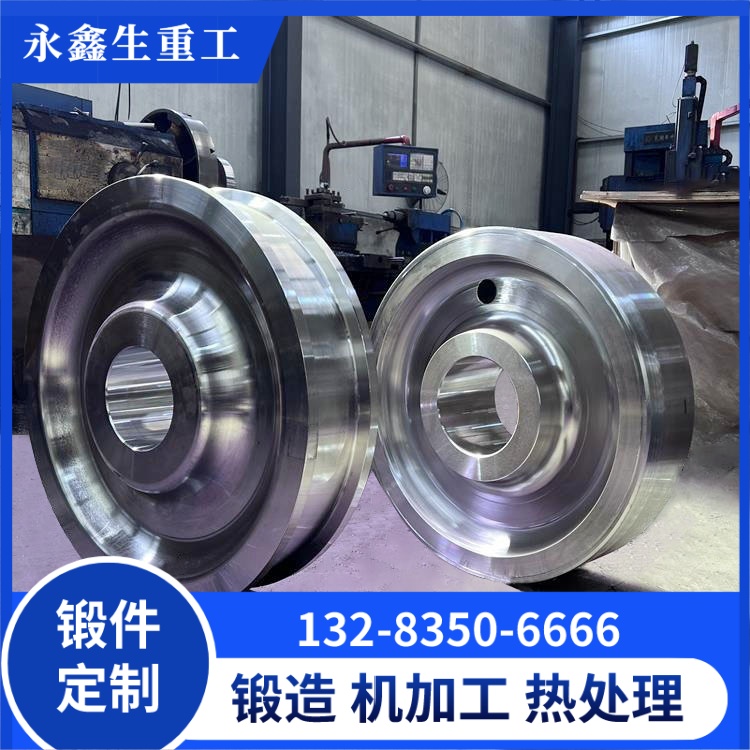
锻后第一道冷却工序,锻件刚完成终锻,温度处于高温区间,不能直接接触冷风急冷,需要快速转运至缓冷坑,采用埋砂缓冷模式,依靠砂层实现缓慢降温,控制工件冷却速率,让表层与芯部温度平缓同步下降,释放锻造产生的残余应力,规避冷却裂纹,同时降低产生白点缺陷的风险。缓冷坑温度、埋砂规范严格执行工艺文件,不允许简化冷却流程。
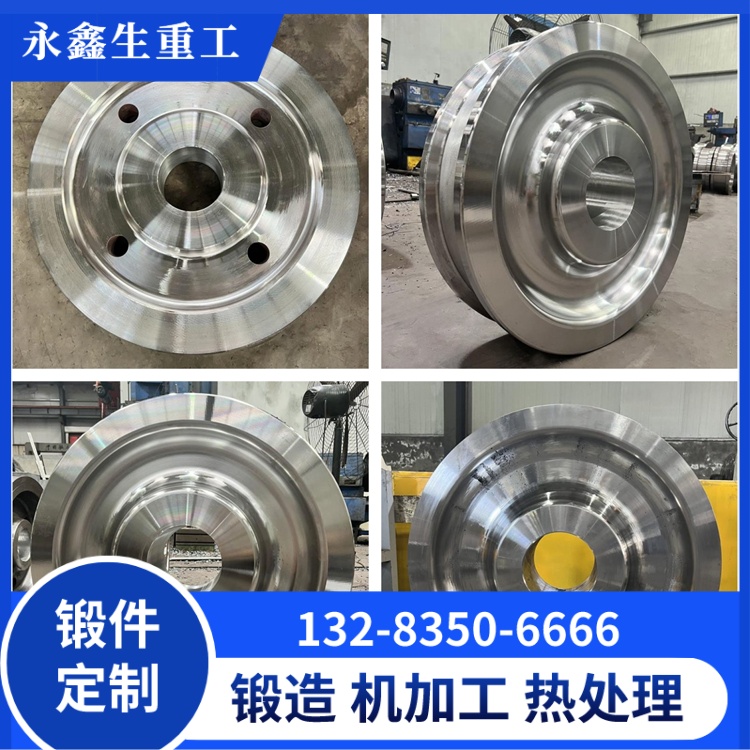
除锻后毛坯冷却之外,热处理淬火阶段的冷却同样关键。矿用车轮锻件主流选用 42CrMo 合金钢,淬火冷却速率需要合理把控,冷却速度过快容易生成淬火裂纹;冷却速度不足,无法充分淬硬,锻件强度、硬度达不到矿用重载工况需求。工艺人员结合车轮截面厚度,确定淬火冷却介质、冷却时间,兼顾淬硬效果和裂纹防控。淬火完成之后工件及时入炉开展高温回火,不允许淬火工件长时间放置,防止淬火应力累积开裂。
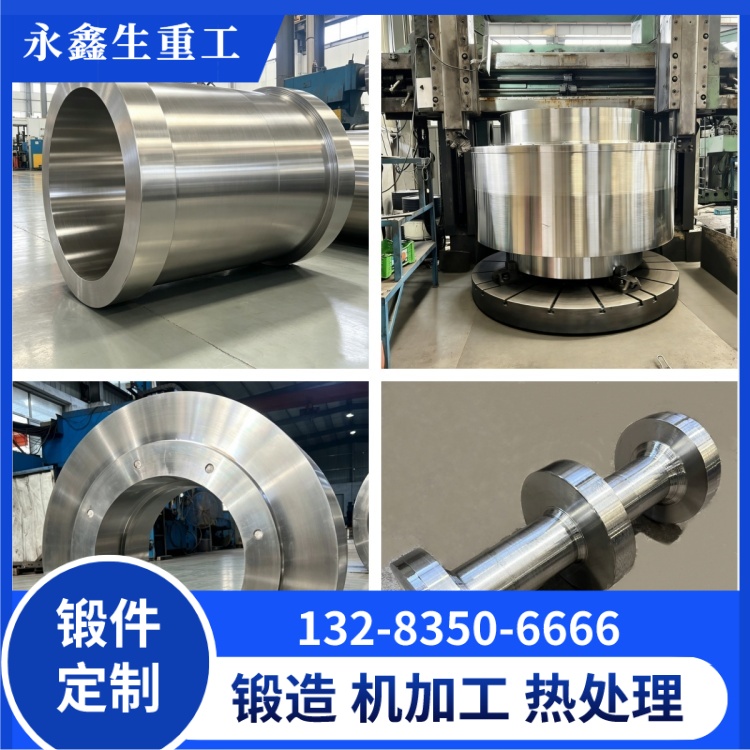
断裂失效防控不止依靠冷却工艺,同时配套全流程检测手段。毛坯缓冷结束之后,粗加工完成,开展超声波探伤,重点排查冷却过程产生的内部裂纹;磁粉探伤筛查表面裂纹。同时加强原材料管控、锻造温度管控,从源头减少裂纹生成条件。
山西永鑫生重工把冷却工艺作为大型矿用车轮锻件关键控制点,明确不同规格工件的缓冷、淬火冷却工艺参数,留存冷却过程记录。整套锻造冷却工艺搭配失效防控技术,有效降低矿用车轮锻件裂纹断裂风险,产出的大型矿用车轮锻件适配露天、井下矿山重载冲击工况,保障矿山设备运行安全。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号