
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

不锈钢筒体锻件锻造比把控对成品性能的作用
发布时间:2026-09-02 08:58:33
作者:山西永鑫生重工
分享到:
二维码分享
锻造比是不锈钢筒体锻件生产当中核心工艺参数,锻造比大小直接影响筒体锻件晶粒组织、致密度、力学性能、耐腐蚀性能。山西永鑫生重工结合筒体规格、材质、使用工况合理设定锻造比,保障不锈钢筒体锻件成品综合性能。
钢锭属于铸造组织,内部晶粒粗大,同时存在疏松、偏析等铸造缺陷。锻造依靠塑性变形打碎粗大铸态晶粒,压实内部孔隙,锻造比代表锻打变形程度。锻造比不足,铸态晶粒无法充分打碎,筒体锻件晶粒粗大,材料致密度不足,抗拉强度、冲击韧性下降,耐腐蚀性能也会受到负面影响,筒体探伤容易出现心部缺陷超标。
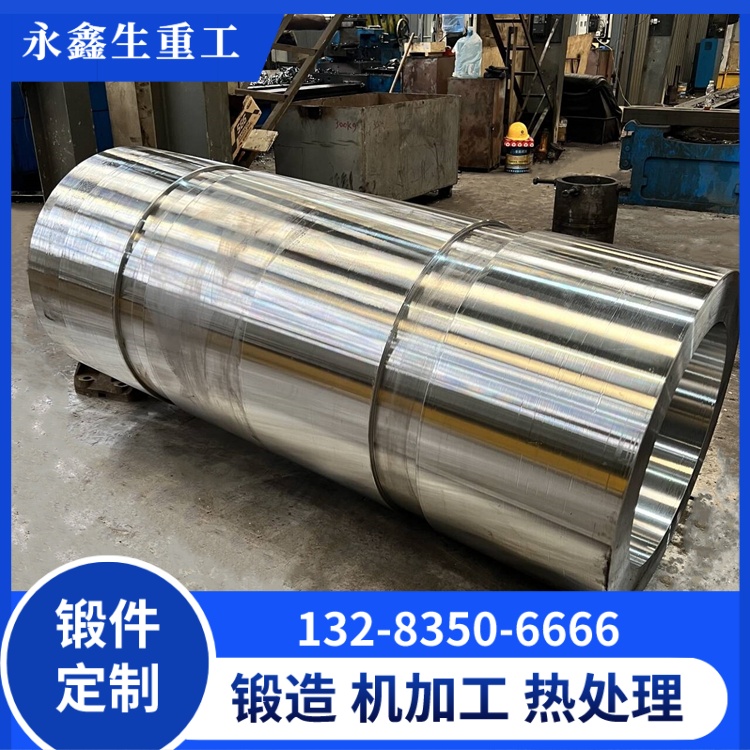
锻造比也不是越大越好,过度追求大锻造比,会增加锻造火次,提升生产成本,还会增大筒体锻件锻造开裂风险。不同工况筒体锻件,最低锻造比要求存在区别。普通工况筒体锻件满足基础锻造比;压力容器、高压化工筒体锻件,需要提高锻造比要求,充分压实心部缺陷。
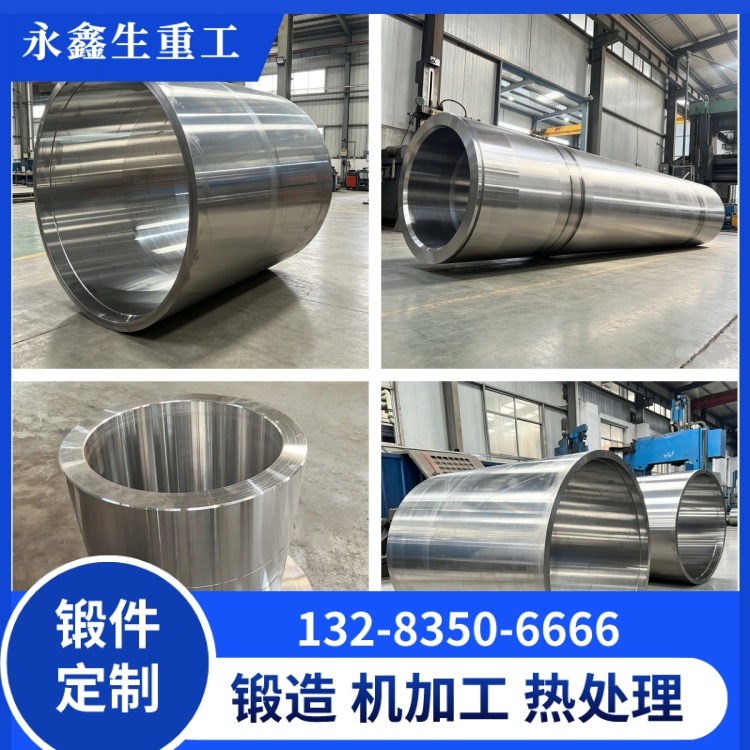
不锈钢筒体锻件包含镦粗锻造比、芯轴拔长锻造比两项关键指标。镦粗工序主要压实钢锭心部疏松,镦粗变形量不够,筒体心部缺陷很难消除;芯轴拔长锻造比改善筒体筒体环向组织性能。生产过程两项锻造比都需要满足工艺下限,不能只关注单一指标。
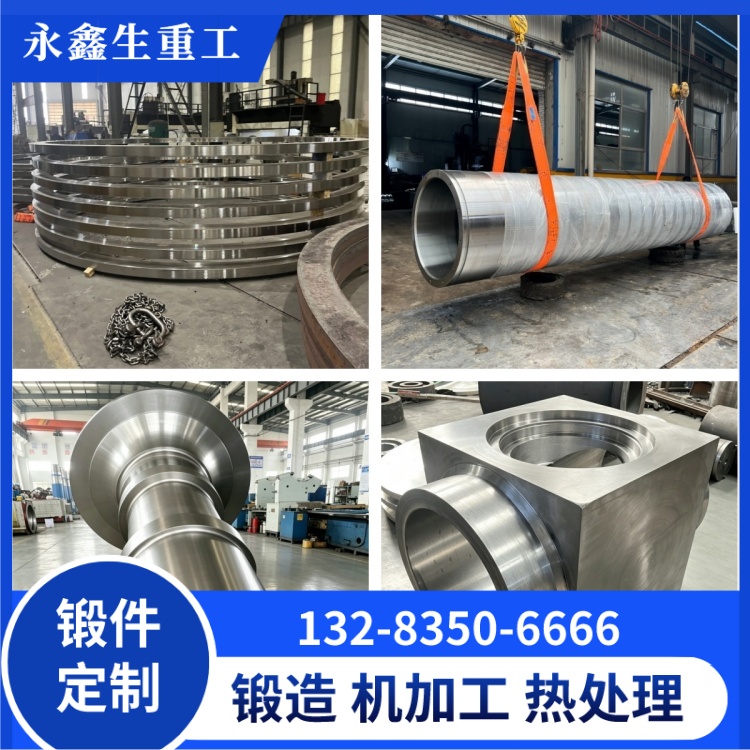
实际生产中,不能只看理论计算锻造比,还要保证变形充分渗透到筒体心部。部分筒体锻件外表变形充分,但心部变形量不足,依旧存在铸态组织。工艺设计结合筒体尺寸,分配镦粗与拔长变形量。
山西永鑫生重工在不锈钢筒体锻件工艺设计阶段,根据筒体使用工况确定合理锻造比,记录每道锻造工序变形参数,依靠合理锻造比获得晶粒细化、组织致密的筒体锻件,保障筒体锻件力学性能与耐腐蚀性能。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号