
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

压力容器用 304 不锈钢锻件生产制造技术解析
压力容器设备广泛应用于医药、轻工化工、普通承压存储装备,304 不锈钢锻件凭借良好耐弱腐蚀能力、成熟锻造加工性能,大量用作压力容器筒体、法兰、轴套等承压部件,生产制造需要严格遵循 NB/T47010‑2017 承压设备不锈钢锻件标准,全流程落实质量管控。山西永鑫生重工深耕压力容器锻件制造,可完成压力容器用 304 不锈钢锻件一体化定制生产。
压力容器锻件对原材料纯净度要求高于普通机械锻件,不允许使用回收废料。永鑫生重工采购钢厂原厂 304 不锈钢钢锭,原料入库不只是依靠钢厂质保书,自主开展光谱复检,核对铬、镍元素,控制有害杂质含量。钢锭外观全面检查,裂纹、结疤、重皮缺陷打磨清除,缺陷深度超标直接报废,杜绝带缺陷坯料流入锻造工序。
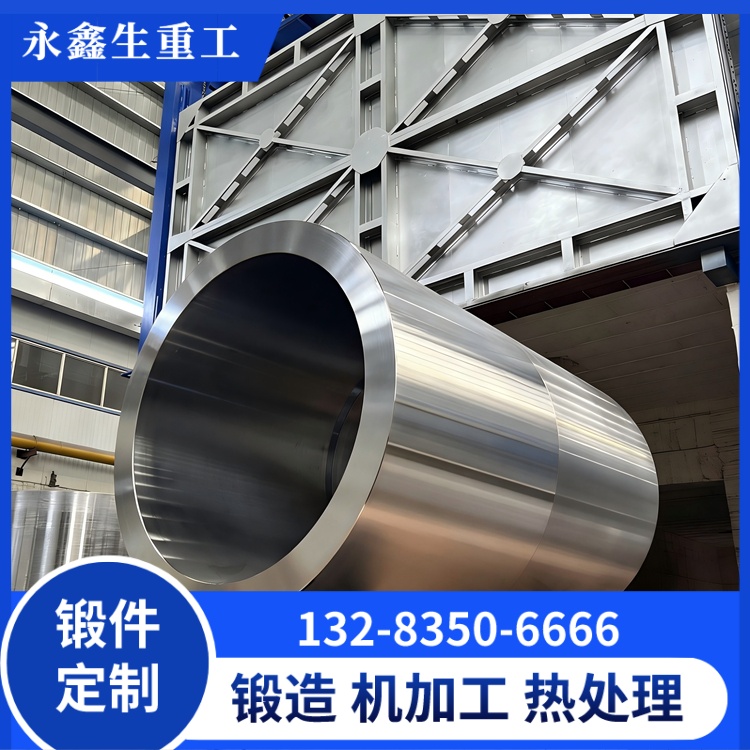
304 奥氏体不锈钢导热性能差,仅为普通碳钢三分之一,加热升温速度过快,坯料内外温差大,极易产生热应力开裂。生产采用三段式升温工艺,低温段缓慢预热,800℃之后再提升升温速率,充分保温,保障钢锭芯部与表层温度均匀。始锻温度控制 1100‑1180℃,终锻温度不低于 850℃,避免低温锻造造成加工硬化、微裂纹萌生。
锻造工艺需要保障足够锻造比,压力容器关键承压锻件总锻造比不低于 3。筒体锻件执行镦粗、冲孔、芯轴拔长工艺,压实钢锭内部疏松;轴类、法兰锻件采用镦粗拔长成型,打碎铸态粗大晶粒,焊合内部孔隙,实现组织致密化。锻造操作控制单次变形量,小变形多火次成型,避免单次大变形引发折叠、开裂缺陷。
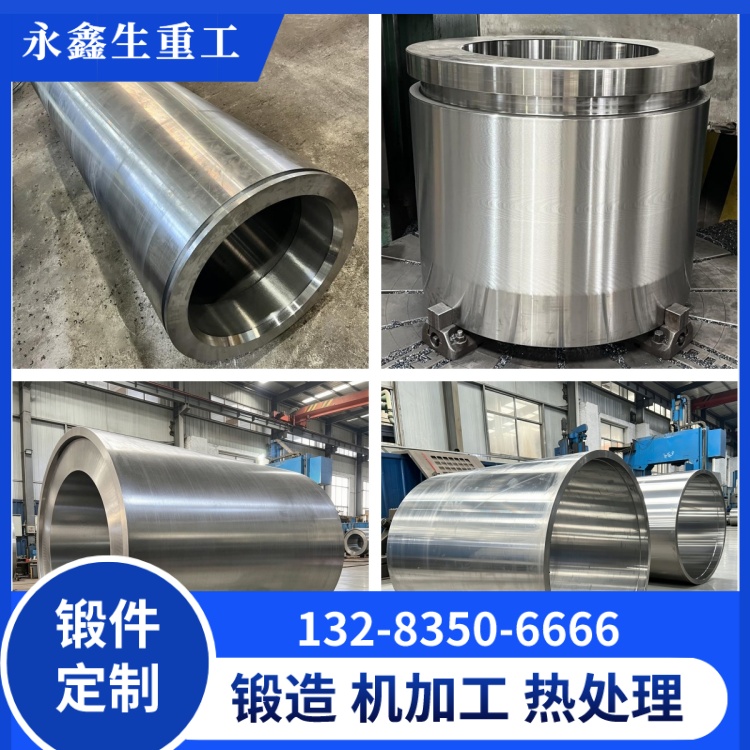
热处理环节压力容器用 304 不锈钢锻件必须执行固溶处理,加热至 1010‑1100℃充分保温之后快速水冷,溶解晶界碳化物,获得单相奥氏体组织,保障锻件力学性能与抗晶间腐蚀能力。压力容器锻件按照要求配备随炉试块,随锻件同炉热处理,用于开展力学性能取样试验,试验结果作为产品验收重要依据。
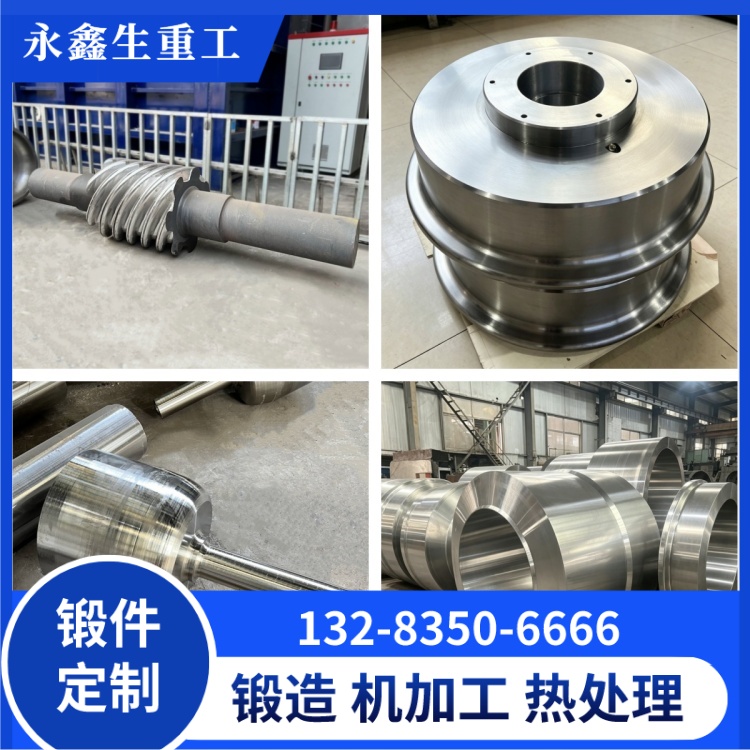
机加工严格按照图纸完成尺寸、形位公差加工。粗加工结束开展超声波探伤,排查内部缩孔、夹层;精加工完成再次开展 UT、PT 探伤,表面不允许存在开口裂纹。成品核对全部检测资料,材质报告、热处理记录、力学性能报告、探伤报告齐全,方可出厂交付。
需要明确,304 不锈钢压力容器锻件不适用于高氯离子工况,氯离子含量偏高环境容易产生点蚀破坏,该类工况应当选用 316L 材质。山西永鑫生重工可为客户结合实际工况提供选材建议,稳定供应压力容器各类 304 不锈钢锻件产品。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号