
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

锻造辊模成品性能测试及现场应用效果
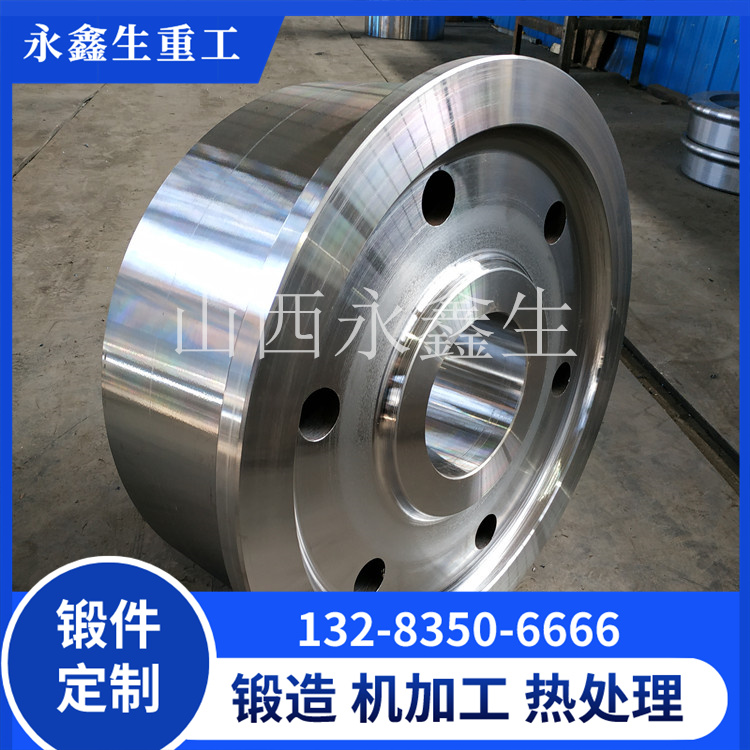
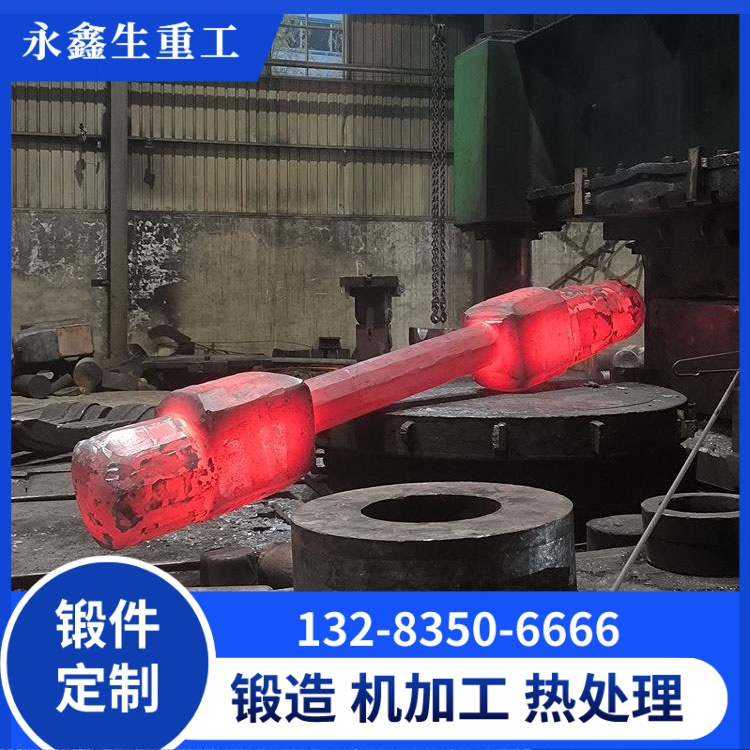
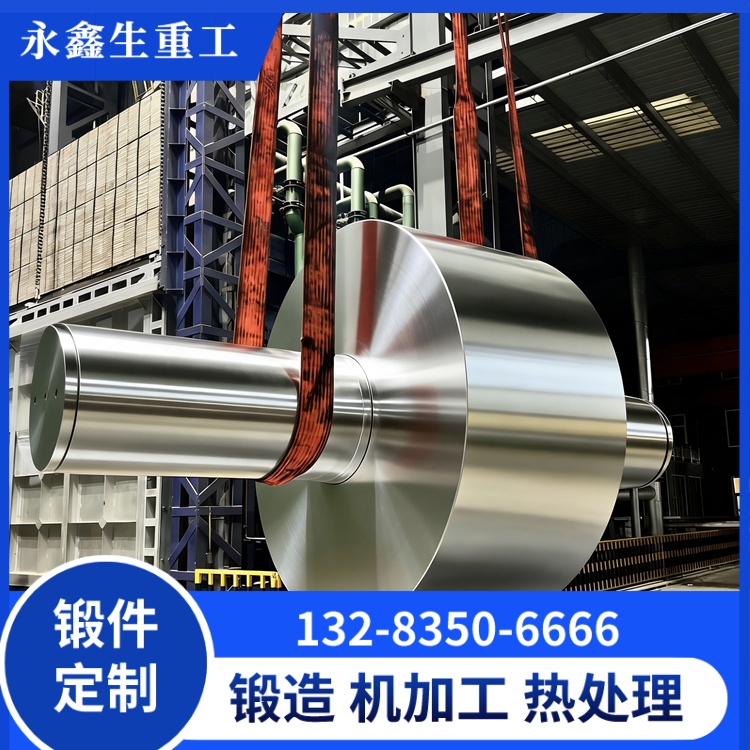
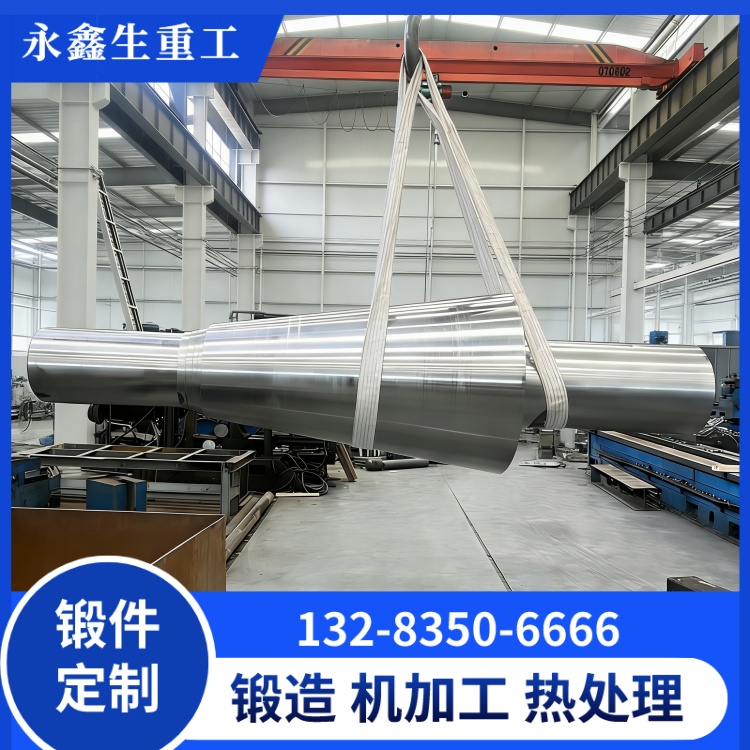
锻造辊模成品出厂前开展系统性能测试,检验锻件力学性能、金相组织、硬度指标,评估锻件综合性能是否满足设计要求;锻件交付客户投入轧制生产线后,持续跟踪现场应用效果,验证辊模在真实高温交变工况下的服役表现。山西永鑫生重工建立完善锻造辊模成品性能测试体系,结合大量现场应用反馈迭代产品工艺,持续提升锻造辊模使用性能。
锻造辊模成品性能测试分为无损检测、硬度测试、力学性能试验、金相组织检验四大类。无损检测主要采用超声波探伤与磁粉探伤,超声波探伤用于检查锻件内部是否存在缩孔、疏松、夹渣、内部裂纹等缺陷,磁粉探伤用于检查辊模工作面及过渡圆角位置是否存在表面微裂纹。成品探伤必须按合同约定标准执行,缺陷当量、允许底波损失、表面裂纹检出能力均需满足技术协议要求。对于重载锻造辊模,探伤合格是成品放行的首要条件。
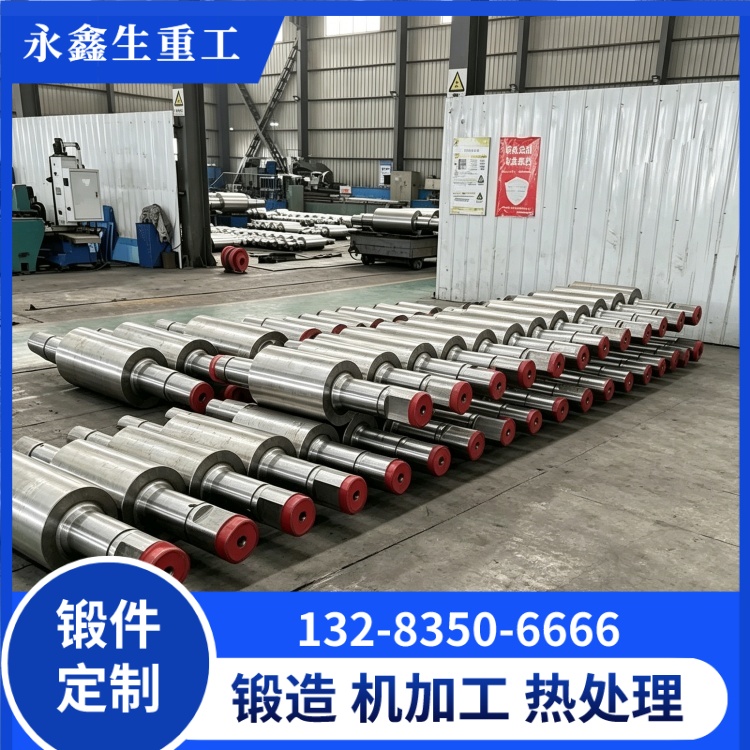
硬度测试是评估热处理效果的重要手段。锻造辊模热处理完成后,在辊身工作面、端面、芯部取样位置进行多点硬度检测,判断锻件表层与芯部硬度梯度是否均匀。硬度过高会增加辊模脆性,服役过程更容易开裂;硬度过低则耐磨性能不足,工作面容易出现压塌和磨损。山西永鑫生重工针对不同材料牌号锻造辊模建立硬度控制区间,H13 类锻造辊模通常以强韧性匹配为目标,避免片面追求高硬度。
力学性能试验主要包括抗拉强度、屈服强度、断后伸长率和冲击韧性检测。锻造辊模在高温交变载荷下工作,冲击韧性尤为关键。若锻件冲击韧性偏低,辊模表面热疲劳裂纹扩展速度会明显加快,严重时会出现崩裂和掉块。力学性能试样一般取自锻件本体或同炉热处理试块,试验结果需满足客户技术协议和相关材料标准要求。金相组织检验用于观察锻件晶粒等级、碳化物分布、回火组织状态,判断是否存在晶粒粗大、网状碳化物、组织不均匀等问题。
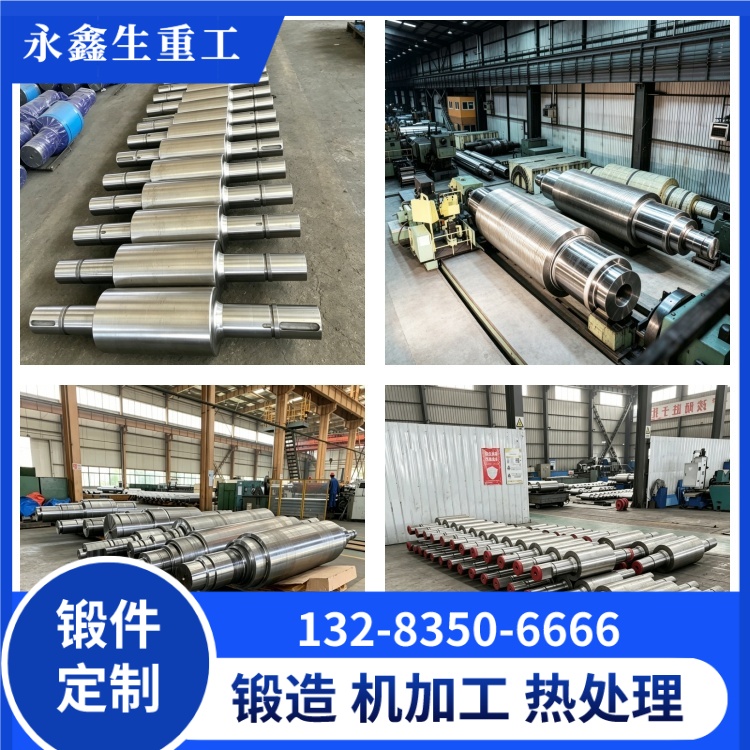
成品性能测试结果必须形成完整检验报告,报告内容包括锻件编号、材料牌号、热处理工艺参数、硬度分布、力学性能数据、探伤结论、金相组织评定等。这些报告不仅是产品交付资料,也是后续工艺改进的重要依据。当某一批次辊模冲击韧性偏低或硬度离散较大时,技术部门会追溯热处理曲线、锻造温度和原材料状态,分析问题产生原因并制定纠正措施。
现场应用效果验证是对成品性能最直接的检验。锻造辊模锻件投入轧钢生产线后,重点跟踪三个指标:一是辊模首次修模周期,二是辊模工作面磨损速率,三是热疲劳裂纹萌生时间。首次修模周期越长,说明辊模抗磨损和抗热疲劳性能越稳定;磨损速率低,表明基体硬度和组织热稳定性较好;热疲劳裂纹出现时间晚,说明辊模抗冷热交变能力较强。
山西永鑫生重工在项目交付后会与客户建立应用跟踪机制,了解轧制材料、轧制温度、轧制节奏、冷却方式和辊模失效形式。若客户反馈辊模出现早期热疲劳裂纹,技术团队会分析裂纹形态和分布位置,判断是材料纯净度不足、热处理残余应力偏高、机加工表面质量较差,还是现场冷却不均导致。若辊模出现工作面磨损过快,则重点检查材料硬度、热处理状态和表面强化层匹配性。
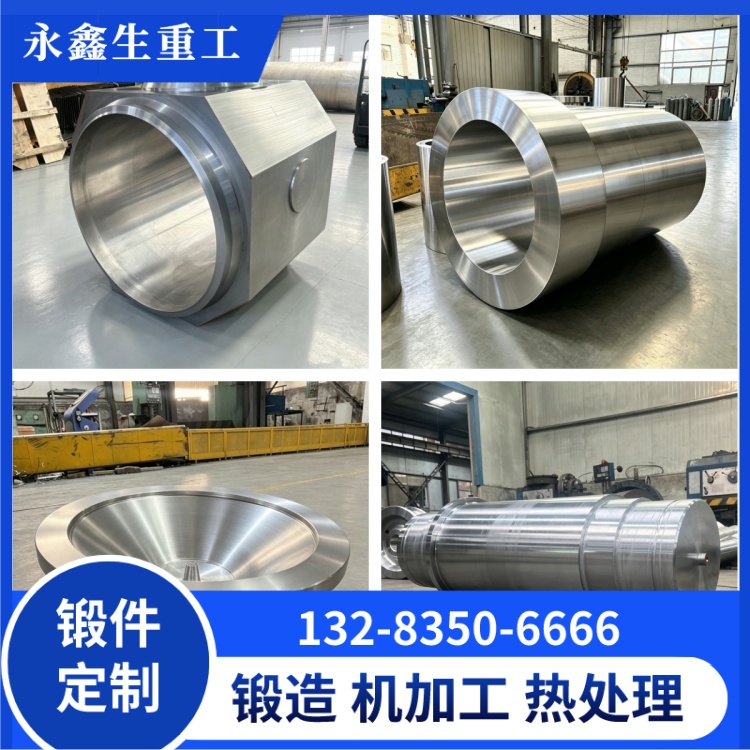
从实际应用案例看,经过材料优化、锻造工艺细化和热处理参数调整后的锻造辊模,平均服役周期明显提升。某型材轧制项目中,客户原辊模因热疲劳裂纹导致修模周期较短,经山西永鑫生重工优化材料纯净度、增加锻件晶粒细化工序并调整回火工艺后,辊模热疲劳裂纹萌生时间显著延长,综合使用寿命提升明显。另有客户现场反馈,采用激光熔覆强化后的重载辊模,工作面耐磨性优于传统堆焊辊模,后期修复成本也有所下降。
锻造辊模成品性能测试与现场应用跟踪形成质量闭环。测试结果决定产品是否合格,现场应用效果决定工艺改进方向。山西永鑫生重工坚持 “测试放行、跟踪验证、持续改进” 的质量理念,通过力学性能、硬度、金相和探伤结果把控出厂质量,结合客户现场反馈不断优化锻造辊模生产工艺,为轧钢行业提供更稳定、更耐久的辊模锻件产品。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号