
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

大口径厚壁锻筒锻件,合金钢筒锻件厂家直供
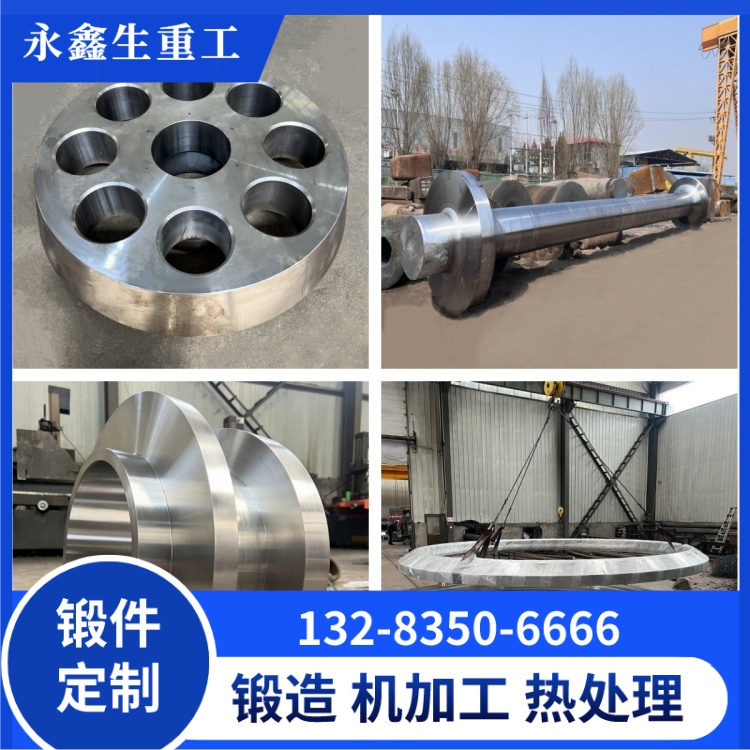
大口径厚壁筒体是重型装备里承力和承压的关键零件,矿山卷扬机卷筒、轧机机架套筒、重型液压油缸缸体、盾构机铰接套、大型轴承座套环都属于这一类。口径大、壁厚大、整体受力复杂的筒体,用钢板卷焊或无缝钢管往往在壁厚方向的组织均匀性和强度上不够,整体自由锻出的合金钢厚壁筒就成了主流选择。这类锻件口径从几百毫米到两米以上,壁厚从几十毫米到两三百毫米,材质以合金结构钢为主,经过调质处理后强度高、韧性好,直接决定了主机的承载能力和服役寿命。
大口径厚壁筒体的选材,核心是按受力工况挑合金结构钢。常规受力、载荷中等的场合,40Cr 是最常用的调质钢,淬透性比碳钢好,调质后强度和配合尺寸稳定,适合做一般机械的套筒、支撑套。载荷偏大、壁厚偏厚、对心部性能要求高的场合,普遍选用 35CrMo 或 42CrMo,这两种钢含铬和钼,淬透性明显优于 40Cr,调质后整个壁厚方向都能获得比较均匀的回火索氏体组织,抗拉强度进入千兆帕级别,屈服强度和冲击韧性配合良好,是重型承压套筒、厚壁缸体的主力材质。更大截面、要求更高综合力学性能的关键筒体,还会选用 40CrNiMo 这类含镍调质钢,保证大断面锻件心部不开裂、不脆断。选材时要把筒体的工作压力、弯矩、冲击载荷和壁厚方向的淬透深度一起核算,壁厚越大越要把钢种的淬透性放在第一位,不能只看表面硬度。
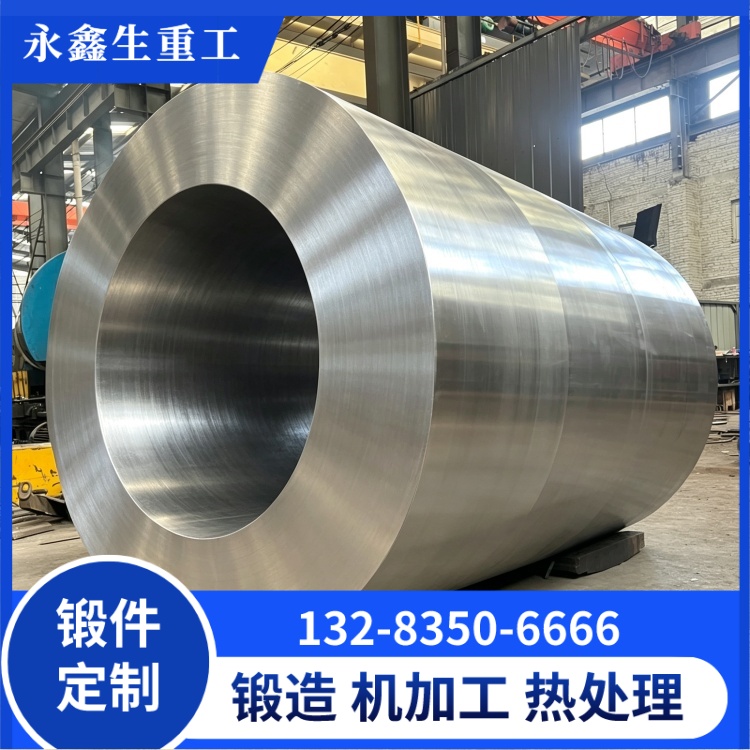
大口径厚壁筒的锻造,难点集中在大钢锭、大吨位设备和壁厚均匀性三件事上。口径大、壁厚大的筒体,单件坯料本身就重,必须用大钢锭或大钢坯投料,钢锭重量动辄数吨甚至十几吨,这就要求锻件厂的锻锤或水压机具备足够的打击能量和压下能力,否则坯料心部锻不透,中心疏松和夹杂压不实。成形方式上,大口径短筒主要走马杠扩孔路线:钢坯先镦粗、冲孔,再套在马杠上沿圆周逐步碾压扩孔,把孔径撑大、壁厚压到图纸尺寸;大口径长筒则走芯棒拔长路线,套芯棒反复拔长拉长。两条路线都要控制壁厚差和椭圆度,扩孔时砧子压下量不均、周转速度不一致,都会导致筒壁厚薄不匀、局部失圆,后续机加工余量就要放得更厚。工艺上一般通过镦粗加拔长保证锻造比,把钢锭的铸造组织打碎焊合,让筒体从外到内都有致密的锻态组织。投产前还要根据钢锭规格、设备吨位和筒件尺寸做工艺评审,确定料重、变形量和火次安排。
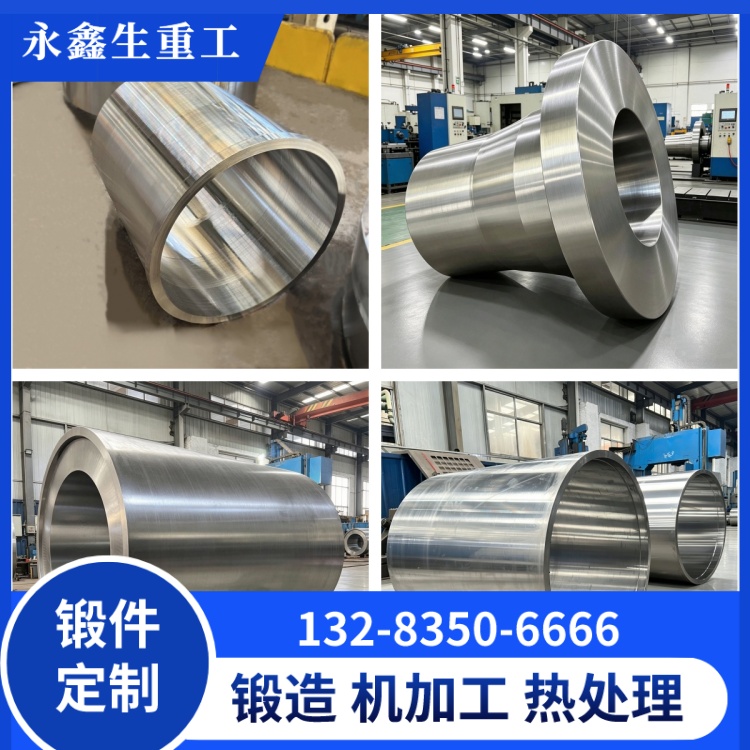
大口径厚壁筒体锻件的性能,很大程度上由调质处理决定。调质即淬火加高温回火,目的是获得回火索氏体组织,让强度和韧性达到平衡。壁厚一大,淬火时里外冷却速度差异就明显,表面淬硬快、心部冷却慢,若淬透性不足或淬火介质选择不当,心部强度会明显掉下来,所以厚壁筒一般选用淬透性较好的钢种,并在工艺上保证足够的淬火烈度和回火温度。热处理后还要做超声探伤,按 NB/T 47013 系列标准对筒体内外壁和壁厚方向扫查,检查内裂、白点、夹杂和残余疏松;关键承压件再配磁粉或渗透检查表面缺陷。粗加工后再复探一次,把热处理和机加工可能引入的伤一起兜住。
采购大口径合金钢筒锻件,走厂家直供和经过多层贸易商转手,差别主要在三个方面。第一是中间环节少,毛坯从锻件厂直接到主机厂,价格里没有层层加价,而且尺寸、材质、探伤等级这些技术条件可以直接和锻件厂的工艺、质检对接,不用经过多手转述造成偏差。第二是批次质量稳定,直供模式下同一主机厂的订单由锻件厂按同一工艺路线、同一炉号、同一热处理炉批组织生产,不同批次之间的硬度、强度和探伤结果一致性好,装配互换性有保证。第三是供货周期可控,锻件从投料、锻造、热处理到粗加工的进度可以直接在厂内跟踪,出现尺寸或材质异议时能快速反馈、快速补料,不用在中间商之间来回扯皮。直供还意味着质量证明书随货交付,化学成分、力学性能、热处理状态和超声探伤结果一并提供,主机厂入库检验的依据清楚。
大口径厚壁合金钢筒锻件的质量,最终取决于钢锭、设备吨位和工艺控制三样硬功夫。山西永鑫生重工股份有限公司地处山西忻州定襄县锻造产业带,拥有从 3/5 吨锻锤到 15000 吨自由锻水压机的全谱系设备,可承接 40Cr、35CrMo、42CrMo 等合金结构钢大口径厚壁筒的来图定制,支持马杠扩孔与芯棒拔长成形,调质与粗加工配套完成,探伤报告随货交付。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号