
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

船用自由锻件工艺解析,永鑫生重工大型船舶锻件抗疲劳耐腐蚀适配远洋船
远洋船舶航行环境复杂多变,高盐海水腐蚀、持续海浪交变冲击、主机长期振动,对船用锻件抗疲劳、耐腐蚀性能提出严苛标准,自由锻工艺凭借独特组织优势,成为远洋大型船舶锻件首选成型方式。很多采购方对自由锻核心工艺逻辑、性能优势了解不足,容易混淆自由锻、模锻、铸件产品差异,选错成型工艺导致船舶锻件短期失效。本文结合山西永鑫生重工多年船用自由锻件生产经验,完整解析船用自由锻件全流程工艺,说明自由锻如何实现大型船舶锻件高抗疲劳、耐腐蚀特性,适配远洋船舶长期服役需求。
船用自由锻件核心工艺分为原料预处理、加热锻造、锻后缓冷、热处理、精加工、无损检测六大阶段,每一步工艺参数都会直接影响锻件抗疲劳、耐腐蚀性能。原料阶段是耐腐蚀基础,永鑫生重工选用船级专用合金钢、不锈钢钢锭,严控碳、硫、磷有害杂质,硫磷含量过高会在锻件内部形成低熔点夹杂物,海水环境下极易产生应力腐蚀裂纹;镍、铬、钼合金元素合理配比,提升钝化膜稳定性,增强抗氯离子腐蚀能力,钢锭进厂光谱复检,杜绝成分不达标坯料投入生产。
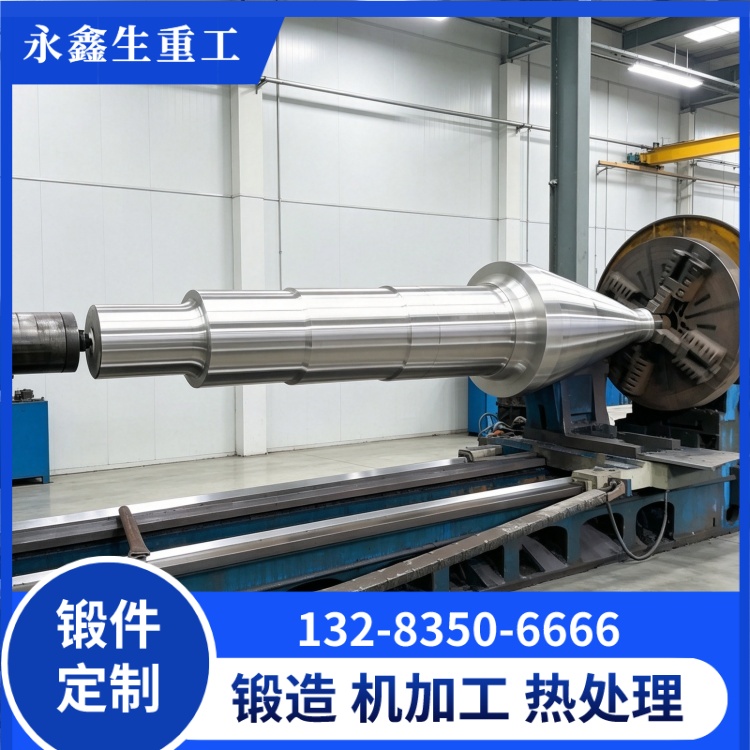
加热锻造是决定抗疲劳性能的核心工序,自由锻依靠万吨液压机反复镦粗、拔长、滚圆,外力破碎钢锭原始铸态粗大晶粒,消除内部疏松、孔洞、非金属夹杂缺陷,让锻件内部组织细化均匀。锻造比是关键指标,远洋船舶锻件锻造比≥3:1,大型重载轴类锻件提升至 3.5-4:1,充分压实芯部组织;严格控制始锻 1100-1180℃、终锻不低于 850℃,温度过高晶粒粗大韧性下降,温度过低锻造易产生冷裂纹,二者都会大幅降低锻件疲劳寿命。
锻造过程中金属沿受力方向流动,形成连续完整金属流线,这是自由锻件抗疲劳远优于铸件、焊接件的核心原因。铸件内部晶粒杂乱、存在疏松气孔,焊接件焊缝流线断裂,交变载荷作用下极易从缺陷位置萌生疲劳裂纹;永鑫生重工针对艉轴、中间轴等长轴锻件优化拔长工艺,金属流线沿轴向完整贯通,承受扭转、弯曲应力时不易开裂,适配远洋船舶长期振动工况。锻件出炉后进入缓冷坑恒温缓慢降温,释放锻造残余应力,避免应力集中加速腐蚀疲劳。
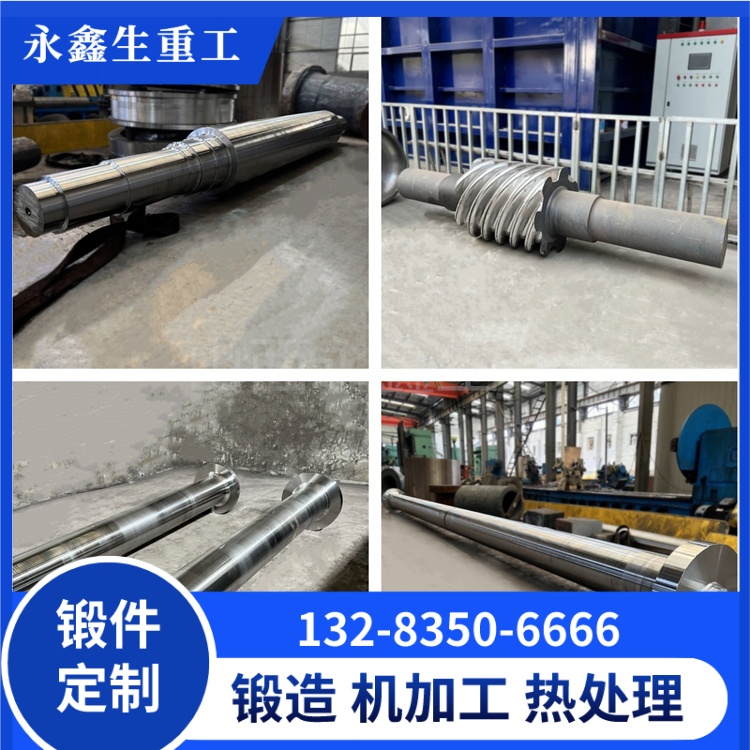
热处理工艺同步强化抗疲劳与耐腐蚀双重性能,碳钢、低合金船用自由锻件采用调质处理,淬火细化晶粒,高温回火消除淬火应力,平衡强度与韧性,降低疲劳裂纹扩展速率;316L 不锈钢远洋船舶锻件增加固溶酸洗钝化,均匀合金元素分布,表面形成致密耐腐蚀钝化膜,抵御海水氯离子侵蚀。每炉锻件截取低温冲击试样,寒区远洋船舶锻件 - 20℃冲击功达标,低温环境下不会发生脆性疲劳断裂。
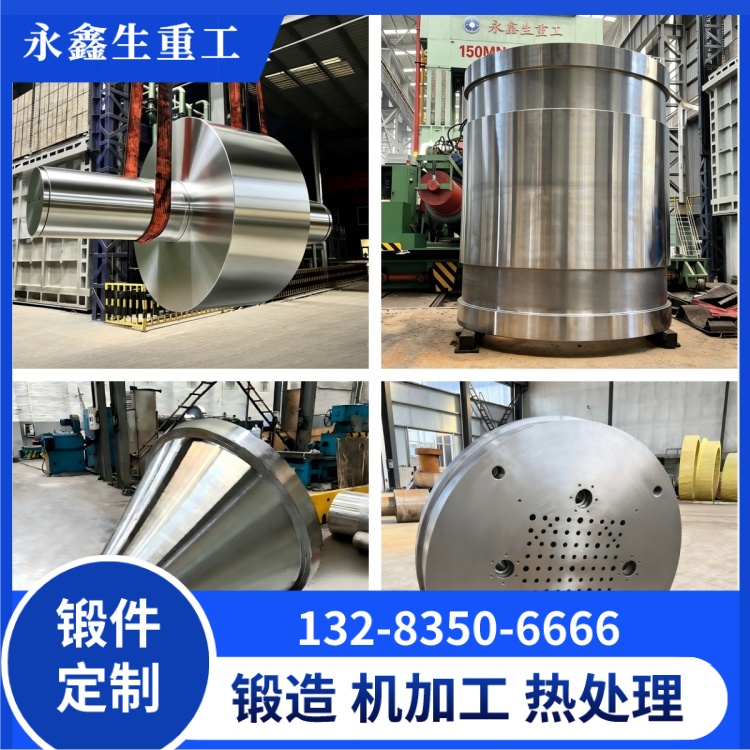
精加工与无损检测保障成品长期稳定使用,数控加工减少表面刀痕、毛刺等应力集中点,降低疲劳裂纹萌生源头;粗加工、精加工两道工序开展 UT 超声波探伤,成品 MT 磁粉探伤,彻底排查内部、表面隐性缺陷,缺陷会大幅缩短锻件疲劳使用寿命,严格执行船级 Ⅰ 级验收标准,杜绝带缺陷产品出厂。
对比模锻、铸件,自由锻不受模具尺寸限制,可生产 22 米以内超长、7.5 米以内超大直径大型船舶锻件,适配远洋船舶大规格轴系、海工筒体需求。山西永鑫生重工依托 15000 吨万吨自由锻设备,标准化管控全套船用自由锻件工艺,从原料到成品每一步优化抗疲劳、耐腐蚀性能,生产的艉轴、中间轴、海工环形锻件长期适配各类远洋船舶,大幅降低船舶后期运维更换成本,保障远洋航行长期安全稳定。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号