
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

万吨锻压设备精工锻造 4Cr5MoSiV1 锻件,X40CrMoV5-1 毛坯源头厂家
发布时间:2026-07-21 09:34:24
作者:山西永鑫生重工
分享到:
二维码分享
热作模具钢锻件的致密性、晶粒均匀度直接由锻造设备吨位决定,中小型锻造压机压力不足,厚大锻件芯部疏松、碳化物粗大无法根除,模具投入生产后频繁出现塌陷、热裂、磨损过快等故障。山西永鑫生重工依托厂区 15000 吨万吨级自由锻液压机,专业精工锻造国标 4Cr5MoSiV1(H13)锻件与德标 X40CrMoV5-1(1.2344)模具钢毛坯,自有完整热处理、精加工、检测配套产线,是华北地区兼具超大规格一体锻造能力的源头生产厂家,为铝型材挤压、高压压铸、重型热锻设备制造企业稳定供应高纯净无缺陷模具钢锻件。
15000 吨万吨锻压设备,是生产高品质 4Cr5MoSiV1、X40CrMoV5-1 锻件的核心硬件壁垒。4Cr5MoSiV1 与 X40CrMoV5-1 均为高合金热作模具钢,钢锭铸态内部天然存在缩松、网状碳化物,只有足够大的持续静压力才能穿透厚截面坯料,压实内部孔洞、破碎粗大碳化物。市面主流 3000-8000 吨锻造设备输出压力有限,锻造总锻比难以突破 3,锻件芯部缺陷残留严重,探伤多数只能达到二级标准;永鑫生 15000 吨液压机可稳定实现总锻比 3.5-5 高变形锻造,分多火次均匀塑性变形,锻件从表层到芯部晶粒细化统一,超声波探伤可稳定达到一级精密模具钢验收标准,大幅提升模具高温抗疲劳、耐磨使用寿命。
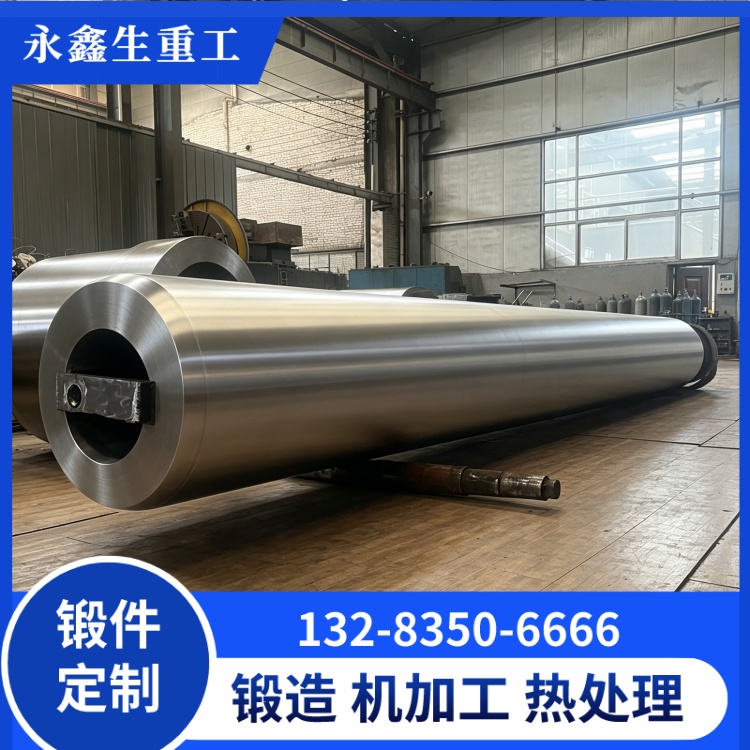
设备成型尺寸突破行业限制,一体成型超大规格模具钢毛坯。配套万吨压机重型操作机、数控碾环机组,可夹持百吨级大型钢锭,一体锻造 4Cr5MoSiV1、X40CrMoV5-1 方形模块、圆形锻圆、大口径厚壁挤压筒、法兰、异形模具毛坯。模块宽度、厚度最大可达 700mm,挤压筒内径覆盖 100-7000mm,单支筒体长度可做到 22 米超长一体成型,无需分段锻造焊接。分段拼接模具焊缝位置力学性能断层,高温高压工况优先开裂,我厂一体锻造成型彻底消除焊缝薄弱点,适配大型铝挤压生产线配套超长挤压筒、重型压铸模具模块生产需求。
分材质差异化锻造工艺,匹配 4Cr5MoSiV1、X40CrMoV5-1 合金特性。两款钢材合金配比存在明显区别,不能共用一套锻造温控、变形参数,厂区划分两条独立锻造产线分开排产。
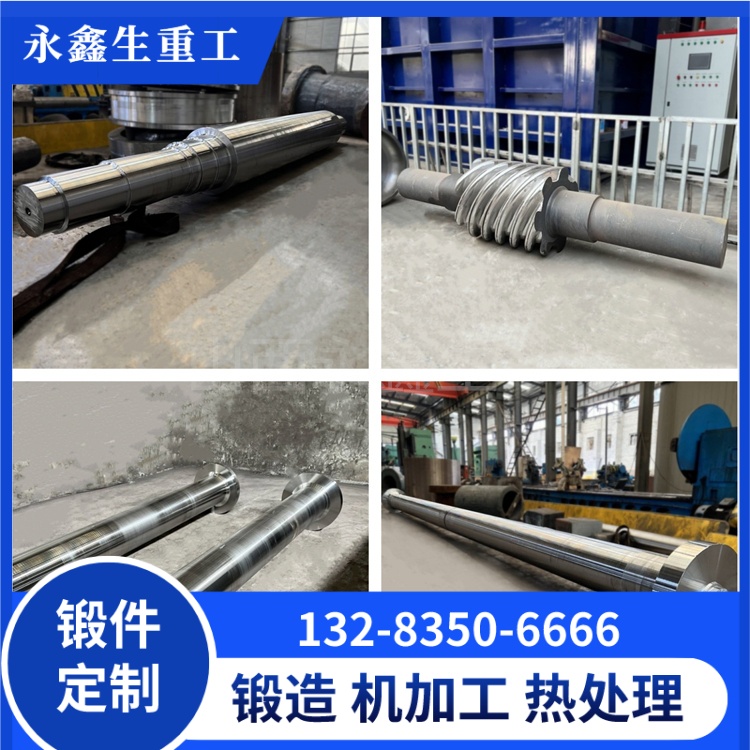
配套完整热处理产线,锻件出厂标配球化退火。厂区多台大型台车退火炉,可一次性装载超长挤压筒、重型模块,针对 4Cr5MoSiV1、X40CrMoV5-1 设定专属退火曲线,锻后埋砂缓冷再入炉球化退火,消除全部锻造残余应力,将片状碳化物转化为均匀球状组织,毛坯硬度控制在 207-255HB,客户收到锻件可直接开展数控精加工,省去外协退火的运费、时间成本。针对高精度模具订单,可提供低温去应力退火增值服务,降低后续淬火变形报废率。
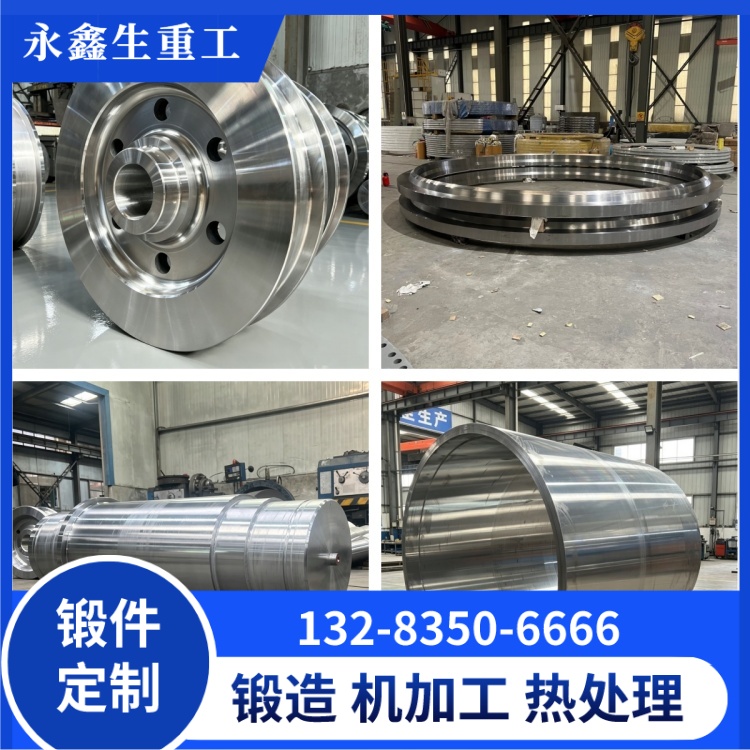
独立无损检测实验室,全流程品质管控。每一件 4Cr5MoSiV1、X40CrMoV5-1 锻件精加工前完成 100% 超声波 UT 探伤、磁粉 MT 表面探伤,检测内部疏松、夹渣、微裂纹,出具官方探伤报告、材质光谱单、锻造工艺记录。可根据客户高端模具、出口设备需求,选用 ESR 电渣重熔高纯净钢锭锻造,杂质含量极低,进一步提升模具抗热疲劳性能。
源头厂家直供,无中间商加价,交期稳定可控。永鑫生重工自有钢锭长期采购渠道、万吨锻造产线、热处理车间、数控粗加工车间,所有工序厂区自主完成,不外包外协,批量采购综合成本相比中间商下降 15%-25%。万吨压机两班连续生产,常规规格毛坯 7-10 天交付,大型超长挤压筒、重型模块提前规划产能,严格兑现交期。支持单件打样、批量长期供货,图纸免费优化工艺,按需调整尺寸、壁厚、锻比、纯净度等级。
山西永鑫生重工依靠万吨重型锻压核心设备,精工锻造 4Cr5MoSiV1 通用模具钢锻件与 X40CrMoV5-1 重载耐磨模具钢毛坯,一体成型无缺陷、组织均匀纯净,配套退火、探伤一站式交付。有压铸、铝挤压、热成型模具钢毛坯采购需求的企业,可携带图纸实地考察万吨锻造生产线,获取专属定制方案与报价。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号