
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

山西永鑫生重工全流程配套:SKD61 锻件锻造、退火、精加工一站式
第一大核心工序:SKD61 专业锻造,万吨压机消除内部缺陷。SKD61 硅含量偏高,锻造塑性窗口狭窄,温控、变形量把控难度高于 H13、1.2344,中小压机锻造极易出现边角撕裂、内部疏松残留。我厂依托 15000 吨万吨液压机建立 SKD61 专属锻造生产线,整套工艺标准化管控。原料选用电炉钢锭或 ESR 电渣重熔高纯净钢锭,进厂光谱复检、探伤排查原生缺陷;分三段阶梯升温预热,避免厚坯内外温差产生热裂纹;锻造总锻比控制≥3,分两至三火次成型,单道变形量不超过 25%,防止钢材撕裂;终锻温度不低于 860℃,锻后立刻埋砂缓冷,杜绝锻造应力微裂纹。万吨压机充足静压力压实钢锭内部缩松孔洞,击碎网状碳化物,锻件内部致密无缺陷,超声波探伤合格率接近 100%,适配精密压铸模具长期生产需求。
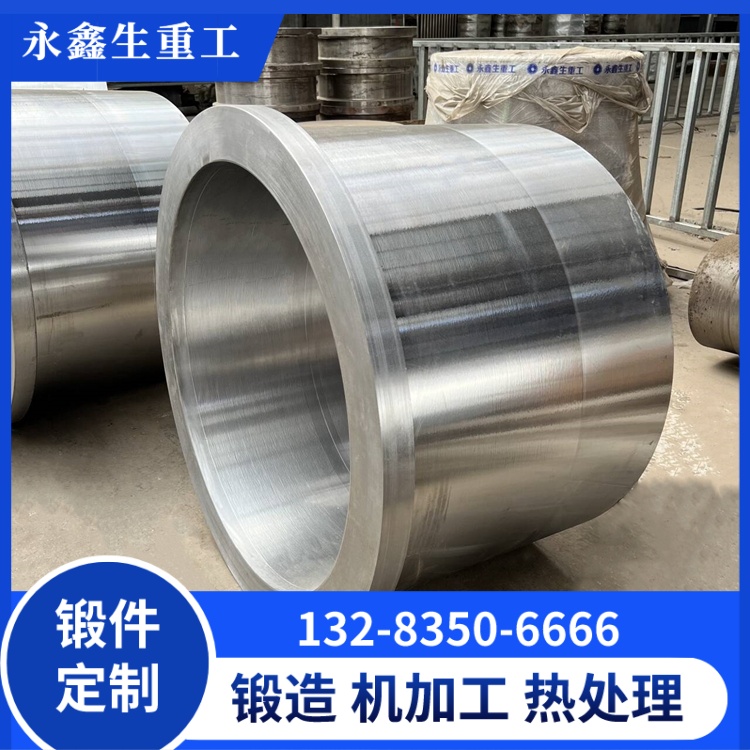
第二大核心工序:自有大型台车退火炉,SKD61 专属球化退火工艺。锻造毛坯无法直接精加工,必须球化退火降低硬度、消除锻造应力,外协退火厂无法同步匹配 SKD61 锻造状态,容易出现硬度偏高、组织不均。厂区配套多台大型退火炉,SKD61 锻件单独分区热处理,标准退火工艺 850℃保温 5 小时,缓慢随炉冷却,将锻后片状珠光体转化为均匀球状碳化物,成品硬度稳定控制 210-240HB,切削加工性能优异。超长筒类、重型模块锻件延长保温时长,保证锻件截面内外组织、硬度无分层差距。所有 SKD61 锻件出厂默认完成球化退火,客户收货无需二次外协热处理,节省运费与 7-10 天等待周期。针对高精度模具订单,可额外提供 600℃低温去应力退火,彻底释放锻造、加工残余应力,模具淬火变形量降低 60% 以上。
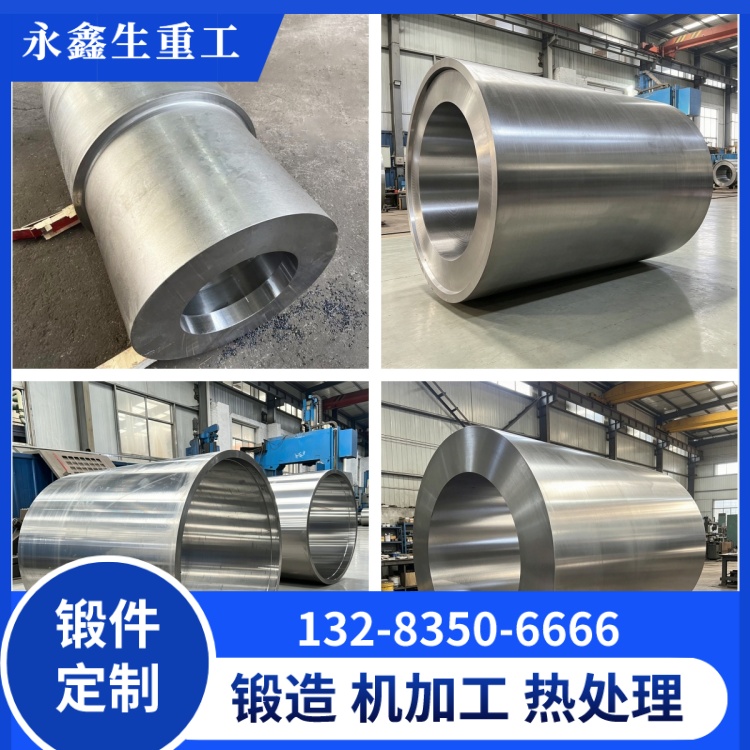
配套增值工序:独立无损检测、表面防护处理。精加工完成后所有 SKD61 锻件执行超声波 UT 内部探伤、磁粉 MT 表面探伤,排查疏松、裂纹、夹渣,出具完整探伤报告、材质光谱单、退火工艺曲线;完成检测后可按需做防锈油喷涂、塑料薄膜包裹防护,整车物流专车配送,避免运输磕碰、锈蚀损伤锻件加工面。
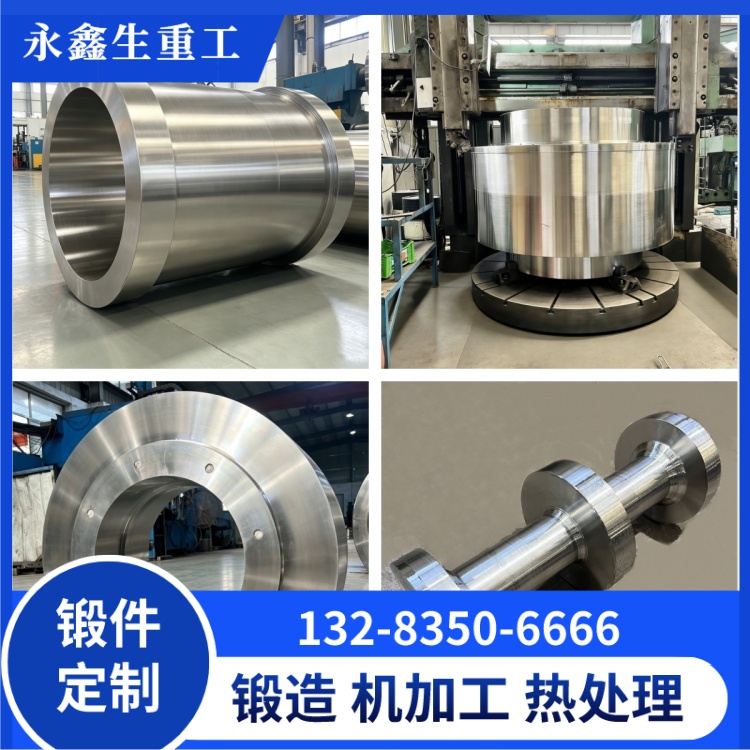
品质统一追责:锻造、退火、加工同厂完成,质量问题单一厂家全权负责,不存在多方扯皮;
综合采购成本更低:省去中间商加价、多次物流转运、外协热处理、粗加工服务费,批量采购综合成本下降 18% 以上;
交付周期大幅缩短:工序无缝衔接,省去外协来回转运等待,常规 SKD61 毛坯整体交期缩短 40%;
图纸一站式优化:工程团队统一根据压铸工况同步优化锻造、退火、粗加工全套工艺,无需对接多家工厂反复调整图纸;
定制灵活度高:标准模块、大口径厚壁筒、异形偏心模具均可一站式定制,同步调整材质纯净度、探伤等级、加工要求。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号