
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

铝型材挤压设备 1.2344 锻件,4Cr5MoSiV1 热作模具钢锻造件供应厂家
发布时间:2026-07-21 15:14:27
作者:山西永鑫生重工
分享到:
二维码分享
国内铝型材产业持续扩张,新能源汽车型材、光伏型材、工业高精度型材生产线不断新建升级,大型挤压筒、挤压轴、模套、挤压模具毛坯需求激增。1.2344(X40CrMoV5-1)、4Cr5MoSiV1(H13)是铝型材挤压设备两大核心热作模具钢,1.2344 主打大型全天候连续挤压生产线,4Cr5MoSiV1 适配中小型间歇挤压设备,两类锻件成型门槛高,中小型锻造厂无法一体生产超长、超厚壁挤压筒,只能分段焊接,存在重大承压隐患。山西永鑫生重工作为华北专业铝挤压模具钢锻件源头供应厂家,配备 15000 吨万吨液压机、22 米超长热处理炉、数控碾环机组,批量供应 1.2344、4Cr5MoSiV1 全规格挤压专用锻件,一体成型无焊缝,组织致密探伤达标,服务全国上百家铝型材制造企业。
一、铝挤压设备对模具钢锻件的严苛要求 铝型材挤压过程中,挤压筒长期承受超高挤压力、500℃左右恒定高温,设备多为 12-24 小时不间断连续生产,挤压筒内壁持续受到高温铝坯摩擦冲刷,模具钢锻件需要同时满足三大核心指标:第一,高温抗压强度充足,长期工作不塌陷、不变形;第二,内壁耐磨抗粘铝,减少型材表面拉伤缺陷;第三,锻件整体致密无疏松,高压挤铝无漏铝、无开裂风险。
普通小吨位压机锻造毛坯芯部疏松残留,长期高压挤压会出现筒体渗铝、内壁鼓包变形,分段焊接筒体焊缝位置强度薄弱,极易出现筒体开裂漏铝,造成设备停机、原料损耗,严重时存在安全事故风险。永鑫生重工依托万吨压机一体碾环成型工艺,完整规避焊接拼接缺陷,锻件内部经过高锻比压实,探伤达到一级、二级标准,适配各类吨位挤压机长期稳定生产。
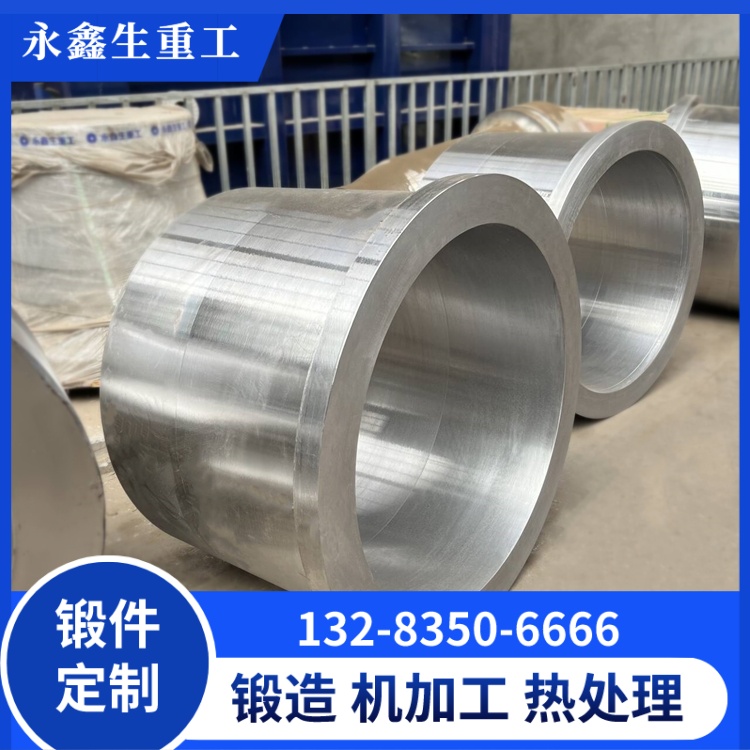
二、1.2344 锻件适配大型全天候连续挤压生产线核心优势 1.2344 高钼高钒合金配比,高温红硬性、耐磨性能远超 4Cr5MoSiV1,是千吨级大型挤压机标配筒体材质。万吨锻造总锻比≥4,多火次变形破碎网状碳化物,弥散硬质钒碳化物大幅提升筒体内壁耐磨性能,高速挤压硬质工业型材、光伏薄壁型材时,粘铝、拉伤故障率大幅下降;高温连续上千小时工作硬度衰减极小,筒体尺寸长期稳定,型材公差统一,废品率降低。
我厂可一体锻造 22 米超长 1.2344 挤压筒,内径覆盖 100-7000mm,壁厚 50-300mm,无需分段拼接,搭配 22 米超长台车退火炉整支同步热处理,筒体前后、内外硬度、晶粒组织均匀无分层,解决分段热处理性能断层行业痛点。针对出口型材设备、高精度新能源型材生产线,可提供 ESR 电渣重熔 1.2344 锻件,杂质含量极低,探伤一级达标,模具使用寿命提升 50%。
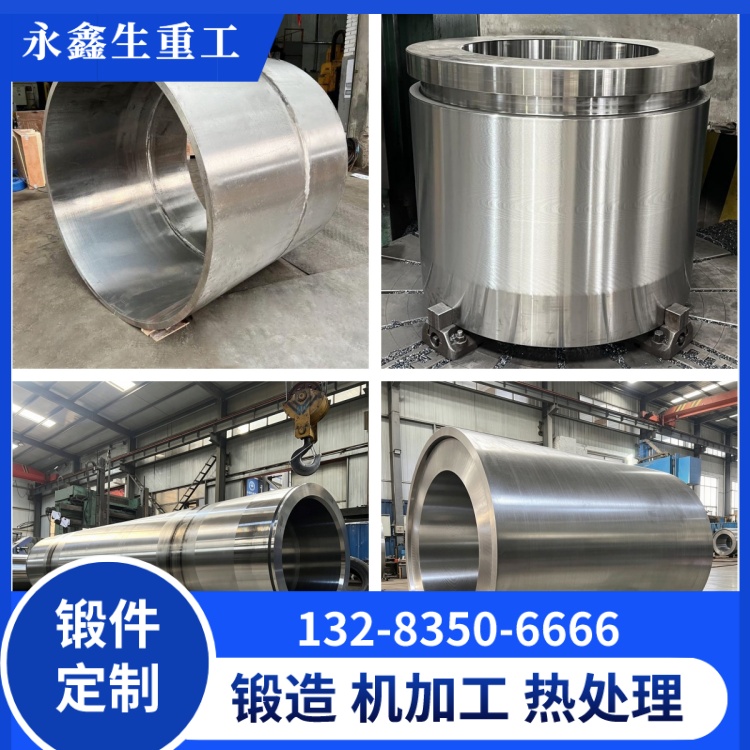
三、4Cr5MoSiV1(H13)锻件适配中小型间歇挤压设备优势 4Cr5MoSiV1 综合性能均衡,采购、锻造、加工成本适中,塑性优秀,锻造容错率高,适合 600 吨及以下中小型挤压机、单班间歇生产建筑型材、普通民用铝型材。万吨压机锻造 H13 挤压筒总锻比≥3.5,内部疏松完全压实,球化退火后切削加工性能优异,模具厂粗加工耗时短、刀具损耗低。 常规民用型材生产线选用普通电炉料 H13 锻件即可满足使用需求,预算有限、追求高性价比的型材厂首选;对产品表面光洁度、模具寿命有更高要求,可升级电渣重熔 H13 锻件,平衡成本与使用寿命。除挤压筒外,H13 锻件还可制作挤压模套、支撑垫块、挤压轴等配套工装,一站式配齐整套挤压设备模具毛坯。
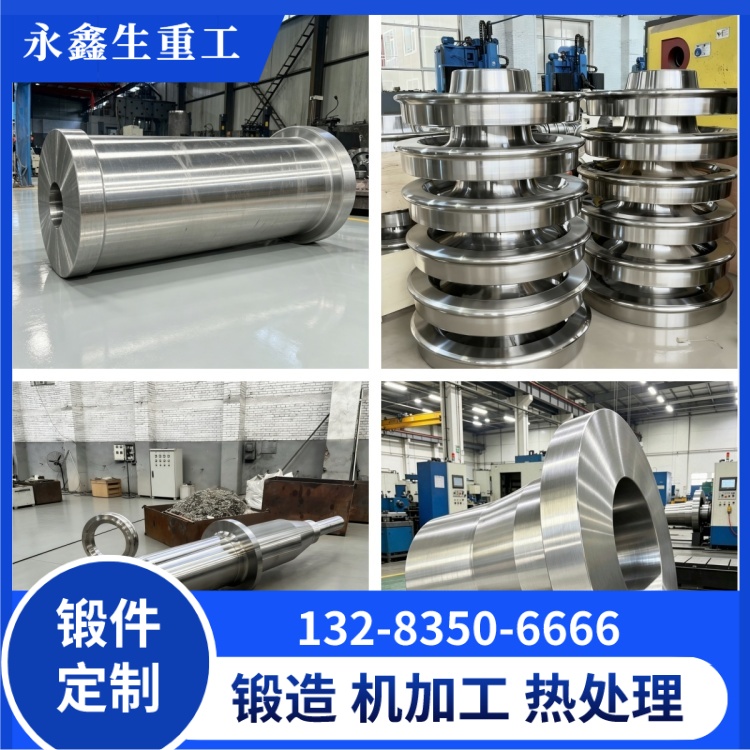
四、源头厂家全流程配套供货优势
设备硬件齐全:15000 吨自由锻压机 + 数控碾环机组 + 22 米超长退火炉,可生产超大、超长挤压筒体;
材质双品类稳定供货:1.2344 重载连续挤压锻件、4Cr5MoSiV1 通用间歇挤压锻件同步量产,库存常规规格毛坯快速发货;
一站式生产:钢锭复检、锻造、缓冷、球化退火、粗加工、无损探伤全部自主完成,无外协转包;
完善检测体系:每件锻件 UT、MT 双重探伤,配套材质单、热处理曲线、力学检测报告,满足型材厂设备验收、第三方检测要求;
灵活交付:毛坯、退火半成品、粗加工成品三种形态可选,支持整车物流专车配送超长超重筒体,专用防护包装避免运输磕碰变形。
山西永鑫生重工长期为国内铝型材挤压设备厂家、型材生产企业稳定供应 1.2344、4Cr5MoSiV1 热作模具钢锻造件,一体成型超长厚壁挤压筒、各类模块工装,品质稳定、交期可控。有挤压设备模具钢毛坯采购需求的企业,可携带设备图纸、筒体尺寸咨询,获取专属定制方案与出厂报价。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号