
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

零疏松高纯净模具钢锻件,SKD61/H13 模块锻件无损探伤出厂
一、模具钢锻件疏松、杂质产生的核心根源
1.钢锭原料纯净度不足
普通电炉熔炼钢锭硫、磷杂质偏高,铸态凝固过程中形成分散夹渣、中心缩松,即便后续锻造变形量不足,孔洞、夹杂物无法完全闭合消除。电渣重熔 ESR 钢锭经过二次精炼,熔渣吸附杂质,钢锭内部缩松、非金属夹杂物含量大幅降低,是生产高纯净零疏松锻件的基础原料。永鑫生重工针对高端订单统一选用 ESR 重熔钢锭,常规量产订单采用低硫优质电炉钢,从源头减少先天缺陷。
2.锻造设备吨位偏小,锻比不足
市面 3000-800 吨小型压机输出压力有限,厚大模块截面压力传导不充分,总锻比仅 2-2.8,钢锭原生缩松只能局部压实,芯部仍残留微小孔洞,高压高温工况下孔洞扩张形成裂纹。想要实现零疏松,H13 模块总锻比不低于 3.5,SKD61 模块总锻比不低于 3,只有 15000 吨万吨压机才能提供充足静压力,穿透 300mm 以上厚模块,彻底闭合内部缩松孔洞。
3.锻造工艺管控粗放
单次变形量过大、升温预热不足、终锻温度过低,会造成锻件折叠裂纹、内部微裂;锻后快速空冷产生巨大组织应力,衍生隐形缺陷。永鑫生重工分材质制定专属加热、锻造、缓冷标准,规避工艺缺陷带来的疏松、裂纹问题。
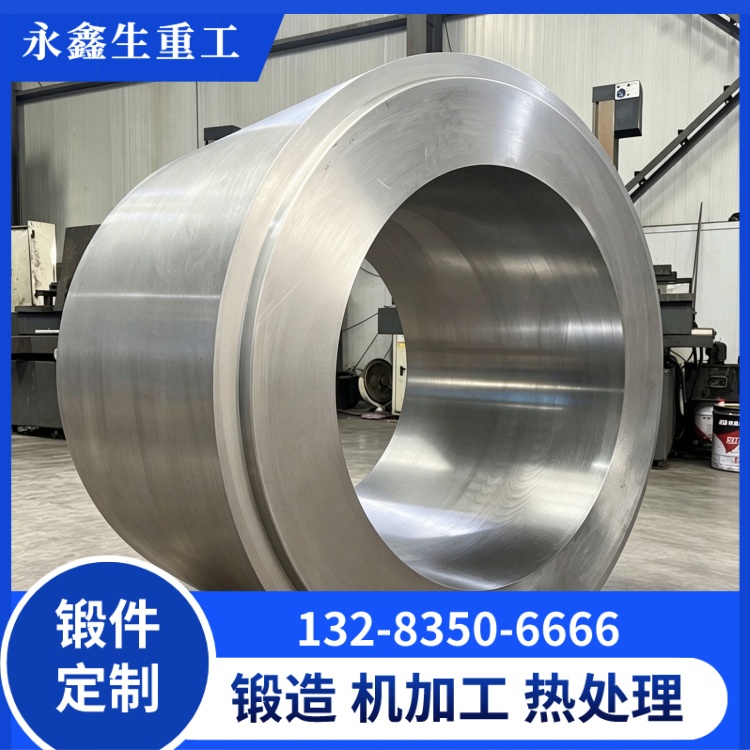
二、永鑫生重工打造零疏松 SKD61、H13 模块锻件整套工艺体系
1. 原料分级管控,按需匹配纯净度
2. 三段阶梯式升温,消除厚坯热应力裂纹
3. 万吨压机高锻比多火次锻造,彻底消除疏松
4. 锻后缓冷 + 球化退火,释放全部残余应力
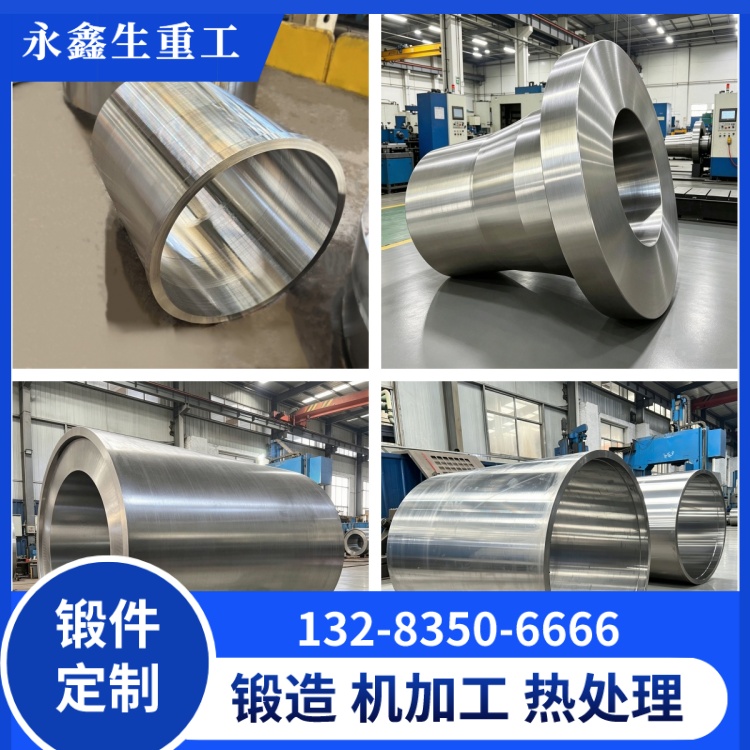
三、双重无损探伤检测,确保成品零缺陷出厂
UT 超声波内部探伤:多层深度扫描模块表层至芯部,排查内部疏松、缩孔、夹渣、内部裂纹,按照客户需求执行一级 / 二级探伤标准,无密集缺陷波、无集中孔洞才算合格;
MT 磁粉表面探伤:全方位扫描模块六个表面、台阶过渡圆角,检测锻造折叠、表层微裂纹、氧化起皮缺陷。
每一件合格锻件留存探伤波形记录、硬度检测数据、材质光谱报告,建立独立炉批号档案,产品全流程可追溯。探伤不合格锻件单独隔离,严禁流入交付环节,从出厂端杜绝缺陷毛坯流向模具厂。
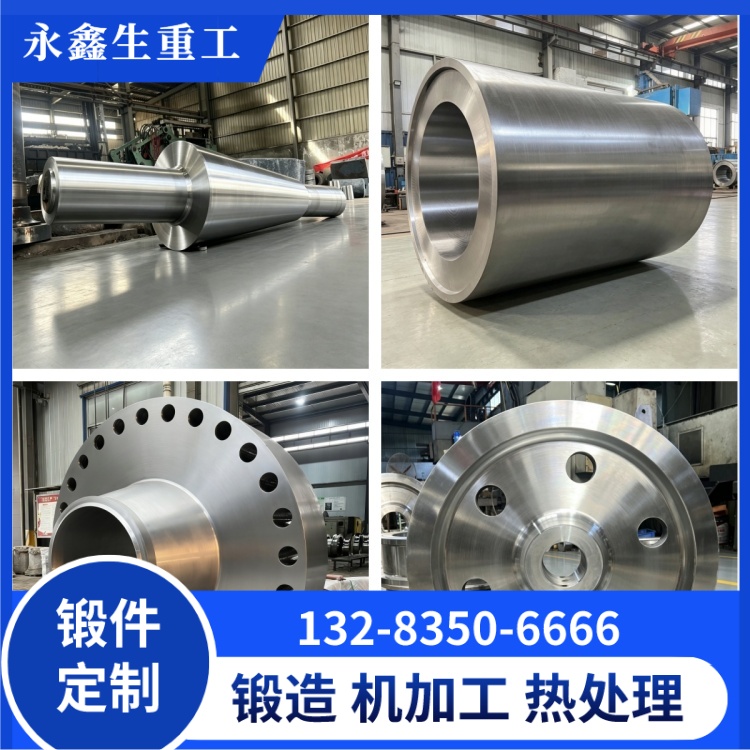
四、高纯净零疏松模块锻件核心使用价值
1.模具使用寿命大幅提升
无疏松、碳化物均匀的模块,高温循环工况下不易萌生内部裂纹,同等生产条件,模具使用寿命比普通低锻比毛坯提升 40% 以上,大幅减少模具更换频次与停机损耗;
2.热处理报废率显著降低
锻件内部无隐形孔洞、残余应力低,淬火回火阶段变形、开裂概率几乎归零,减少模具厂热处理报废带来的原料、工时损失;
3.适配高端精密成型需求
高光压铸外观件、新能源型材挤压模具、出口成套设备模具,对锻件纯净度、探伤等级要求严苛,零疏松高纯净 SKD61、H13 模块锻件可满足第三方检测、海外客户验收标准;
4.长期综合采购成本更低
虽然高纯净锻件单件采购价格略高于普通毛坯,但模具寿命翻倍、返修报废减少,整条生产线长期综合生产成本反而更低。
五、定制交付配套服务
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号