
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

无缝钢管厂轧辊选材要点,锥形穿孔轧辊锻造工艺解析
发布时间:2026-07-29 08:44:35
作者:山西永鑫生重工
分享到:
二维码分享
在热轧无缝钢管生产线中,轧辊作为核心受力成型部件,贯穿穿孔、连轧、定径、张力减径全工艺流程。轧辊材质选型是否合理、锻造工艺是否规范,直接决定毛管成型质量、钢管表面精度与生产线连续运行能力。锥形穿孔轧辊作为斜轧穿孔机组关键构件,长期处于 800~1200℃高温环境,持续承受挤压载荷、摩擦磨损与交变冲击,极易出现辊面龟裂、表层剥落、辊颈断裂等故障。山西永鑫生重工依托自有 15000 吨液压锻造设备,长期深耕大型轧辊锻件研发制造,为全国多家无缝钢管企业配套锥形穿孔轧辊,结合多年现场应用经验,梳理轧辊选材核心要点,并深度解析锥形穿孔轧辊标准化锻造工艺。
无缝钢管厂轧辊选材不能一概而论,必须遵循工况匹配、强韧兼顾、耐磨耐热、综合性价比均衡四大原则,按照不同工序差异化选型。穿孔机锥形轧辊工况最为恶劣,优先选用合金锻钢材质。主流材质包含 42CrMo、35CrMnSi 合金结构钢;针对大口径厚壁管、高合金钢管重载生产线,35CrMnSi 优势突出,淬透性优良,高温抗冲击、抗热疲劳性能更强;常规碳钢中小口径无缝管产线,42CrMo 综合性能均衡,采购与使用成本适中,是通用性首选。
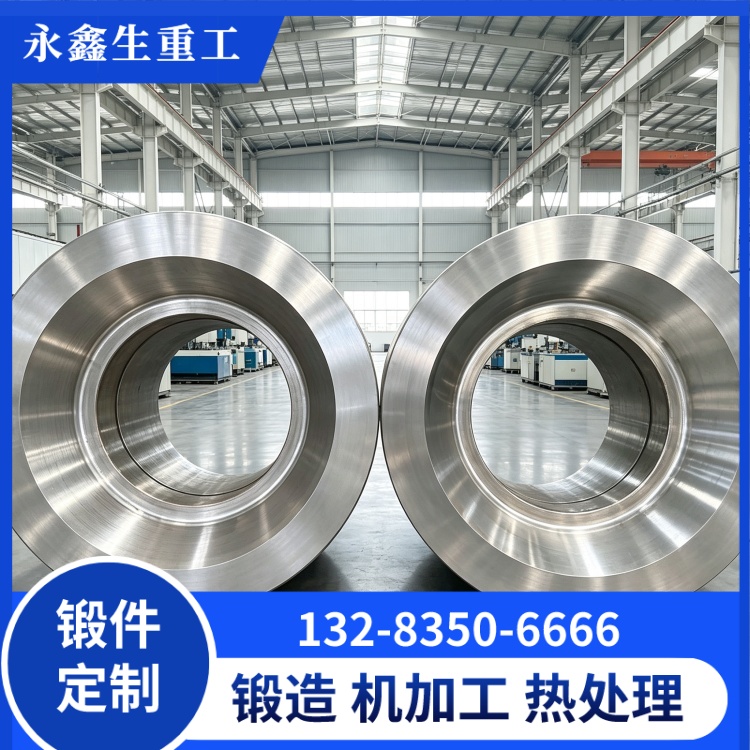
连轧管轧辊、定径机轧辊载荷相对平缓,成型以持续挤压为主,侧重尺寸稳定性与辊面耐磨度,可根据产能选择合金锻钢或者高铬铸钢;张力减径轧辊对表面光洁度、尺寸公差要求严苛,大批量高端精密管材生产线,建议统一采用精锻合金钢轧辊,避免变形造成钢管外径超差。
选材过程中存在两大高频误区:第一,片面追求高硬度,硬度超标会大幅降低韧性,受到钢坯冲击容易崩裂;第二,只关注常温耐磨指标,忽视高温工况下材料软化问题。很多采购方选用普通碳钢轧辊投入穿孔工序,短期看似成本低廉,长期高温下快速磨损,频繁停机更换,综合损耗居高不下。山西永鑫生重工技术团队可根据客户轧制钢种、钢管规格、机组负荷,一对一匹配最优材质方案。
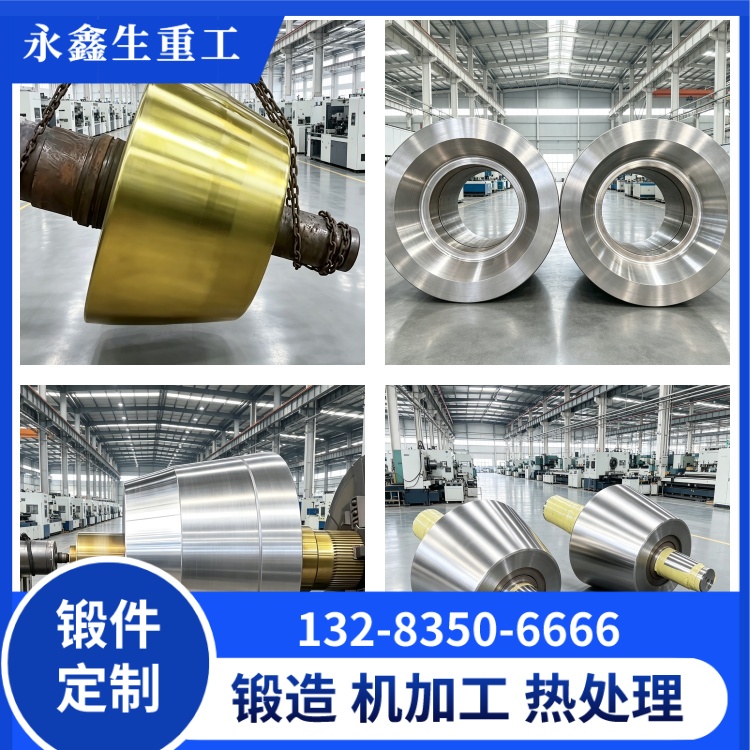
锥形穿孔轧辊属于异形重载锻件,锻造工艺链条长,每一道工序都会影响成品使用寿命。完整工艺流程分为原材料预处理、分段加热、复合锻造成型、锻后退火、粗加工、调质热处理、精加工、无损探伤八大环节。原材料优先选用精炼镇静钢钢锭,严控硫、磷有害杂质,从源头减少夹渣、疏松缺陷。
加热采用三段式阶梯升温工艺,低温预热消除坯料内部应力,中温阶段均匀导热,高温成型区间控制在 1180℃~1250℃,保证钢材塑性充足。锻造采用自由锻镦粗拔长结合模锻成型,整体锻压比不低于 3.5,充分打碎粗大晶粒,压实内部孔隙,保证金属纤维流线沿着轧辊受力方向连续分布,提升辊身、辊颈整体强度。锻造完成后禁止快速空冷,必须随炉缓冷退火,释放锻造残余应力,防止毛坯开裂变形。
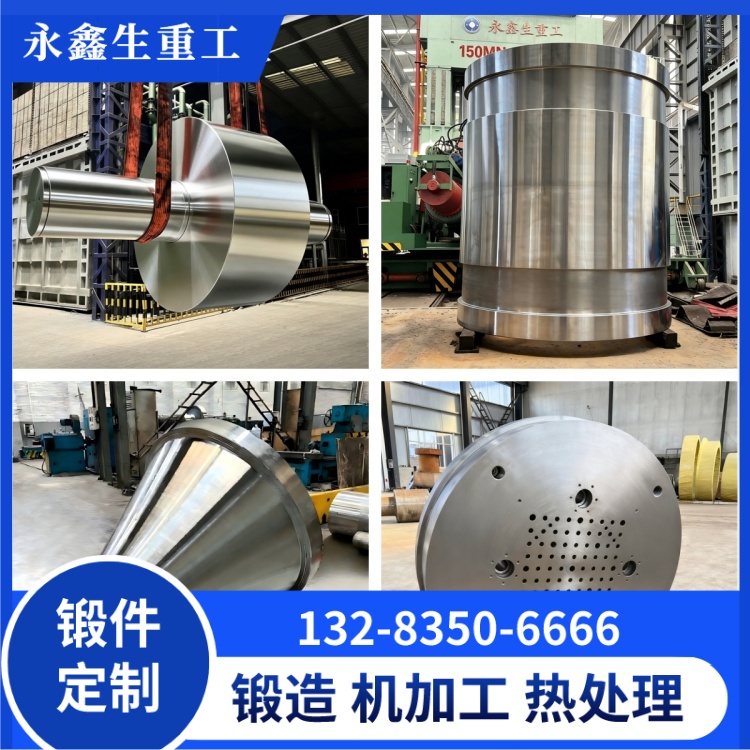
热处理是决定轧辊性能的核心工序,采用淬火 + 高温回火调质工艺,平衡硬度与冲击韧性。精加工阶段严格控制锥形角度、同轴度、圆度公差,保障穿孔过程毛管受力均匀。成品出厂执行超声波探伤 + 磁粉双重检测,排查内部裂纹与表层缺陷。
山西永鑫生重工可承接锥形穿孔轧辊毛坯锻件、成品一体化加工,所有轧辊锻件工艺全程可追溯。规范选材搭配标准化锻造工艺,能够有效延长轧辊使用寿命,减少生产线非计划停机,帮助无缝钢管生产企业实现提质降本。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号