
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

轧钢设备轧辊锻件加工要求,锥形穿孔轧辊质量把控方案
发布时间:2026-07-29 08:57:40
作者:山西永鑫生重工
分享到:
二维码分享
轧钢设备轧辊锻件是热轧、无缝钢管生产线关键重载零部件,毛坯锻造、热处理、机械加工每一道工序都会影响最终使用效果。锥形穿孔轧辊属于异形高精度轧辊锻件,加工难度大、工况条件恶劣,一旦加工精度不足、内在品质存在缺陷,极易造成钢管壁厚不均、表面划伤、轧辊断裂停机等问题。山西永鑫生重工专注各类轧钢设备轧辊锻件定制加工,结合多年生产经验,梳理轧辊锻件通用加工技术要求,并搭建一套完整的锥形穿孔轧辊全流程质量把控方案,供各大钢管厂、冶金企业参考。
轧钢设备轧辊锻件加工分为毛坯处理、粗加工、热处理、精加工、成品检测五大阶段,各环节有着清晰规范要求。毛坯阶段,锻件首先清理氧化皮、飞边毛刺,开展外观初检,存在表层裂纹、严重变形的毛坯直接淘汰。针对大型轧辊锻件,选用大型龙门车床进行粗车,均匀预留精加工余量,避免余量不均造成后续热处理变形。
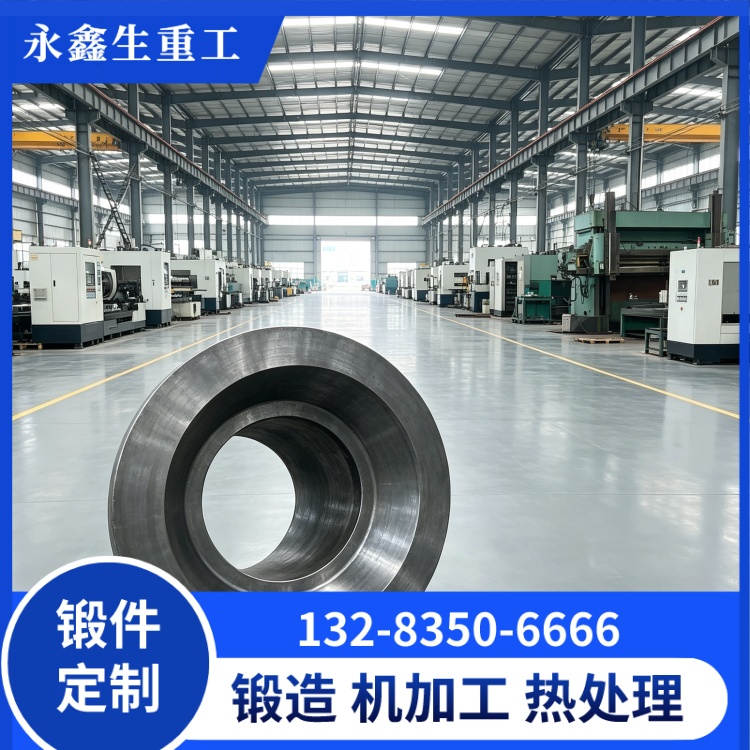
热处理是轧辊性能成型的核心工序,所有轧钢轧辊锻件必须完成调质处理。根据轧辊使用工况定制升温、保温、冷却参数,优化金相组织,消除锻造残余应力,同步提升强度、韧性与耐磨性能。用于穿孔机组的轧辊,额外强化抗热疲劳工艺,抵御冷热交替产生的热裂纹;定径、精轧轧辊侧重尺寸稳定性,热处理之后增加时效稳形工序。
精加工直接决定轧辊装配精度与成型效果,需要依靠高精度数控车床完成加工。常规圆柱轧辊严格管控圆度、同轴度、尺寸公差;锥形穿孔轧辊重点把控入口锥、出口锥角度、工作面弧度,锥度误差控制在极小范围,保障钢坯咬入顺畅、穿孔受力均衡。加工过程执行工序复检制度,防止误差持续累积。
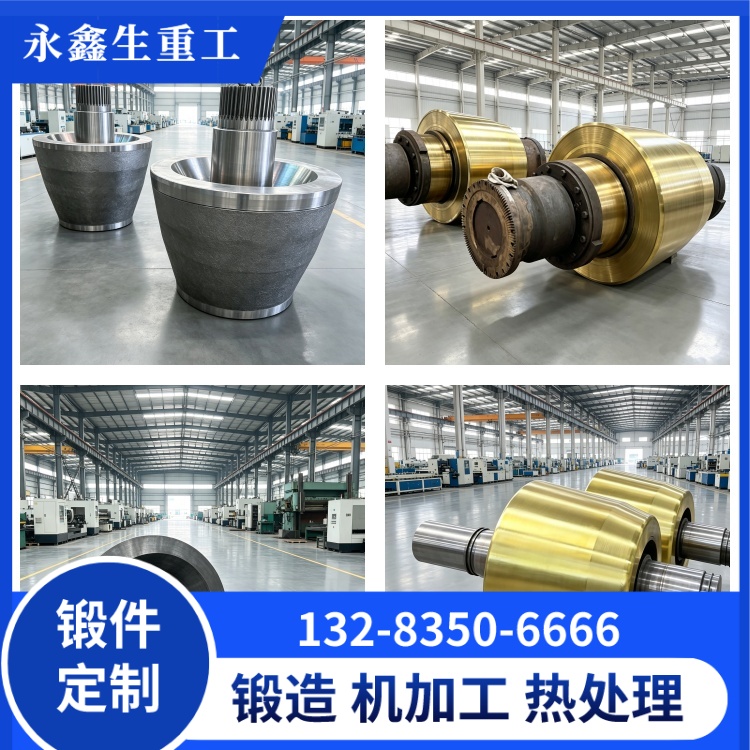
锥形穿孔轧辊工况特殊,需要建立全链条质量管控体系,覆盖原材料入厂直到成品出厂。原材料管控环节,每批次钢锭开展光谱成分检测,核对材质证明,剔除杂质超标的原料;锻造环节全程记录加热温度、锻造火次、锻压比,技术人员现场巡检,杜绝简化工艺。
加工过程落实 “自检、互检、专检” 三检制度,粗加工完成、热处理前后、精加工结束分别开展检测。针对锥形结构重点校验锥面平整度、辊颈同轴度,避免装配运行过程中振动、管坯跑偏。辊面精加工之后保证无划痕、气孔、氧化缺陷,提升毛管外表面质量。
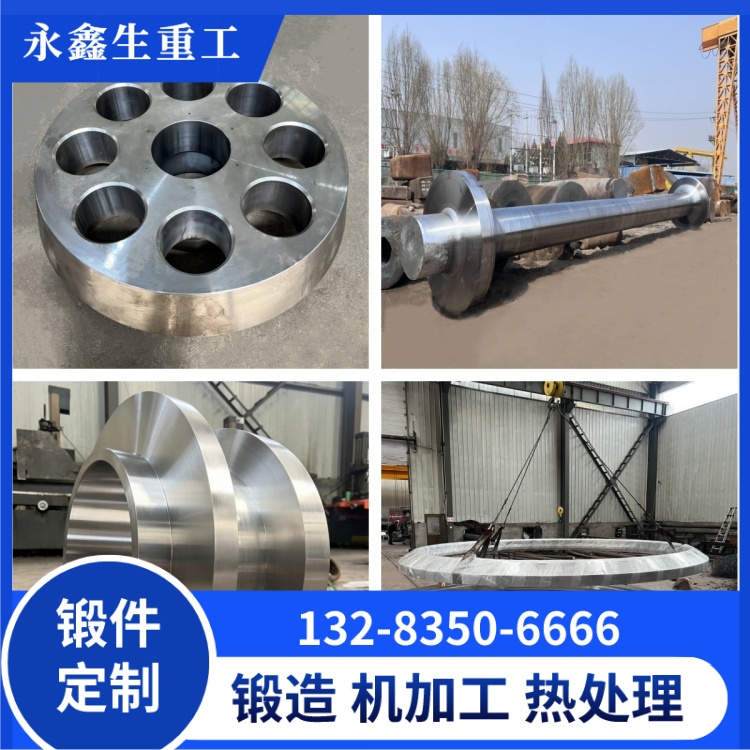
成品检测作为质量最后一道防线,执行双重无损检测。超声波探伤排查锻件内部疏松、夹渣、裂纹;磁粉探伤筛查表层细微缺陷;同步开展硬度检测、全尺寸精密测量,全部指标达标方可出具合格证明。
很多锻造厂家只重视外形尺寸,忽视内部探伤与热处理管控,成品轧辊潜藏缺陷,上机后极易突发故障。山西永鑫生重工严把全流程质量关口,拥有完善的无损检测实验室,所有轧钢设备轧辊锻件、锥形穿孔轧辊均可提供完整检测资料。
无论是标准规格轧辊锻件,还是来图定制锥形穿孔轧辊,山西永鑫生重工均可承接加工订单。完善的加工规范与质量管控体系,能够有效降低轧辊失效概率,减少钢管生产次品率,为轧钢生产线稳定运行提供可靠零部件保障。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号