
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

冶金轧辊如何延长使用寿命?大型锥形辊锻件生产标准
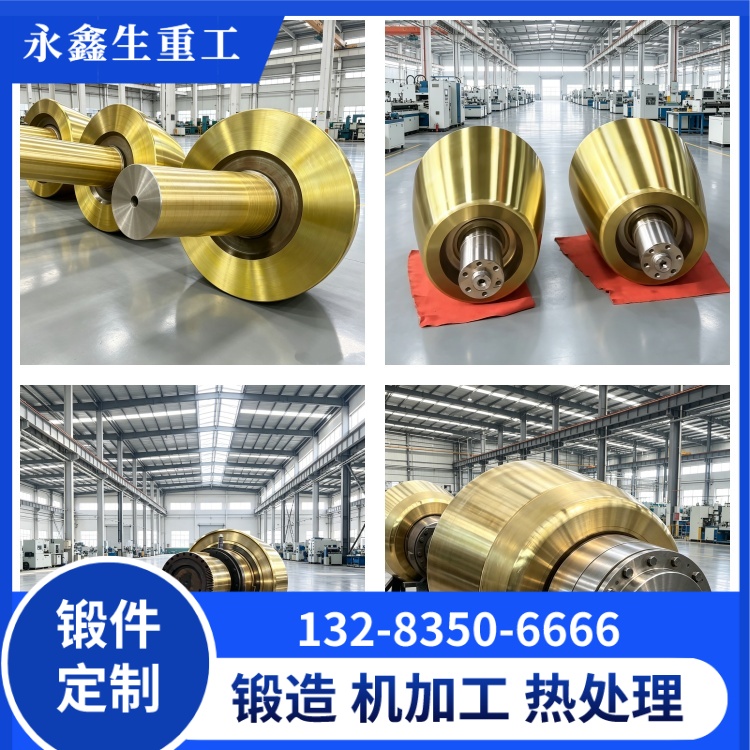
冶金轧辊是轧钢、无缝钢管热轧产线核心易损件,轧辊使用寿命直接影响企业产能、成品合格率与运维成本。众多钢管生产企业普遍遭遇轧辊热裂纹、辊面剥落、突发断裂、早期磨损等难题,频繁更换轧辊带来巨大耗材支出与停机损失。想要从根本延长冶金轧辊服役周期,一方面要做好现场使用维护,另一方面必须严格把控锻件毛坯品质。大型锥形辊锻件是锥形穿孔轧辊的基础毛坯,有着严苛的行业生产标准,毛坯先天品质决定成品轧辊性能上限。山西永鑫生重工作为山西本地大型锻造源头企业,具备重型锻件全套生产检测能力,结合行业标准与生产实践,分享延长冶金轧辊寿命的方法,解读大型锥形辊锻件标准化生产规范。
想要提升冶金轧辊使用周期,源头品质管控是根本。如果锥形辊锻件锻造不达标,无论后期如何维护,轧辊依旧容易过早失效。现行冶金重型锻件规范中,大型锥形辊锻件有着明确技术指标要求。原材料必须选用精炼镇静钢钢锭,严格控制非金属夹杂物与有害元素含量,杜绝带有缩孔、疏松的劣质钢锭投入生产。
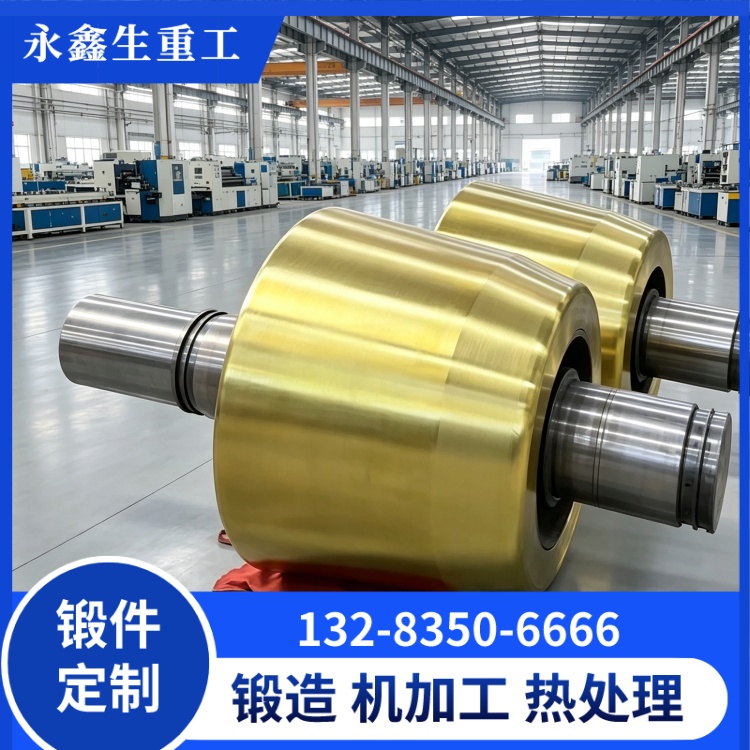
锻造指标层面,整体锻压比不得低于 3.5,采用多火次锻造工艺,充分细化晶粒,焊合内部孔隙,保证金属流线连续完整。始锻温度控制在 1150~1250℃,终锻温度不低于 850℃,严禁低温锻造,避免产生大量残余应力。锻造结束后必须进行完全退火处理,均匀金相组织,释放锻造应力,为后续热处理、机械加工打下基础。
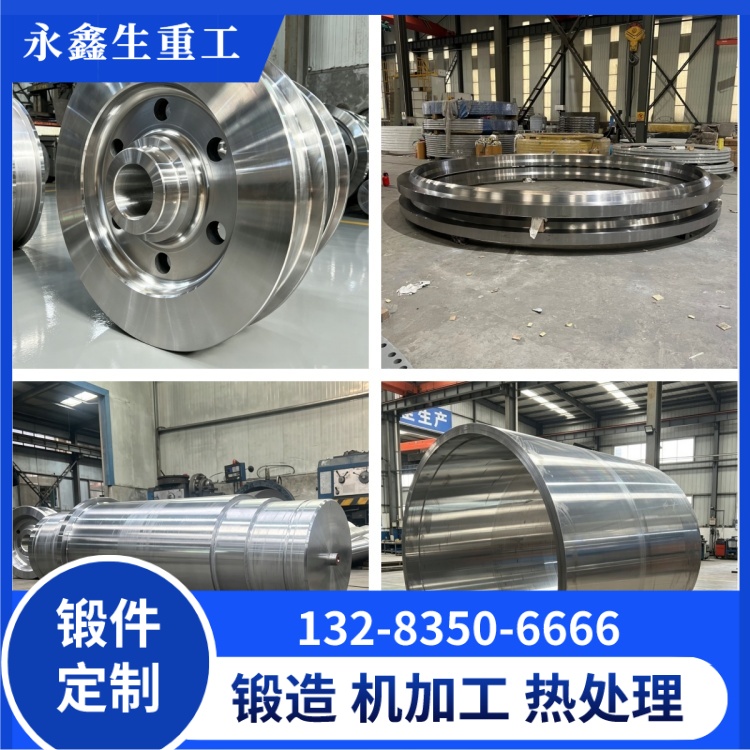
热处理标准同样不可忽视,大型锥形辊锻件毛坯需要预留合理加工余量,精加工完成后进行整体调质处理,工作面硬度均匀稳定,兼顾耐磨性与抗热疲劳性能;辊颈位置适度优化韧性,防止受力扭断。成品锻件必须按照 GB/T37400 锻件标准开展无损检测,超声波探伤排查内部缺陷,磁粉探伤检测表面微裂纹,检测不合格锻件禁止流转加工。山西永鑫生重工所有大型锥形辊锻件均严格执行以上标准,配套完整材质报告与探伤资料。
建立常态化轧辊修磨制度,定期停机打磨辊面细微裂纹、氧化磨损层,防止细小裂纹持续扩张引发大面积剥落。同时定期校准轧机同轴度、设备间隙,避免轧辊受力不均出现单边快速磨损。轧辊长期存放做好防锈、防磕碰防护。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号