
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

制浆生产线不锈钢造纸锻件锻造防腐工艺落地应用说明
发布时间:2026-08-12 10:09:20
作者:山西永鑫生重工
分享到:
二维码分享
废纸制浆生产线浆料含有有机酸、氯离子、细小砂石杂质,法兰、轴头、连接筒体等锻件既要耐腐蚀,还要承受浆料冲刷磨损,普通不锈钢锻件只具备防腐能力、耐磨性不足,极易冲刷磨损失效。山西永鑫生重工落地 “锻造致密化 + 固溶防腐 + 表层耐磨复合处理” 一体化工艺,解决制浆不锈钢锻件腐蚀 + 冲刷磨损双重失效难题,整套工艺已批量应用于多家废纸制浆生产线备件配套工程。
工艺落地分为三层结构防护体系:第一层锻造致密化基体防护,第二层固溶热处理防腐基底,第三层表层耐磨防腐复合强化层。基体锻造阶段选用 316L 不锈钢钢锭,采用大锻造比(≥3)自由锻成型,打碎铸态疏松组织,锻件致密度接近理论致密值,杜绝浆料渗入内部缝隙造成缝隙腐蚀。制浆法兰小型锻件模锻成型,浆泵主轴、流浆筒体自由锻成型,锻造后快速风冷避开敏化区间,初步保留不锈钢耐腐蚀属性。
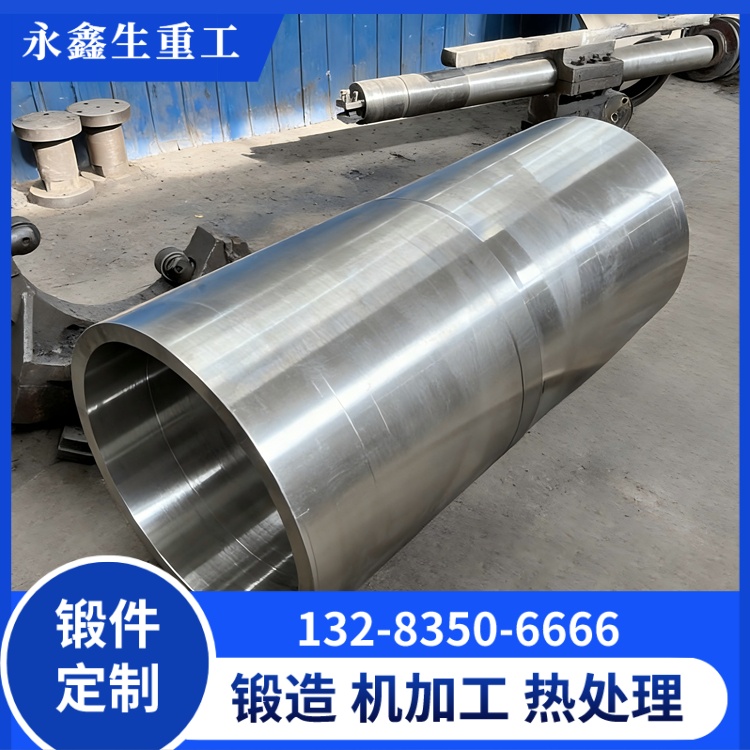
第二层固溶防腐基底处理,锻件 1100℃固溶水淬,溶解晶界铬碳化物,形成纯净单相奥氏体组织,完成酸洗钝化,在锻件表面生成致密钝化防腐膜,基础耐点蚀性能满足制浆废液长期浸泡工况。固溶处理后锻件基体耐腐蚀性能达标,但表层硬度偏低(HB180 左右),砂石浆料高速冲刷下容易产生冲刷磨损,因此增加第三层复合强化工艺。
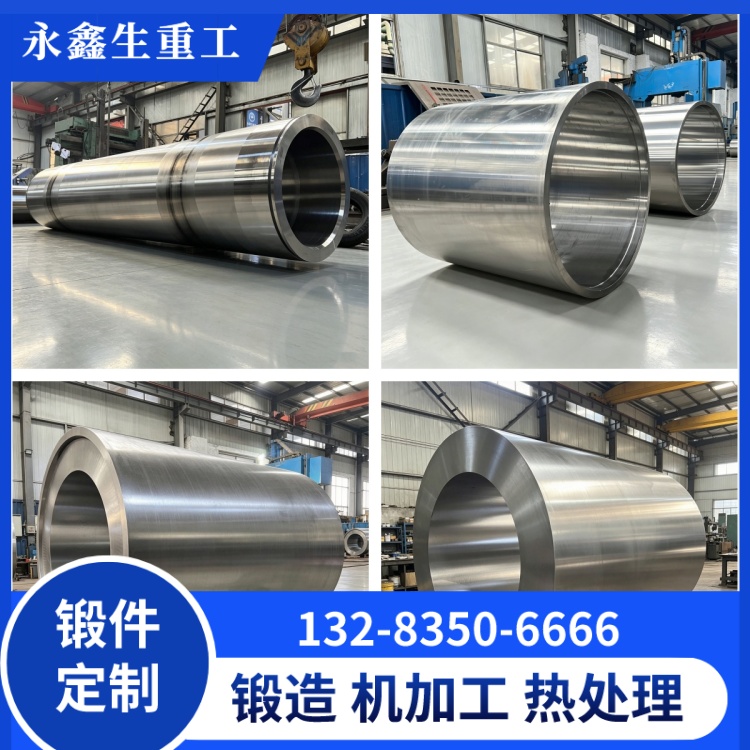
第三层根据制浆工段冲刷强度区分两种强化工艺落地方案:轻度冲刷工段(制浆管道法兰、连接座、空心筒锻件)仅做钝化加厚处理,延长钝化膜使用寿命;重度冲刷工段(浆泵轴、流浆箱内壁锻件)采用低温等离子氮化处理,在不锈钢表层生成氮化硬化层,表层硬度提升至 HRC45,耐磨性能提升 4 倍,氮化温度控制 500℃避免不锈钢再度敏化,兼顾耐磨与耐腐蚀双重性能,不会因为硬化处理丧失防腐能力。
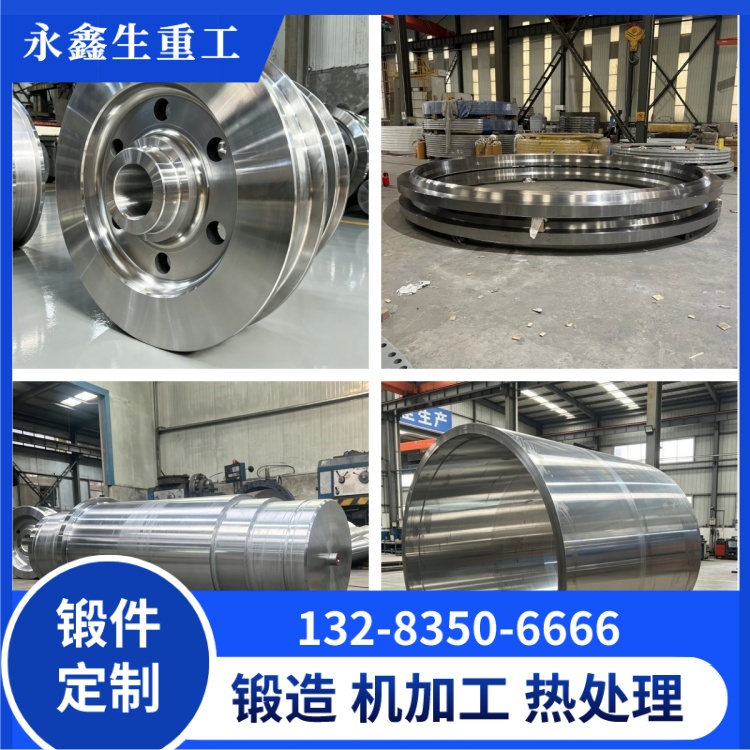
整套防腐锻造工艺在河南、山东多家废纸制浆厂落地应用:制浆管道锻造法兰使用 3 年无腐蚀渗漏;浆泵不锈钢锻造主轴连续运行 28 个月无冲刷磨损、无点蚀故障,相比普通铸造不锈钢配件使用寿命提升 3 倍。永鑫生在厂区搭建小型制浆废液模拟腐蚀实验室,可模拟客户厂区浆料酸碱浓度、氯离子含量,针对性调整不锈钢锻件固溶温度、氮化时长,定制适配现场工况的防腐锻造方案。
落地合作模式分为两种:制浆生产线新建项目,永鑫生配套全套不锈钢法兰、轴类、筒体锻件;老旧制浆车间腐蚀备件改造项目,上门检测失效锻件腐蚀形态,优化锻造防腐工艺后替换备件。依托定襄锻造集群配套优势,不锈钢造纸防腐锻件交付周期可控在 8~15 天,兼顾工程施工进度与产品防腐品质。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号