
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

重型造纸机组主轴锻件锻后正火回火一体化加工工艺
发布时间:2026-08-12 10:19:24
作者:山西永鑫生重工
分享到:
二维码分享
大型宽幅重型造纸机组主轴长度可达 18~22 米、单重 15 吨以上,锻后极易出现晶粒粗大、全长应力分布不均、加工弯曲变形问题。山西永鑫生重工利用超长热处理炉体,研发重型造纸主轴锻后正火 + 回火一体化连续热处理工艺,一次装炉完成两道热处理工序,简化加工流程的同时均匀主轴全长金相组织,解决巨型主轴热处理变形难题,专门适配宽幅高速造纸重型主轴生产。
传统重型主轴锻造完成后,需要单独正火、转运、再回火两次装炉热处理,巨型主轴转运吊装过程极易磕碰弯曲,两次加热还会造成主轴两端、中段热处理性能差异。永鑫生一体化工艺采用 7.5m×7.5m×22 米超长井式热处理炉,锻造缓冷完毕的主轴竖直吊装入炉,全程立式放置避免自重弯曲变形,一次装炉连续完成正火、回火两道工序。
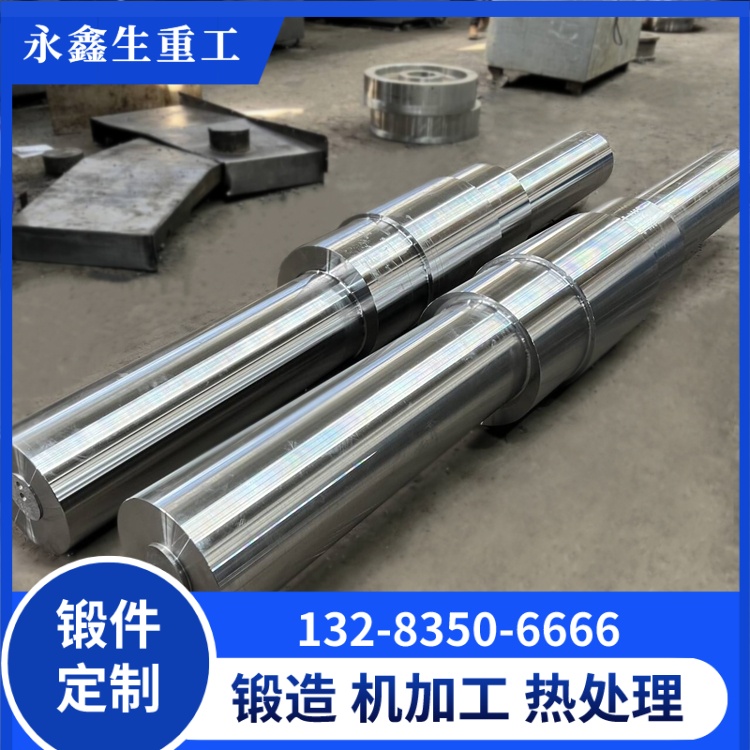
工序流程:主轴锻件入炉后以 70℃/h 速率升温至 860℃,保温 2.5h/100mm 截面厚度完成正火处理,细化锻造粗大晶粒,均匀主轴全长组织;正火结束无需出炉转运,炉内降温至 560℃直接进入高温回火阶段,保温 3h 后随炉缓慢冷却至 300℃出炉。全程密闭炉体惰性气氛保护,主轴表层无氧化脱碳,同时省去一次吊装转运工序,彻底规避巨型主轴转运磕碰变形风险。
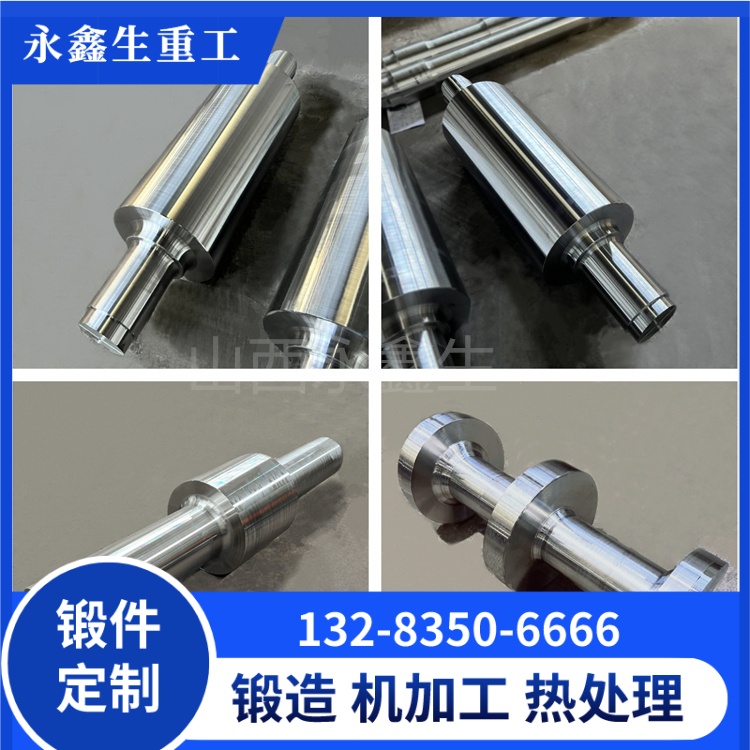
一体化热处理工艺的性能优势显著:整根主轴从轴头、中段到轴尾硬度波动差值≤8HB,金相组织均匀一致,杜绝分段热处理造成两端韧性高、中段强度不足的缺陷;热处理残余应力分布均匀,后续粗加工、精加工过程主轴锻件变形量降低 75%,精加工校正工时大幅缩减。针对 40Cr 重型造纸主轴,一体化热处理完成后整体力学性能均匀:抗拉强度 820~850MPa,全长冲击功差值≤5J,完全满足重型造纸机组持续重载运行工况。
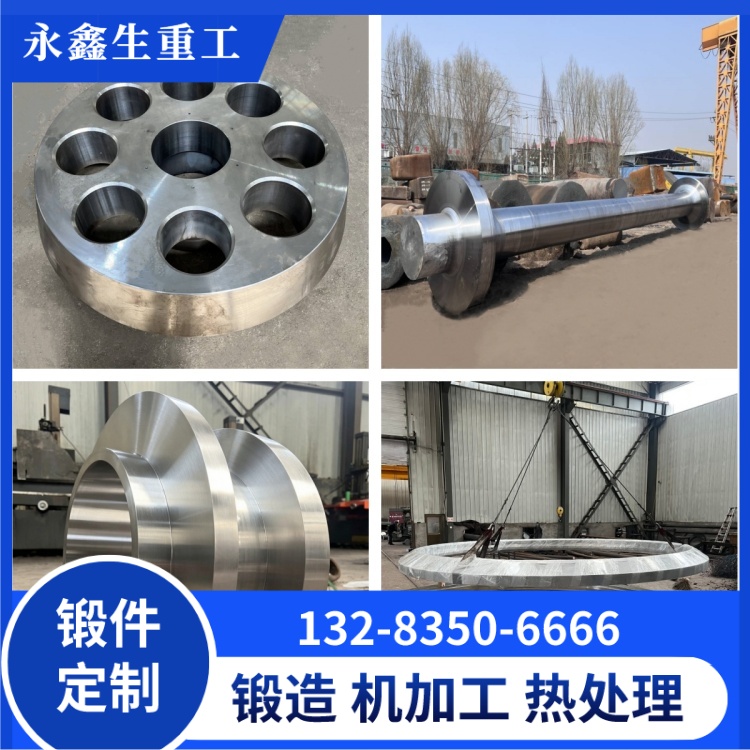
热处理出炉主轴进行自然放置 72 小时时效释放残余应力,随后进入粗加工工序。永鑫生配套 22 米重型数控卧车,适配超长主轴整体车削加工,一体化热处理后的主轴粗加工弯曲变形极小,无需反复校正,加工效率提升 30%。
目前这套一体化热处理工艺用于 2.8 米、4.2 米宽幅重型造纸机组主轴量产,交付浙江造纸产业园重型造纸设备厂配套使用。工艺可灵活调整温度区间:重载磨浆机重型主轴提高回火温度提升韧性;高速压光重型主轴微调正火温度细化晶粒提升强度。永鑫生具备单支最大 22 米超长造纸主轴锻造、一体化热处理、精加工全工序生产能力,可为重型造纸装备制造企业提供超长主轴一体化成品交付服务,助力宽幅造纸设备国产化制造。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号