
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

造纸烘缸锻件粗锻成型缺陷预防与无损检测执行标准
发布时间:2026-08-12 10:32:14
作者:山西永鑫生重工
分享到:
二维码分享
造纸烘缸筒体属于大直径环形承压锻件,粗锻成型阶段容易产生内壁裂纹、壁厚不均、夹层、疏松四类缺陷,投入使用后在蒸汽压力与高温作用下缺陷持续扩张,最终引发烘缸炸裂安全事故。山西永鑫生重工建立烘缸粗锻全程缺陷预防工艺体系,搭配分级无损检测执行标准,从锻造源头规避烘缸锻件内部缺陷,保障造纸烘缸高温承压运行安全性。
粗锻成型缺陷预防覆盖下料、加热、锻造三大锻造环节。下料环节选用致密钢锭,钢锭冒口、尾部缺陷段全部切除,仅保留钢锭致密中段用于锻造烘缸筒体锻件,杜绝先天疏松夹层坯料流入锻造工序;每支钢锭下料前完成全长度超声波探伤,检出内部缺陷直接废弃。加热环节巨型烘缸坯料分段梯度升温,低温阶段慢速升温消除坯料内外温差,避免升温过快内壁产生热裂纹,严格管控锻造区间 1200~1130℃,温度低于 850℃立刻停止锻造回炉补温,低温锻造极易造成内壁撕裂裂纹。
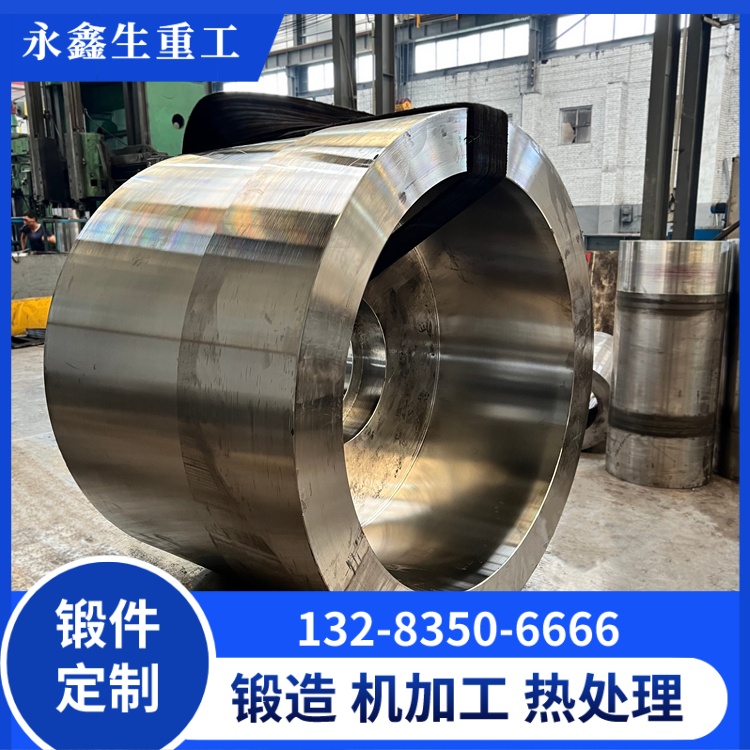
锻造扩孔工序采用渐进式三次扩孔工艺,单次径向变形量控制 15% 以内,禁止单次大变形强行扩孔造成筒体内壁拉伸裂纹;扩孔过程实时在线壁厚监测,烘缸筒体锻件圆周 8 个点位同步测量壁厚,壁厚偏差超过 0.7mm 立刻调整压机施压位置,预防壁厚不均缺陷。锻造完毕立式缓冷,杜绝卧式冷却筒体受压形变产生隐性裂纹。整套锻造预防工艺落地后,烘缸粗锻毛坯缺陷发生率从行业普遍 3.2% 降至 0.3% 以内。
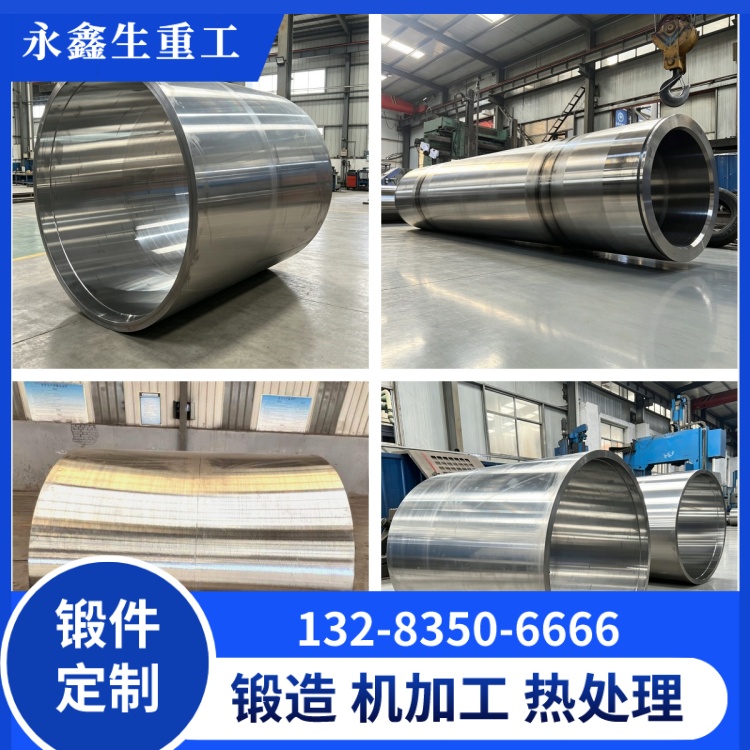
无损检测分为三级验收标准,适配不同压力等级烘缸锻件: 一级标准(高压蒸汽烘缸,蒸汽压力≥1.0MPa):粗锻毛坯 UT 超声波全域探伤(JB/T4730Ⅰ 级合格)+ 内壁 MT 磁粉全覆盖探伤,无任何内部疏松、微裂纹才可流转热处理; 二级标准(常规造纸烘缸,蒸汽压力 0.5~1.0MPa):整体 UT 探伤 Ⅱ 级合格,内壁重点区域磁粉抽检;
三级标准(低压烘干烘缸,压力<0.5MPa):UT 探伤分段抽检合格。
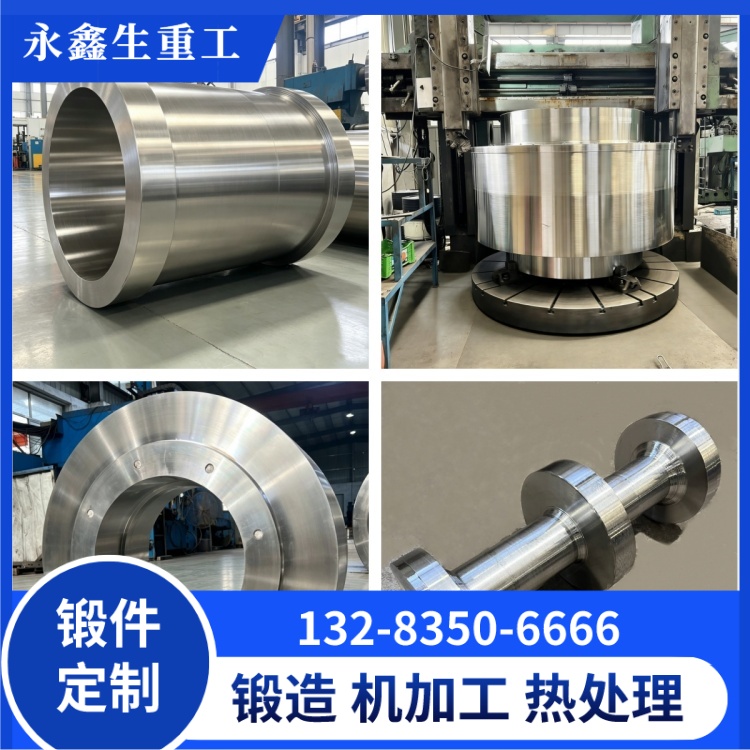
烘缸粗锻毛坯探伤完成留存探伤图谱归档,与烘缸锻件炉批号绑定溯源。热处理精加工结束后再次开展水压耐压试验 + 二次探伤,双重核验无缺陷才能出厂。针对探伤检出微小疏松缺陷的烘缸毛坯,评估缺陷位置与大小,浅层疏松可补焊修复,深层内部缺陷直接报废处理,绝不修复后流入市场。
依托缺陷预防工艺 + 分级探伤标准,永鑫生锻造的造纸烘缸锻件投入造纸厂区运行多年,未出现烘缸缺陷炸裂事故,安全可靠性得到造纸集团认可。永鑫生可为造纸企业新建烘缸生产线提供缺陷防控技术指导,也可承接老旧烘缸探伤检测业务,排查在用烘缸内部隐性缺陷,规避造纸车间安全生产隐患。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号