
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

42CrMo 造纸辊锻件表面硬化锻造工艺适配高速造纸工况
发布时间:2026-08-12 11:05:48
作者:山西永鑫生重工
分享到:
二维码分享
高速造纸机压榨辊运行线速度可达 800~1200m/min,辊面与湿纸持续高速摩擦挤压,表层磨损速率快,频繁停机换辊严重影响造纸产能。山西永鑫生重工针对高速造纸工况,开发 42CrMo 造纸辊锻件表面硬化锻造一体化工艺,锻造成型同步优化表层金相结构,后续搭配感应淬火硬化处理,辊面耐磨性能大幅提升,适配宽幅高速造纸生产线压榨辊配套生产。
传统工艺为先锻造毛坯、精加工后单独淬火硬化,辊体锻造表层存在氧化脱碳层,淬火硬化层容易出现断层脱落。永鑫生表面硬化锻造工艺在锻造末期增加表层形变强化工序:造纸辊锻件整体锻造成型后,终锻阶段提升压机局部压力,对辊身工作表层进行 0.3mm 微量锻打形变,破碎表层粗大晶粒,形成致密细晶表层组织,去除表层疏松缺陷,为后续感应淬火硬化打下组织基础。终锻表层形变温度控制 880℃,既实现表层晶粒细化,又不会造成辊体整体冷变形开裂。
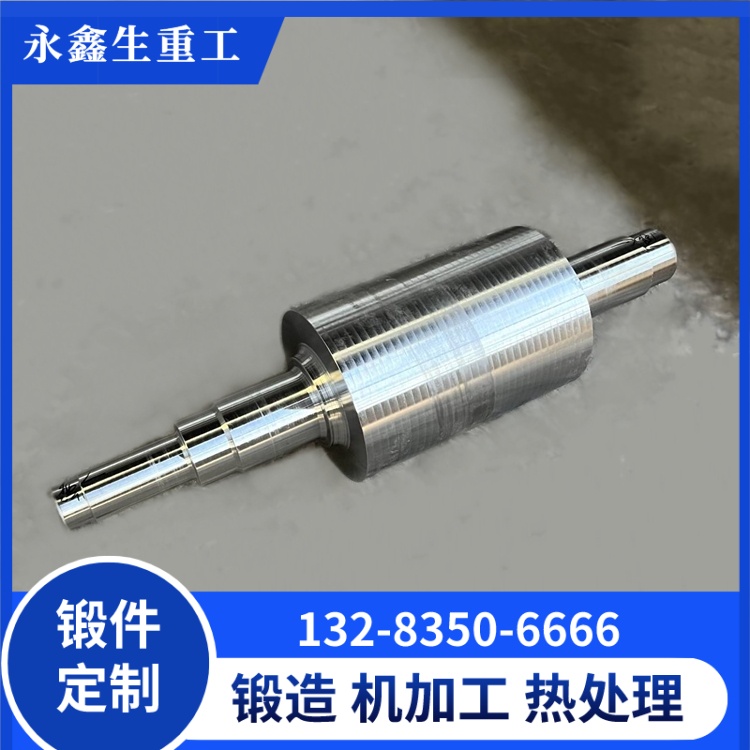
锻造缓冷完成进行退火预备热处理,去除锻造应力,粗加工去掉微量锻造余量,保留细化后的致密表层结构。精加工辊身之后开展中频感应淬火硬化处理,感应加热功率分段调控,辊面升温至 930℃快速冷却形成马氏体硬化层,硬化层深度精准控制 2mm,表层硬度稳定 HRC56~59,硬化层与基体过渡平缓无突变,高速挤压工况下不会出现硬化层剥落问题;造纸辊体锻件基体维持调质高韧性状态,抵御压榨过程的冲击载荷。
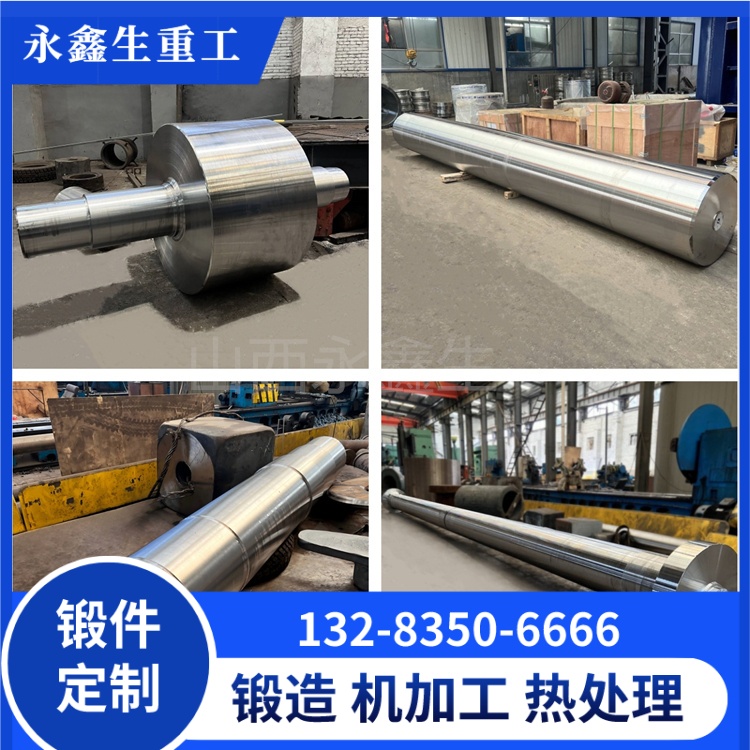
整套工艺成型的 42CrMo 压榨辊,表层耐磨性能相比普通淬火辊提升 65%,在 1000m/min 高速文化纸生产线连续使用 38 个月辊面磨损量不足 0.15mm,无需中途离线修复辊面,造纸企业有效生产时长显著提升。工艺设置两种硬化深度方案:普通高速造纸辊硬化层深度 1.8mm;超高速特种纸压榨辊硬化层加深至 2.2mm,强化耐磨周期。
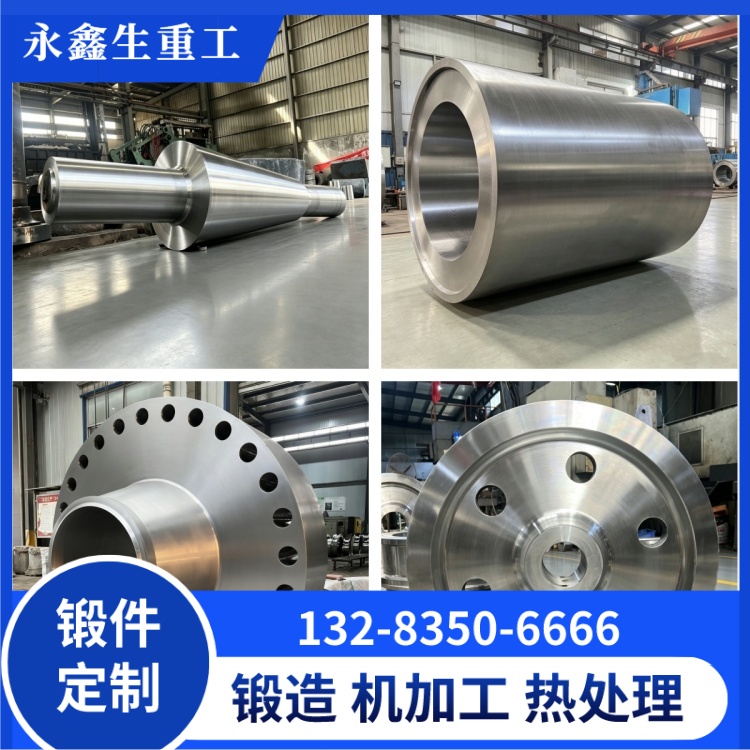
永鑫生厂区配备辊类专用感应淬火设备,锻造、表层形变锻造、感应硬化全部厂区自主完成,无需外协淬火工序,硬化层深度、硬度全程可控。批量生产高速造纸压榨辊时,固化锻造表层形变参数、感应淬火功率参数,同批次辊件耐磨性能一致性高。目前这套工艺量产的造纸辊锻件长期供给温州、台州阀门造纸产业集群高速纸机配套,成为高速造纸辊国产化替换主流工艺方案。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号