
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

造纸主轴锻件无损探伤检测标准与出厂验收技术规范
发布时间:2026-08-12 11:39:28
作者:山西永鑫生重工
分享到:
二维码分享
造纸主轴属于造纸机组核心安全部件,内部隐藏裂纹、夹杂缺陷会在高速运转过程突发断裂,引发设备安全事故。山西永鑫生重工制定造纸主轴分级无损探伤检测标准与系统化出厂验收规范,将探伤验收贯穿主轴粗加工、精加工两个阶段,层层筛查内部与表层缺陷,保障出厂主轴零缺陷交付,规范现已纳入企业造纸主轴出厂质控体系长期执行。
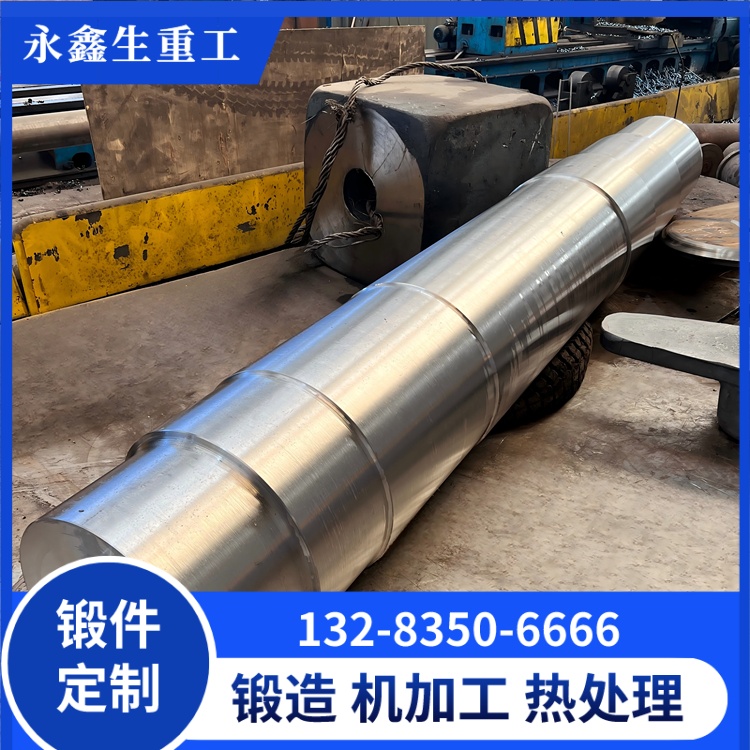
探伤设备配置:全自动数字超声波探伤仪用于主轴锻件全域内部 UT 检测,荧光磁粉探伤机开展轴肩、轴颈表层 MT 探伤,三坐标测量仪复核尺寸精度,硬度检测仪分段检测全长硬度,整套检测设备每年第三方校准,确保检测数据精准有效。
分级探伤标准按照造纸主轴运行车速划分三个等级: Ⅰ 级探伤标准(高速压光主轴>800m/min):粗加工阶段全长 100% 超声波扫查(JB/T4730Ⅰ 级合格,不允许任何裂纹、点状夹杂缺陷);精加工完成后轴颈、轴肩圆角 位置全覆盖磁粉探伤,无表层微裂纹;主轴取 3 处截面做硬度检测,硬度波动≤10HB。 Ⅱ 级探伤标准(中速复卷主轴 300~800m/min):粗加工全轴 UT 探伤 Ⅱ 级合格,精加工轴颈位置磁粉抽检。
Ⅲ 级探伤标准(低速制浆主轴<300m/min):粗加工分段 UT 探伤抽检合格即可。
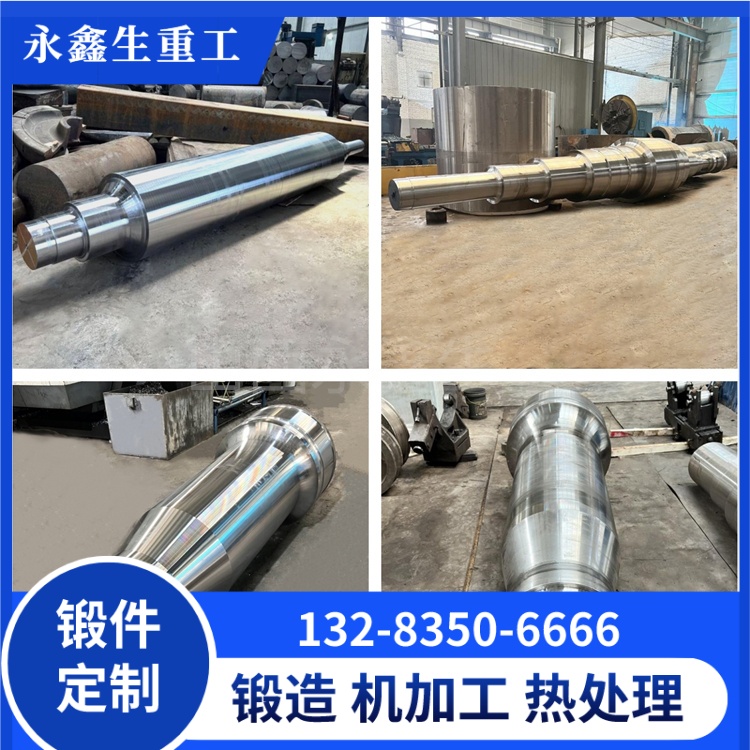
探伤工序节点严格设置两处拦截关口:第一处粗加工完毕探伤,检出内部深层缺陷直接报废;浅层微小缺陷评估位置,非受力区域可修复处理,受力区域缺陷直接报废;第二处精加工动平衡完成后二次表层磁粉探伤,排查磨削、钻孔动平衡工序产生的表层裂纹,杜绝精加工新增缺陷流入成品。
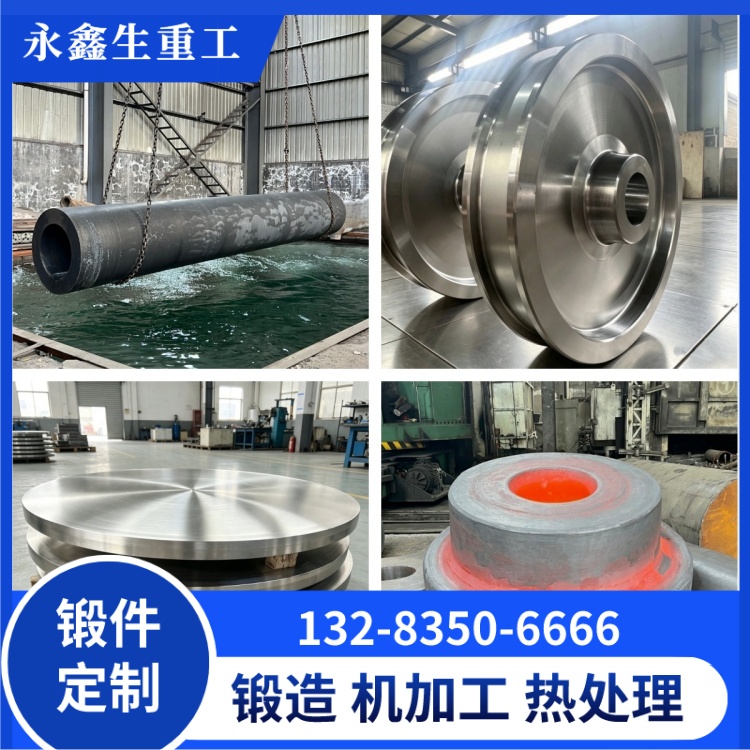
出厂验收规范实行资料 + 实物双重验收模式:实物验收完成探伤复测、同轴度复测、硬度复测、动平衡复测四项检测;资料验收交付主轴锻件熔炼材质单、锻造温度曲线、热处理回火曲线、两次探伤图谱、动平衡报告全套纸质 + 电子资料,一轴一档归档留存 5 年。所有验收数据录入企业质检系统,输入主轴炉批号即可溯源全流程生产检测记录。
所有出厂造纸主轴附带出厂合格证书,标注探伤等级、适配造纸车速工况,方便造纸设备厂装配选型。依托这套探伤验收规范,永鑫生出厂造纸主轴缺陷漏检率趋近于零,交付上千支造纸主轴投入各大造纸生产线运行,未出现主轴断裂安全事故。永鑫生可按照造纸企业验收标准(国标、美标 ASME)升级探伤验收等级,满足出口造纸设备主轴配套严苛验收要求。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号