
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

造纸辊筒锻件大截面锻压成型工艺与金相组织优化技术
发布时间:2026-08-12 11:33:32
作者:山西永鑫生重工
分享到:
二维码分享
大截面造纸压榨辊、压光辊辊体直径可达 800~1200mm,大截面钢锭锻造极易出现芯部疏松、晶粒粗大、内外金相组织不一致问题,造成辊件使用过程表层磨损快、轴心强度不足。山西永鑫生重工研发大截面辊筒分级锻压成型工艺,搭配梯度热处理优化金相组织,让巨型造纸辊筒表层、轴心金相组织均匀致密,解决大截面辊锻件表里性能分化的行业难题。
大截面造纸辊筒原始钢锭直径超过 600mm,铸态钢锭轴心普遍存在疏松、偏析缺陷,传统单次锻压无法焊合轴心孔隙。分级锻压成型工艺分为三火次锻压成型:第一火次整体镦粗,压缩钢锭高度提升致密性,焊合轴心疏松孔隙;第二火次拔长预成型,塑造辊筒基础外形;第三火次局部辊身表层锻压强化,细化辊面受力区域晶粒。三火次锻造整体锻造比≥3.5,依靠 15000 吨压机大压力充分渗透钢锭轴心,彻底击碎铸态粗大柱状晶,轴心孔隙完全焊合,锻件整体致密度均匀一致。
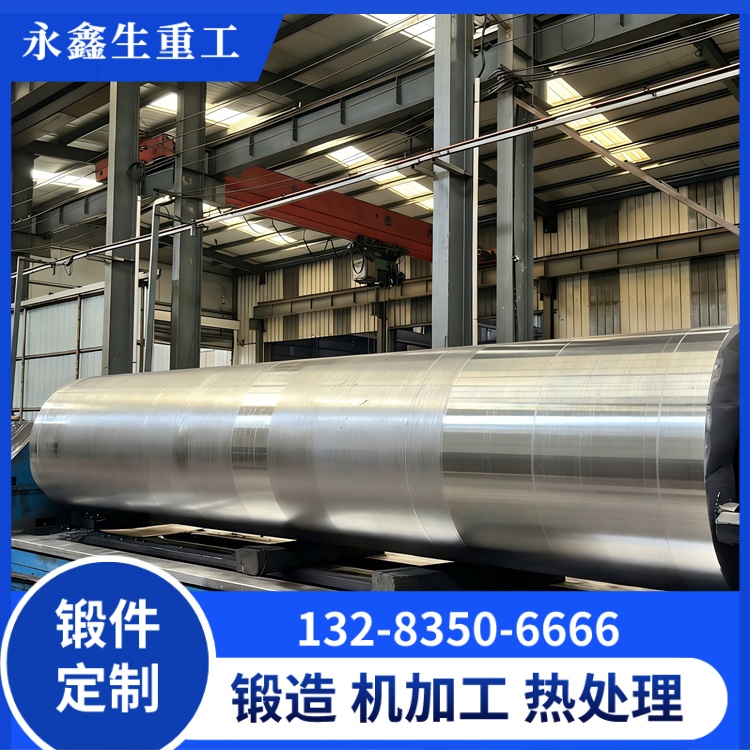
锻造温度实行分段控温,钢锭表层温度 1140℃、轴心温度 1100℃再开展锻造,缩小坯料表里温差,避免锻造后表里晶粒尺寸差距过大。锻后立式缓冷 28 小时,缓慢释放巨型辊筒锻造应力,防止冷却收缩不均产生内部微裂纹。
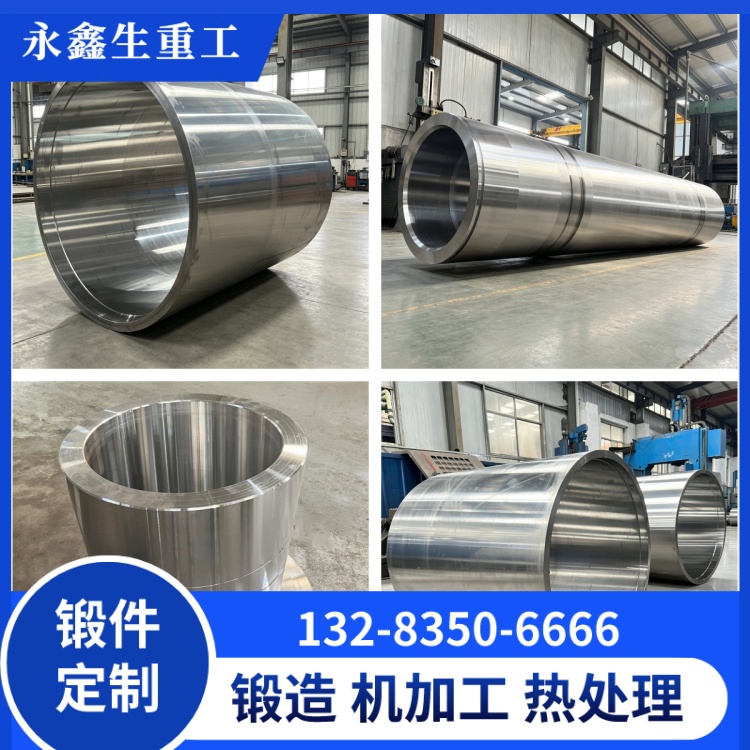
金相组织优化依靠梯度调质热处理实现:辊筒入炉整体升温至 855℃保温充分奥氏体化,淬火阶段采用 “表层快速油冷、轴心缓慢冷却” 梯度冷却模式,表层快速淬火形成细密回火索氏体保障耐磨性能,轴心缓慢冷却避免淬火开裂同时完成淬透;560℃整体高温回火,最终辊筒锻件表层细密耐磨组织、轴心高韧性组织平稳过渡,横截面金相检测无明显组织分界线,硬度差值控制≤10HB。
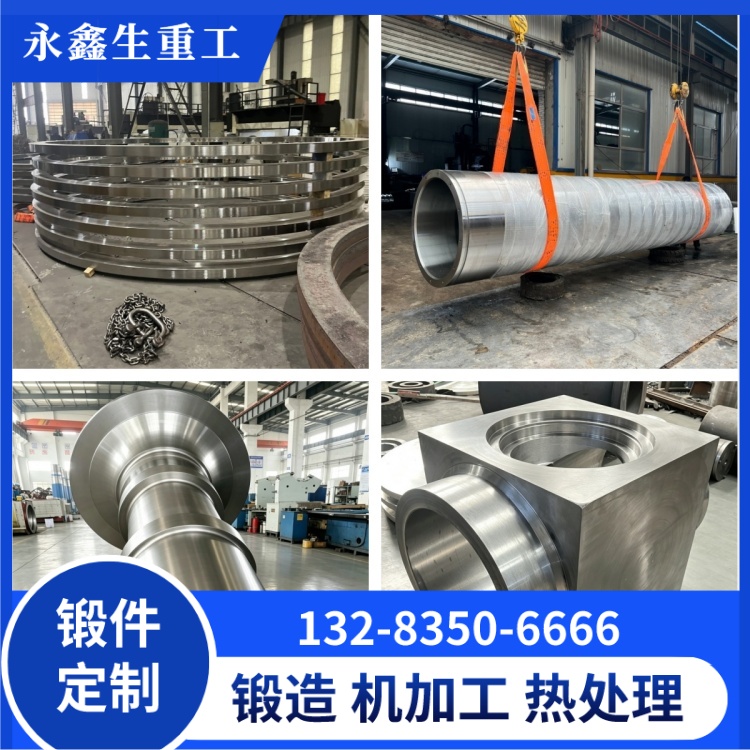
金相解剖检测结果显示,经过这套工艺处理的直径 1000mm 造纸压榨辊,轴心晶粒等级 6~7 级,表层晶粒 7~8 级,表里晶粒细化程度接近统一,杜绝传统大截面辊件轴心晶粒粗大韧性差的缺陷。在宽幅造纸机应用中,大截面压榨辊整体受力均匀,无局部过早磨损、开裂现象,整体使用寿命提升 45%。
永鑫生可成型最大外径 5 米的大截面造纸辊筒锻件,完整掌握巨型辊件锻压成型与金相优化工艺,既可锻造合金钢压榨辊,也可锻造不锈钢大截面浆辊。可为造纸设备厂商提供大截面辊筒锻件金相检测试样,出具金相组织分析报告,验证辊件内部组织品质,适配高端大型造纸机组辊件国产化制造需求。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号