
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

选购烘干机托轮滚圈锻件重点,材质、锻造工艺与加工精度参考
发布时间:2026-08-19 08:30:56
作者:山西永鑫生重工
分享到:
二维码分享
烘干机托轮、滚圈锻件是回转烘干设备的核心承重部件,采购选型直接影响设备运行稳定性与维护成本。市场上锻件产品质量参差不齐,部分低价产品存在材质不达标、锻造工艺简陋、热处理不到位、加工精度差等问题,投入使用后短期内即出现磨损、开裂等故障。山西永鑫生重工结合三十余年锻件制造经验,梳理选购烘干机托轮、滚圈锻件的三大核心重点 —— 材质、锻造工艺、加工精度,为采购方提供实用参考。
选购重点一:材质确认与复检。
材质是锻件性能的基础,采购时不能仅听厂家口头承诺,必须落实到书面与检测。
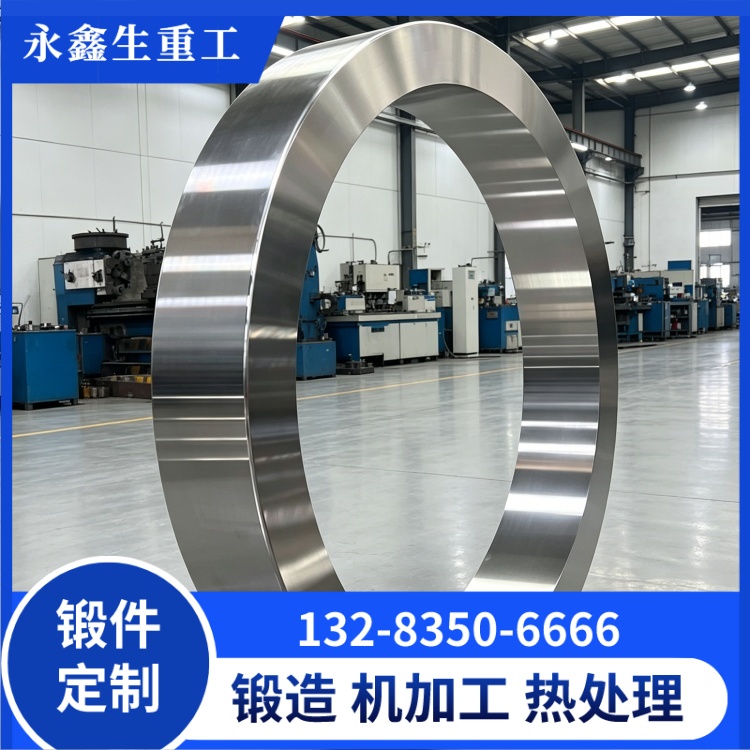
首先,根据设备工况确定材质牌号。轻载小型烘干机可选用 45# 优质碳素结构钢;中大型、连续运转设备优先选用 40Cr、42CrMo 合金结构钢;重载、冲击工况可选用 35CrMo;腐蚀环境可考虑 35SiMn 等。材质选择应与设备载荷、转速、运行时长匹配,避免 "大材小用" 造成浪费,更要防止 "小材大用" 埋下故障隐患。
其次,要求厂家提供原材料质保书(钢厂材质单),核对炉号、化学成分、力学性能。 第三,进厂或出厂前进行光谱成分复检,确保实物材质与质保书一致,杜绝以次充好、用碳钢冒充合金钢的情况。山西永鑫生重工所有原材料进厂均执行光谱复检,客户可索要复检报告。选购重点二:锻造工艺与热处理能力。
锻造工艺决定锻件内部组织质量,是区别优质锻件与劣质锻件的核心。
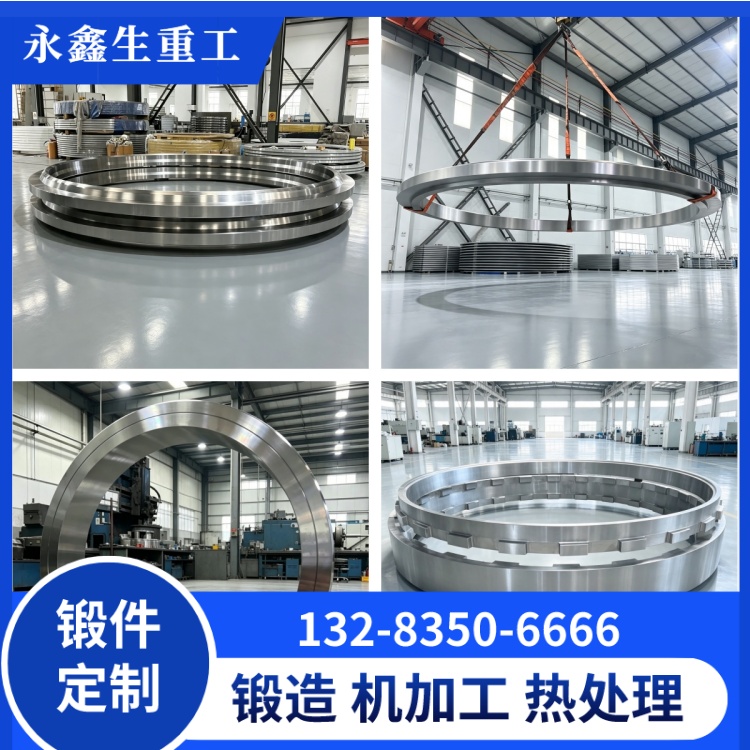
选购重点三:加工精度与形位公差。
托轮、滚圈锻件属于精密配合部件,加工精度直接影响装配与运行。
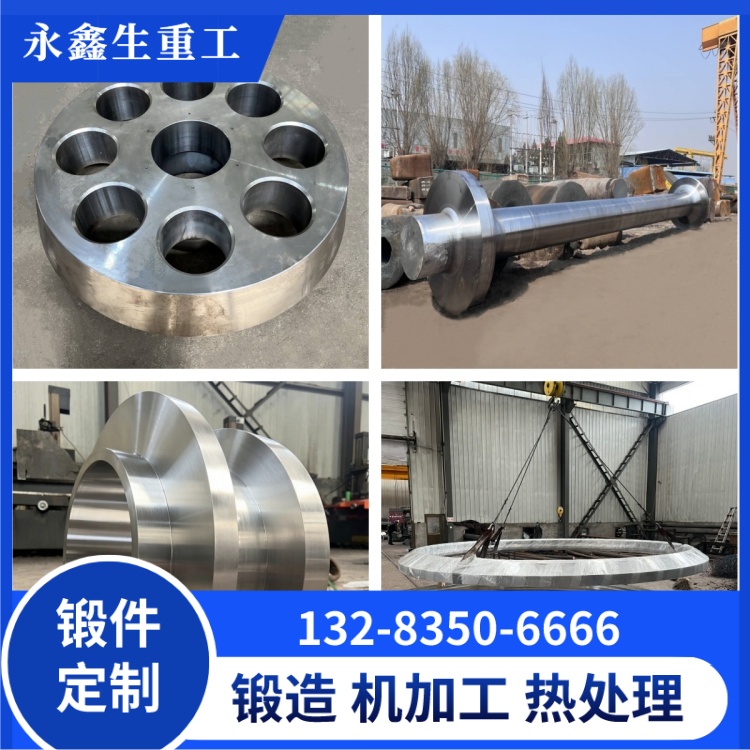
除以上三大重点外,无损探伤与质保资料也不可忽视。重要锻件应要求进行超声波探伤(UT)检测内部缺陷,磁粉探伤(MT)检测表面裂纹,探伤标准可参照 GB/T6402。出厂资料应包括:材质单、光谱复检报告、热处理报告、硬度报告、探伤报告、尺寸检验报告,资料齐全才能满足项目验收与设备档案管理。
价格是采购考量因素之一,但不应是唯一标准。低价锻件往往在材质、锻造、热处理、检测环节缩水,后期故障损失远超采购差价。建议综合评估厂家实力、工艺水平、质量保障与售后服务,选择性价比最优的合作伙伴。
山西永鑫生重工可提供从材质选型、锻造、热处理到精加工的一站式定制服务,所有环节透明可控,支持客户进厂监造与第三方检测。选购烘干机托轮、滚圈锻件,抓住材质、锻造工艺、加工精度三大核心,就能有效规避质量风险,选到真正耐用可靠的产品。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号