
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区









 当前位置:

烘干机托轮锻件加工流程,从锻坯成型到精加工全流程管控
发布时间:2026-08-19 08:37:06
作者:山西永鑫生重工
分享到:
二维码分享
烘干机托轮锻件看似结构简单,实则是集锻造、热处理、机加工、检测于一体的精密制造产品,每一道加工流程都直接影响最终质量与使用寿命。规范的加工流程能够保证托轮尺寸精度、力学性能与表面质量,而流程缺失或管控不严则会留下故障隐患。山西永鑫生重工以烘干机托轮锻件为例,详细介绍从锻坯成型到精加工的完整加工流程,展示全流程质量管控要点。
烘干机托轮锻件完整加工流程分为十大环节:原材料检验→下料加热→自由锻成型→锻后正火→粗加工→调质热处理→(表面淬火)→半精加工→无损探伤→精加工→成品检验涂装。
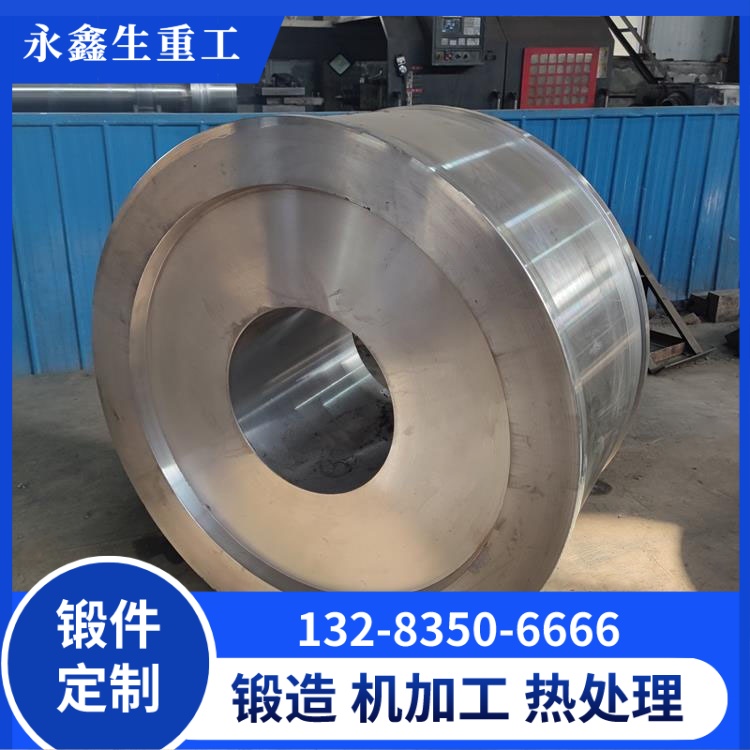
环节一:原材料检验。选用合格钢锭或连铸坯,核对钢厂质保书,检查炉号、规格、外观质量。进厂后进行光谱成分复检,确保化学成分符合材质标准。不合格原材料坚决不投产。
环节二:下料加热。根据托轮尺寸计算下料重量,锯切定长。将坯料送入加热炉缓慢升温至锻造温度(碳钢约 1200–1250℃,合金钢约 1150–1200℃),保温充分,保证坯料内外温度均匀,避免锻造时因温差产生裂纹。
环节三:自由锻成型。采用镦粗、拔长、冲孔(如需)等工步成型。托轮类锻件通常先镦粗破碎铸态组织,再根据形状拔长或滚圆成型。锻造比≥3,确保心部组织充分锻合。锻造过程控制始锻、终锻温度,终锻温度不低于 800℃(合金钢不低于 850℃),防止低温锻打产生裂纹。成型后锻坯预留合理加工余量,通常单边余量 15–30mm。
环节四:锻后正火。锻坯冷却后装入热处理炉,加热至 Ac3 以上 30–50℃保温,出炉空冷。正火消除锻造应力、细化晶粒、均匀组织,改善切削性能。这是很多小厂容易省略的关键工序。
环节五:粗加工。在重型车床或立车上粗车外圆、端面、内孔,去除大部分余量,单边留 3–5mm 精加工余量。粗加工暴露锻件表面缺陷,便于及时处理。粗加工后再次进行外观检查。
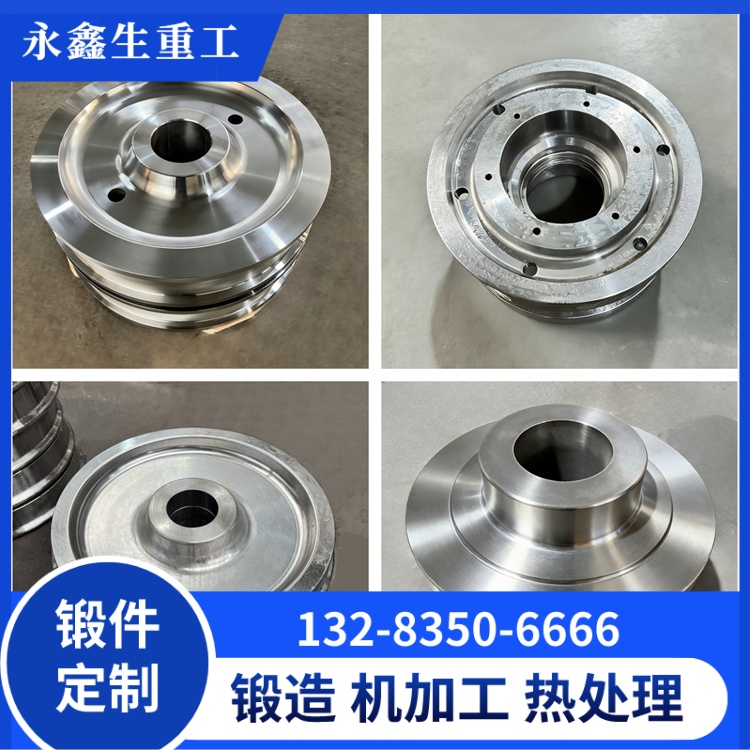
环节六:调质热处理。粗加工后的托轮进行淬火 + 高温回火锅质处理。淬火加热至奥氏体化温度,保温后入油或水冷却;随后高温回火(500–650℃)充分保温。调质后获得回火索氏体组织,综合力学性能最佳。热处理后逐件检测硬度,抽样做力学性能试验。
环节七:表面感应淬火(按需)。重载、高磨损工况托轮,在调质基础上增加外圆表面感应淬火。感应加热快速升温至淬火温度,喷水冷却,表层获得高硬度马氏体。硬化层深度 3–8mm,表面硬度 HRC45–55。表面淬火后需进行低温回火,消除淬火应力,防止表层剥落。
环节八:半精加工。车削至接近成品尺寸,留 0.3–0.5mm 精车余量。半精加工后进行无损探伤。
环节九:无损探伤。采用超声波探伤(UT)检测内部裂纹、夹杂、疏松等缺陷,按 GB/T6402 标准验收;采用磁粉探伤(MT)检测表面及近表面裂纹。探伤不合格的锻件进行返修或报废,杜绝流入下道工序。
环节十:精加工与成品检验。在数控车床精车外圆、端面、内孔、倒角、圆角,保证尺寸公差、形位公差、表面粗糙度全部达标。精加工后进行成品全尺寸检验,关键尺寸记录存档。最后进行防锈涂装、标识、包装入库。
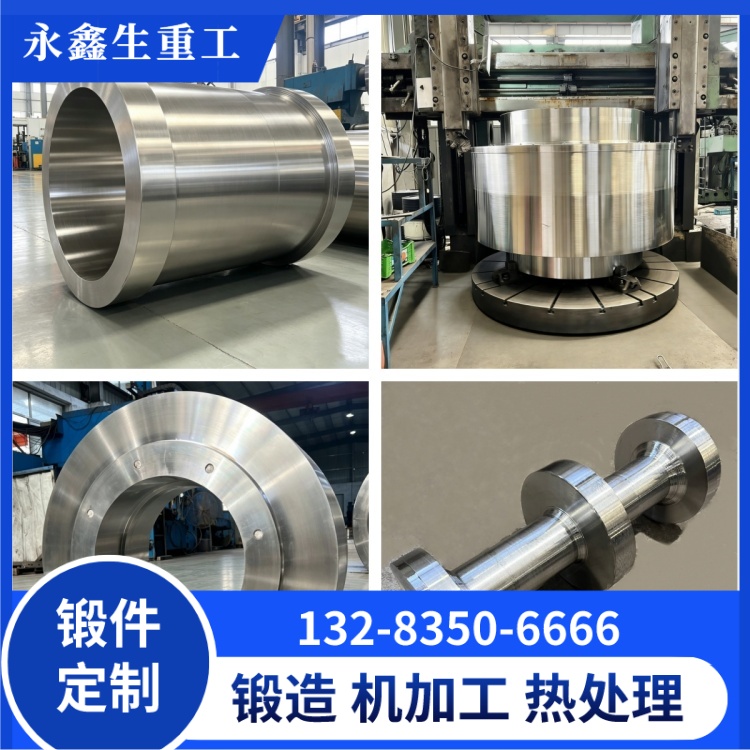
全流程管控要点: 一是工艺文件指导生产,每道工序有作业指导书,关键参数有记录。 二是工序间检验,上道工序不合格不流入下道。 三是关键工序(锻造、热处理、探伤)重点监控,专人负责。 四是产品标识与追溯,每件锻件编号唯一,从原材料到成品全程可追溯。
山西永鑫生重工严格执行上述加工流程,配备各环节专业设备与质检人员,确保每件烘干机托轮锻件质量稳定可靠。客户可随时进厂查看各工序生产情况,也可委托第三方检测机构进行入厂复验。规范的加工流程是产品质量的根本保障,选择全流程管控的源头厂家,才能真正放心。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区

- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号