
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

空心主轴锻件生产工艺与力学性能详解
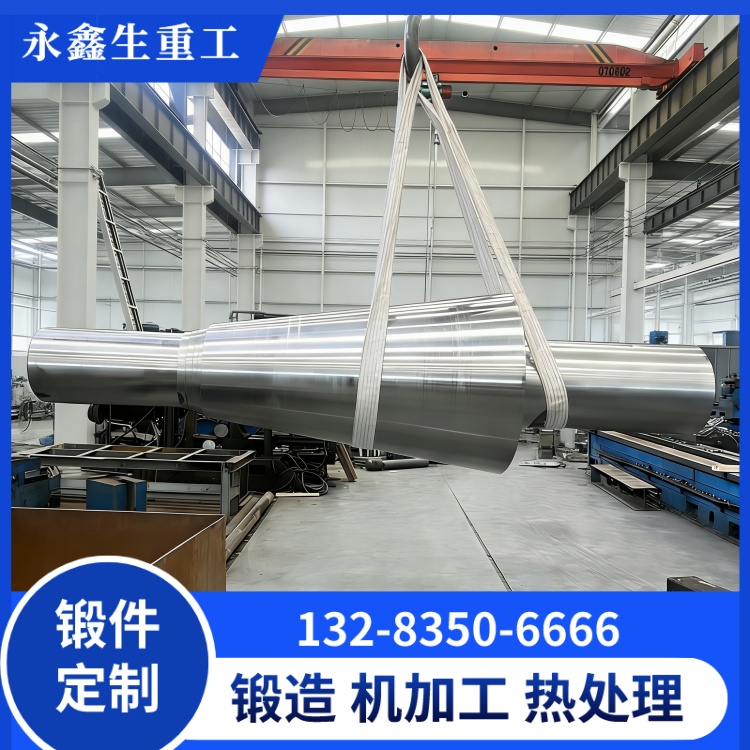
空心主轴是重型机械、风电传动、冶金设备、矿山机械等领域的核心承载轴类毛坯,其质量直接决定整机传动系统的可靠性与服役寿命。从钢锭入炉到成品探伤交付,每一道工序都影响最终组织状态与力学性能。本文按制造顺序系统梳理空心主轴锻件的完整工艺链条与性能控制要点。
一、材料与锭料准备 轴类锻件常用合金结构钢,涵盖 42CrMoA、42CrMo、34CrNiMo6、40CrNiMo、35CrMo 等牌号。锭料普遍采用电炉冶炼加炉外精炼、真空脱气工艺,降低氢、氧含量与非金属夹杂级别,从源头减少白点、夹杂性裂纹等缺陷。对于截面较大的空心主轴,钢锭的偏析控制与压实率是前期重点,通常要求钢锭冒口与底部切除比例满足工艺规范,保证成材段组织均匀。
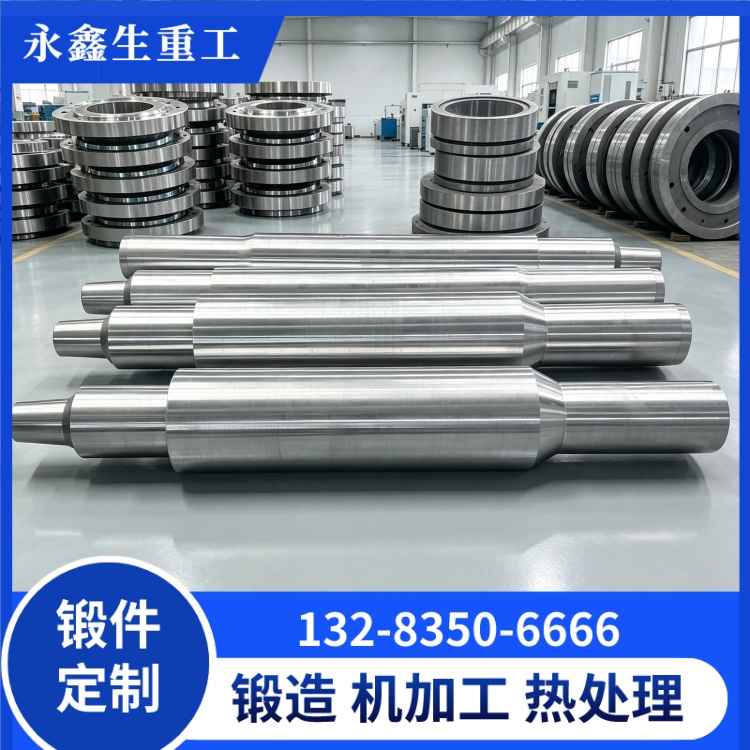
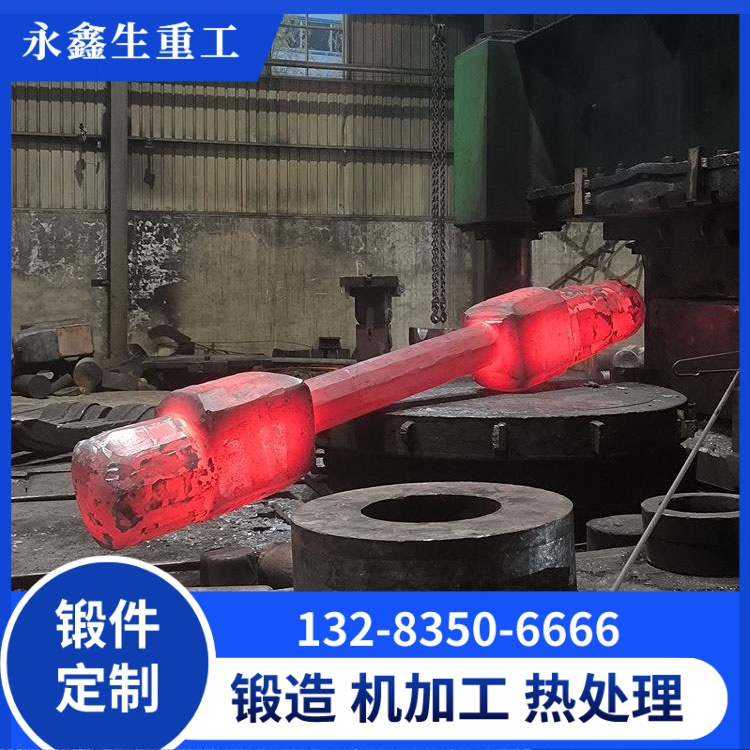
二、锻造工艺路线 典型流程为:钢锭加热至始锻温度→保温透烧→镦粗→拔长→冲孔→芯棒拔长或马架扩孔→修整外形。
镦粗工序旨在击碎铸态粗大树枝晶,改变纤维流向,使后续变形更均匀。
拔长工序的锻造比一般不低于 3,大截面工件常取 4~6,通过反复压下合心,压实中心疏松与缩孔残余。
冲孔在坯料中心冲出通孔,工具需预热,冲孔后检查内孔毛刺与裂纹。
芯棒拔长或马架扩孔用于控制内孔直径与壁厚,使壁部在三向压应力下进一步致密化,纤维流线沿轴向连续分布。 终锻温度一般控制在 800~850℃以上,避免终锻温度过低导致晶粒畸变与残余应力过大。
三、热处理工艺 空心轴常用正火加回火或调质处理。调质即淬火加高温回火,获得回火索氏体组织,是综合力学性能最优的状态。调质后硬度通常控制在 255~320HBW 区间,具体数值依据图纸技术条件确定。大截面工件需评估淬透性与冷却均匀性,空心结构本身相比实心轴更有利于提高截面淬透深度,减少芯部未淬硬区域。热处理过程中需控制装炉方式、升温速率与冷却介质参数,防止空心主轴锻件变形与开裂。
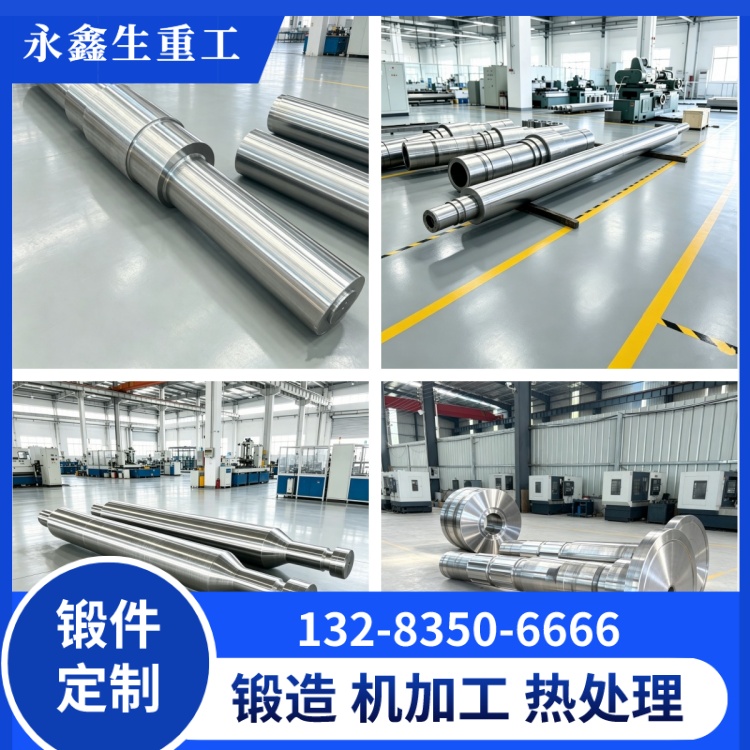
四、力学性能指标 空心主轴锻件需按标准取试料检验,常规指标如下:抗拉强度 Rm 一般不低于 800~1000MPa,屈服强度 Rp0.2 不低于 600~850MPa,断后伸长率 A 不低于 12%,断面收缩率 Z 不低于 40%,冲击吸收能量 KV2 按材质与验收等级不同通常要求 27~63J 以上。锻造形成的连续纤维流线沿轴向分布,使轴向性能优于横向,疲劳强度与抗断裂能力显著提升。对于重要风电主轴,还需附加疲劳试验或断裂韧性评价。
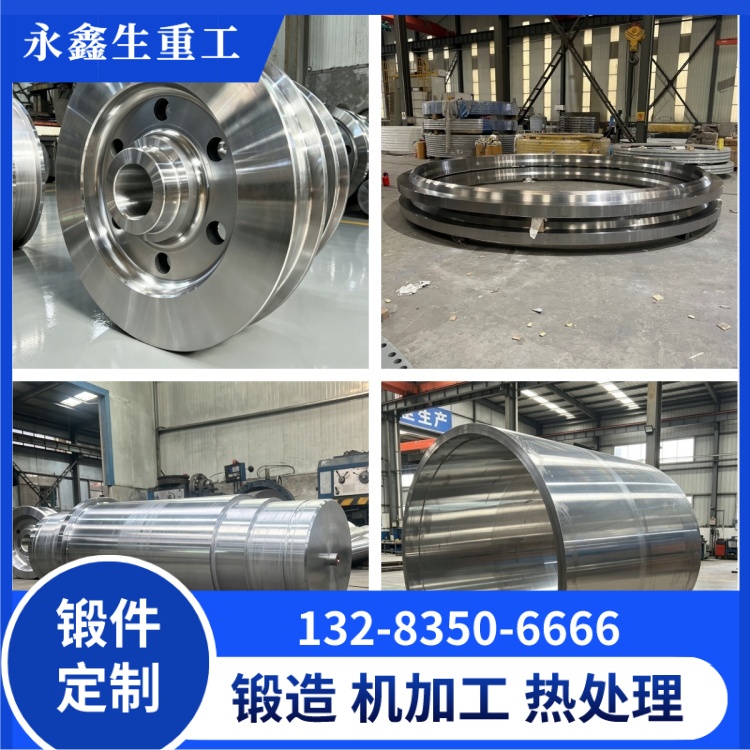
五、质量控制与无损检测 粗加工后进行超声波探伤,执行 GB/T 6402 或 NB/T 47013.3 等标准,按规定验收等级评定内部缺陷。关键过渡圆角与轴肩部位进行磁粉探伤,检测表面与近表面裂纹。尺寸、粗糙度、几何公差按图纸逐项验收。力学性能试料通常取自锻件延长段或同炉热处理代表性试块,确保检验结果能代表工件本体状态。
六、制造能力 山西永鑫生重工股份有限公司位于山西定襄锻造产业集群,锻造设备从 3 吨、5 吨自由锻锤起步,覆盖至 15000 吨液压机,并新增 30000 吨模锻压机,可承接不同重量等级与截面尺寸的空心主轴锻件。公司具备锻造、热处理(正火、退火、调质)、粗加工、超声波与磁粉探伤全流程能力,按客户图纸定制生产。全流程一站式制造使工艺参数在厂内闭环受控,同一批次空心主轴的组织均匀性与性能一致性得到稳定保障。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号