
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

传动轴锻件常见缺陷分析与锻造预防措施
传动轴锻件在加热、塑性变形与冷却全过程中,若工艺控制不当,容易产生各类内部与表面缺陷。这些缺陷轻则增加后续加工难度,重则导致传动轴在交变载荷下早期疲劳断裂。系统梳理典型缺陷的产生机理,并在锻造工序中采取针对性预防措施,是保障轴类锻件质量、降低后续装机风险的关键环节。

一、典型缺陷及成因
裂纹:分为表面裂纹与内部裂纹。表面裂纹多因锻造温度过低、变形量过大或操作中重击导致金属撕裂;内部裂纹则与钢锭原有缩孔未被充分焊合、锻造比不足或拔长时心部拉应力过大有关。
折叠:锻造过程中已氧化的金属表面被重新压入本体形成折叠,常见于拔长时送进量与压下量配比不当,或台阶处过渡圆角过小、料型规整度不足。折叠在后续加工中若未被完全去除,会成为应力集中源。
白点:属于内部微裂纹,由钢中氢在锻造后冷却过程中析出并与组织应力共同作用所致,在合金钢尤其是铬镍钼钢中敏感性较高。白点一旦形成,锻件后续使用中极易扩展,属于危害性较大的内部缺陷。
缩孔残余:钢锭头部缩孔未被足够的锻造比压实或切头量不足,残留在锻件心部,表现为超声波探伤中的轴向长条状缺陷。
偏析:钢锭凝固过程中元素分布不均匀,碳、硫、磷等局部富集,导致锻件局部力学性能差异、热处理后硬度不均,严重时引发淬裂。
晶粒粗大:始锻温度过高或终锻温度过高、变形量落在临界变形区间,锻造后未通过后续热处理细化组织,导致晶粒粗大、冲击韧性显著下降。
非金属夹杂:原材料冶炼过程中残留的夹杂物在锻造过程中被拉长呈链状或条状分布,成为疲劳裂纹萌生的核心区域。
二、锻造过程中的预防措施
严格控制加热规范:根据材料牌号确定加热温度区间与升温速度,避免低温快速加热造成坯料内外温差过大产生热应力裂纹;高温段保温时间需保证坯料心表温度均匀一致。
保证足够锻造比:轴类锻件锻造比一般不小于 3,对大型重要锻件应采用镦粗加拔长的反复操作,充分压实心部,焊合缩孔与疏松区域。
规范操作避免折叠:合理控制送进量与压下量,台阶部位预留足够圆角,料型规整后再进行下一道次变形;发现表面折痕及时打磨清除后再继续锻造。
控制终锻温度:避免终锻温度过低造成加工硬化与表面裂纹,同时防止终锻温度过高导致晶粒粗大,终锻区间需兼顾塑性与组织细化两方面要求。
锻后去氢缓冷:对白点敏感合金钢,锻后立即转入缓冷坑或进行扩氢退火,使氢充分扩散逸出,降低白点形成风险。
加强原材料入厂检验:核对钢锭或棒料的化学成分、低倍组织与夹杂级别,从源头控制偏析与夹杂缺陷流入锻造工序。
中间与终了探伤:在锻造完成并粗加工后进行超声波探伤,及时发现内部缺陷,避免缺陷流入精加工与装机环节。
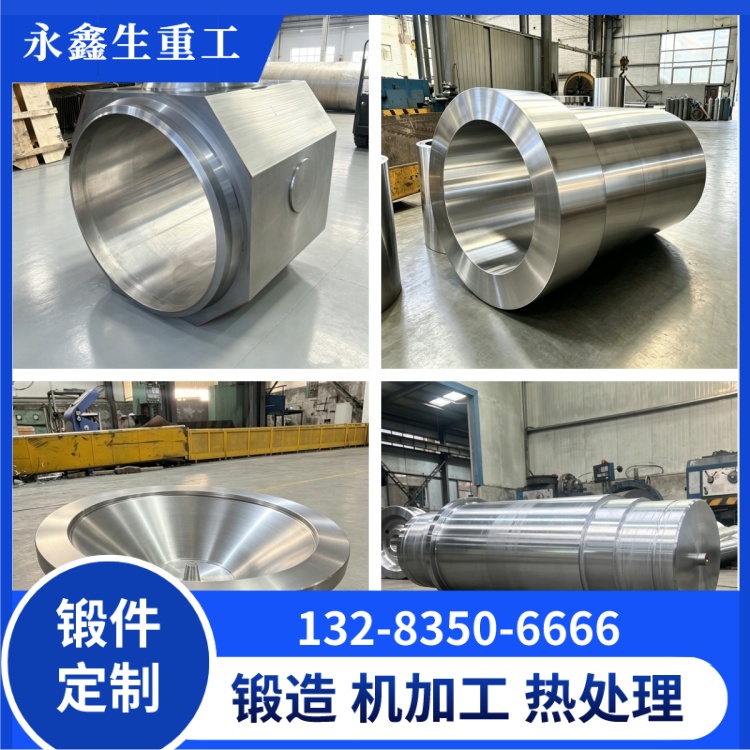
三、山西永鑫生重工的质量把控 山西永鑫生重工股份有限公司位于定襄锻造产业集群,依托 3 吨、5 吨锻锤至 15000 吨液压机及 30000 吨模锻压机的装备序列,针对不同材质与规格的传动轴锻件制定差异化锻造工艺卡。在缺陷防控方面,公司重点把控加热曲线、锻造比分配与锻后冷却三道关键节点:合金钢锻件锻后按工艺要求进入缓冷坑或进行去氢退火,普通碳钢锻件按规范正火处理。粗加工后,公司对每一件传动轴毛坯进行超声波探伤,内部缺陷评定参照 GB/T 6402 标准执行,发现超标缺陷及时反馈并按工艺评审结果处置;对台阶、圆角等易产生折叠的表面区域,辅以磁粉探伤排查表面开口裂纹。所有探伤结果与热处理记录随材质证明一并交付,形成从原材料炉号到成品出厂的完整追溯链,为下游用户的精加工与装机使用提供可靠的质量依据。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号