
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

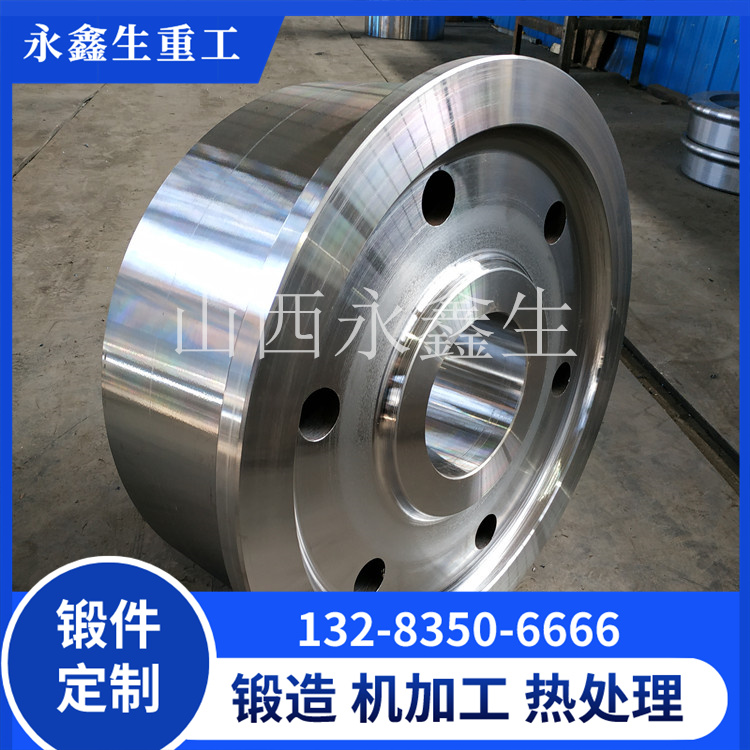
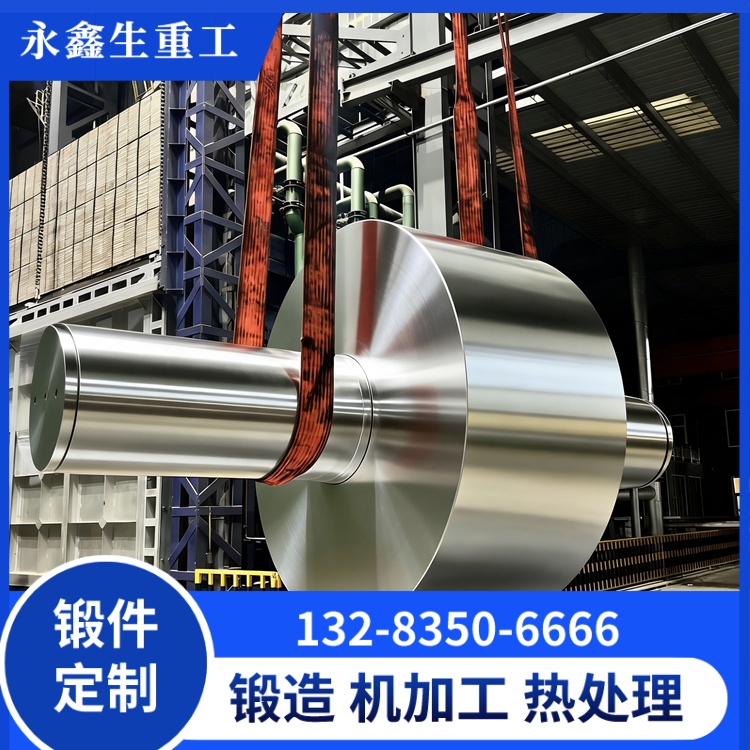
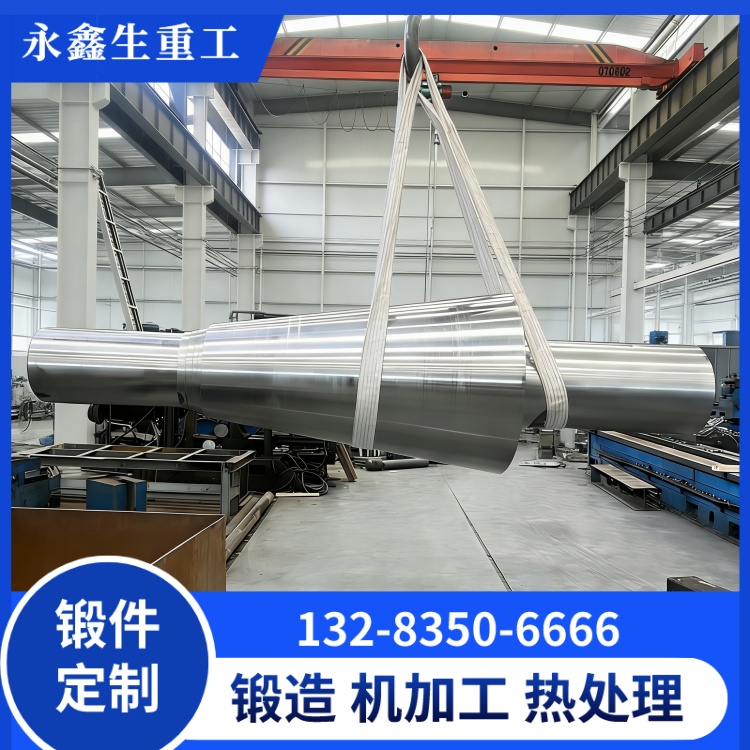
40CrNiMo 传动轴锻件 工程机械传动核心锻件
工程机械长期在重载、冲击、粉尘与野外环境下作业,其传动系统中的传动轴需要同时承受较大的扭矩传递、弯矩作用与频繁冲击载荷,对材料的强度、韧性与疲劳性能提出了很高要求。在众多合金结构钢中,40CrNiMo 凭借良好的综合力学性能与淬透性,成为工程机械传动轴锻件的常用选材之一。
一、40CrNiMo 材料特性 40CrNiMo 属于中碳镍铬钼合金结构钢。碳含量约 0.37%~0.44%,合金元素中铬、镍、钼协同作用:镍提高基体韧性与低温冲击性能,铬增加强度与淬透性,钼抑制回火脆性并细化晶粒。该钢经调质处理后,可获得强度与韧性的良好匹配,抗拉强度通常可达 980MPa 以上,屈服强度约 835MPa,调质后硬度一般控制在 255~320HBW 区间。其疲劳强度高、缺口敏感性较低,适合在交变载荷与冲击载荷并存的工况下长期服役。与 42CrMo 相比,40CrNiMo 在大截面尺寸下的淬透性与心部韧性更优,对直径较大或载荷更苛刻的工程机械传动轴更为适用。
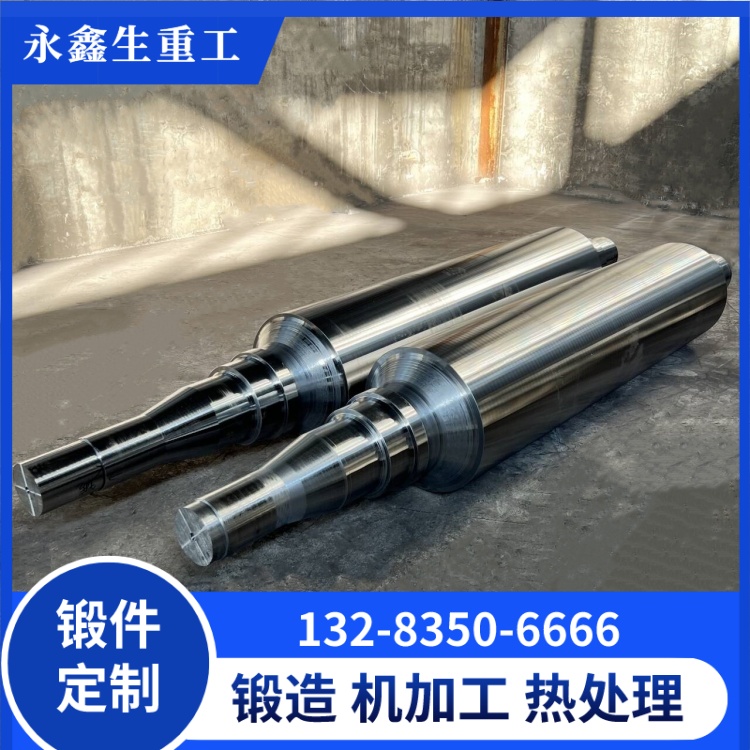
二、工程机械传动轴对锻件的要求 工程机械传动轴的典型服役特点包括:扭矩波动大、存在瞬时冲击、转速中等偏高、轴颈部位与轴承配合承受接触应力。这要求锻件满足以下条件:
金属纤维流线沿轴向连续分布,不得被切削加工切断,以保证疲劳强度。
心部组织致密,无缩孔、疏松与大面积夹杂,避免在高载荷下从内部起源裂纹。
调质后组织均匀,硬度沿截面波动小,确保轴颈加工后的耐磨性与配合精度。
表面不得存在折叠、发纹等缺陷,防止应力集中成为疲劳源。
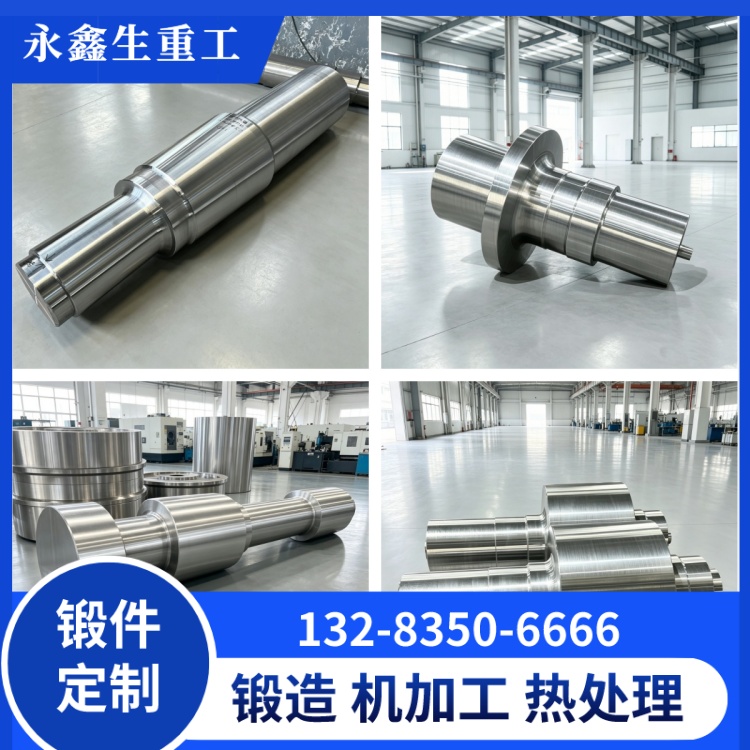
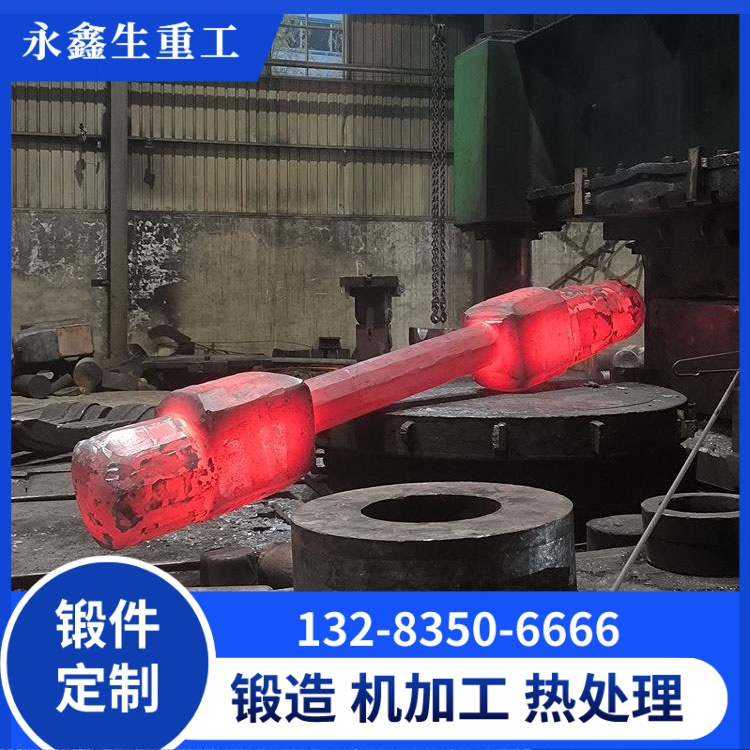
三、锻造与工艺要点 针对 40CrNiMo 传动轴锻件,合理的工艺路线为:优质钢锭→加热→镦粗拔长(锻造比≥3)→锻后正火或退火→粗加工→调质(淬火 + 高温回火)→半精加工→探伤与性能检验。 锻造阶段需注意:40CrNiMo 对白点敏感,锻后必须缓冷或进行去氢退火,不可空冷堆放。加热温度控制在 1180~1200℃左右,终锻温度不低于 800℃,避免终锻过低产生裂纹。调质时淬火温度约 850℃油淬,回火温度根据目标硬度调整,通常在 550~650℃区间,回火后快冷以抑制回火脆性的发生。锻造比保证在 3 以上,使钢锭铸态组织充分破碎,心部缩松被压实,纤维流线沿轴向连贯分布。
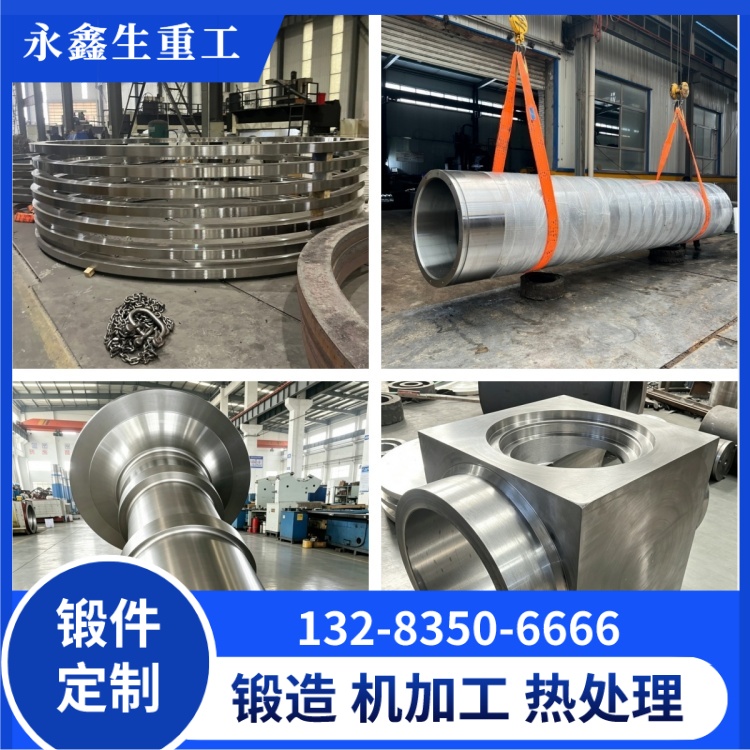
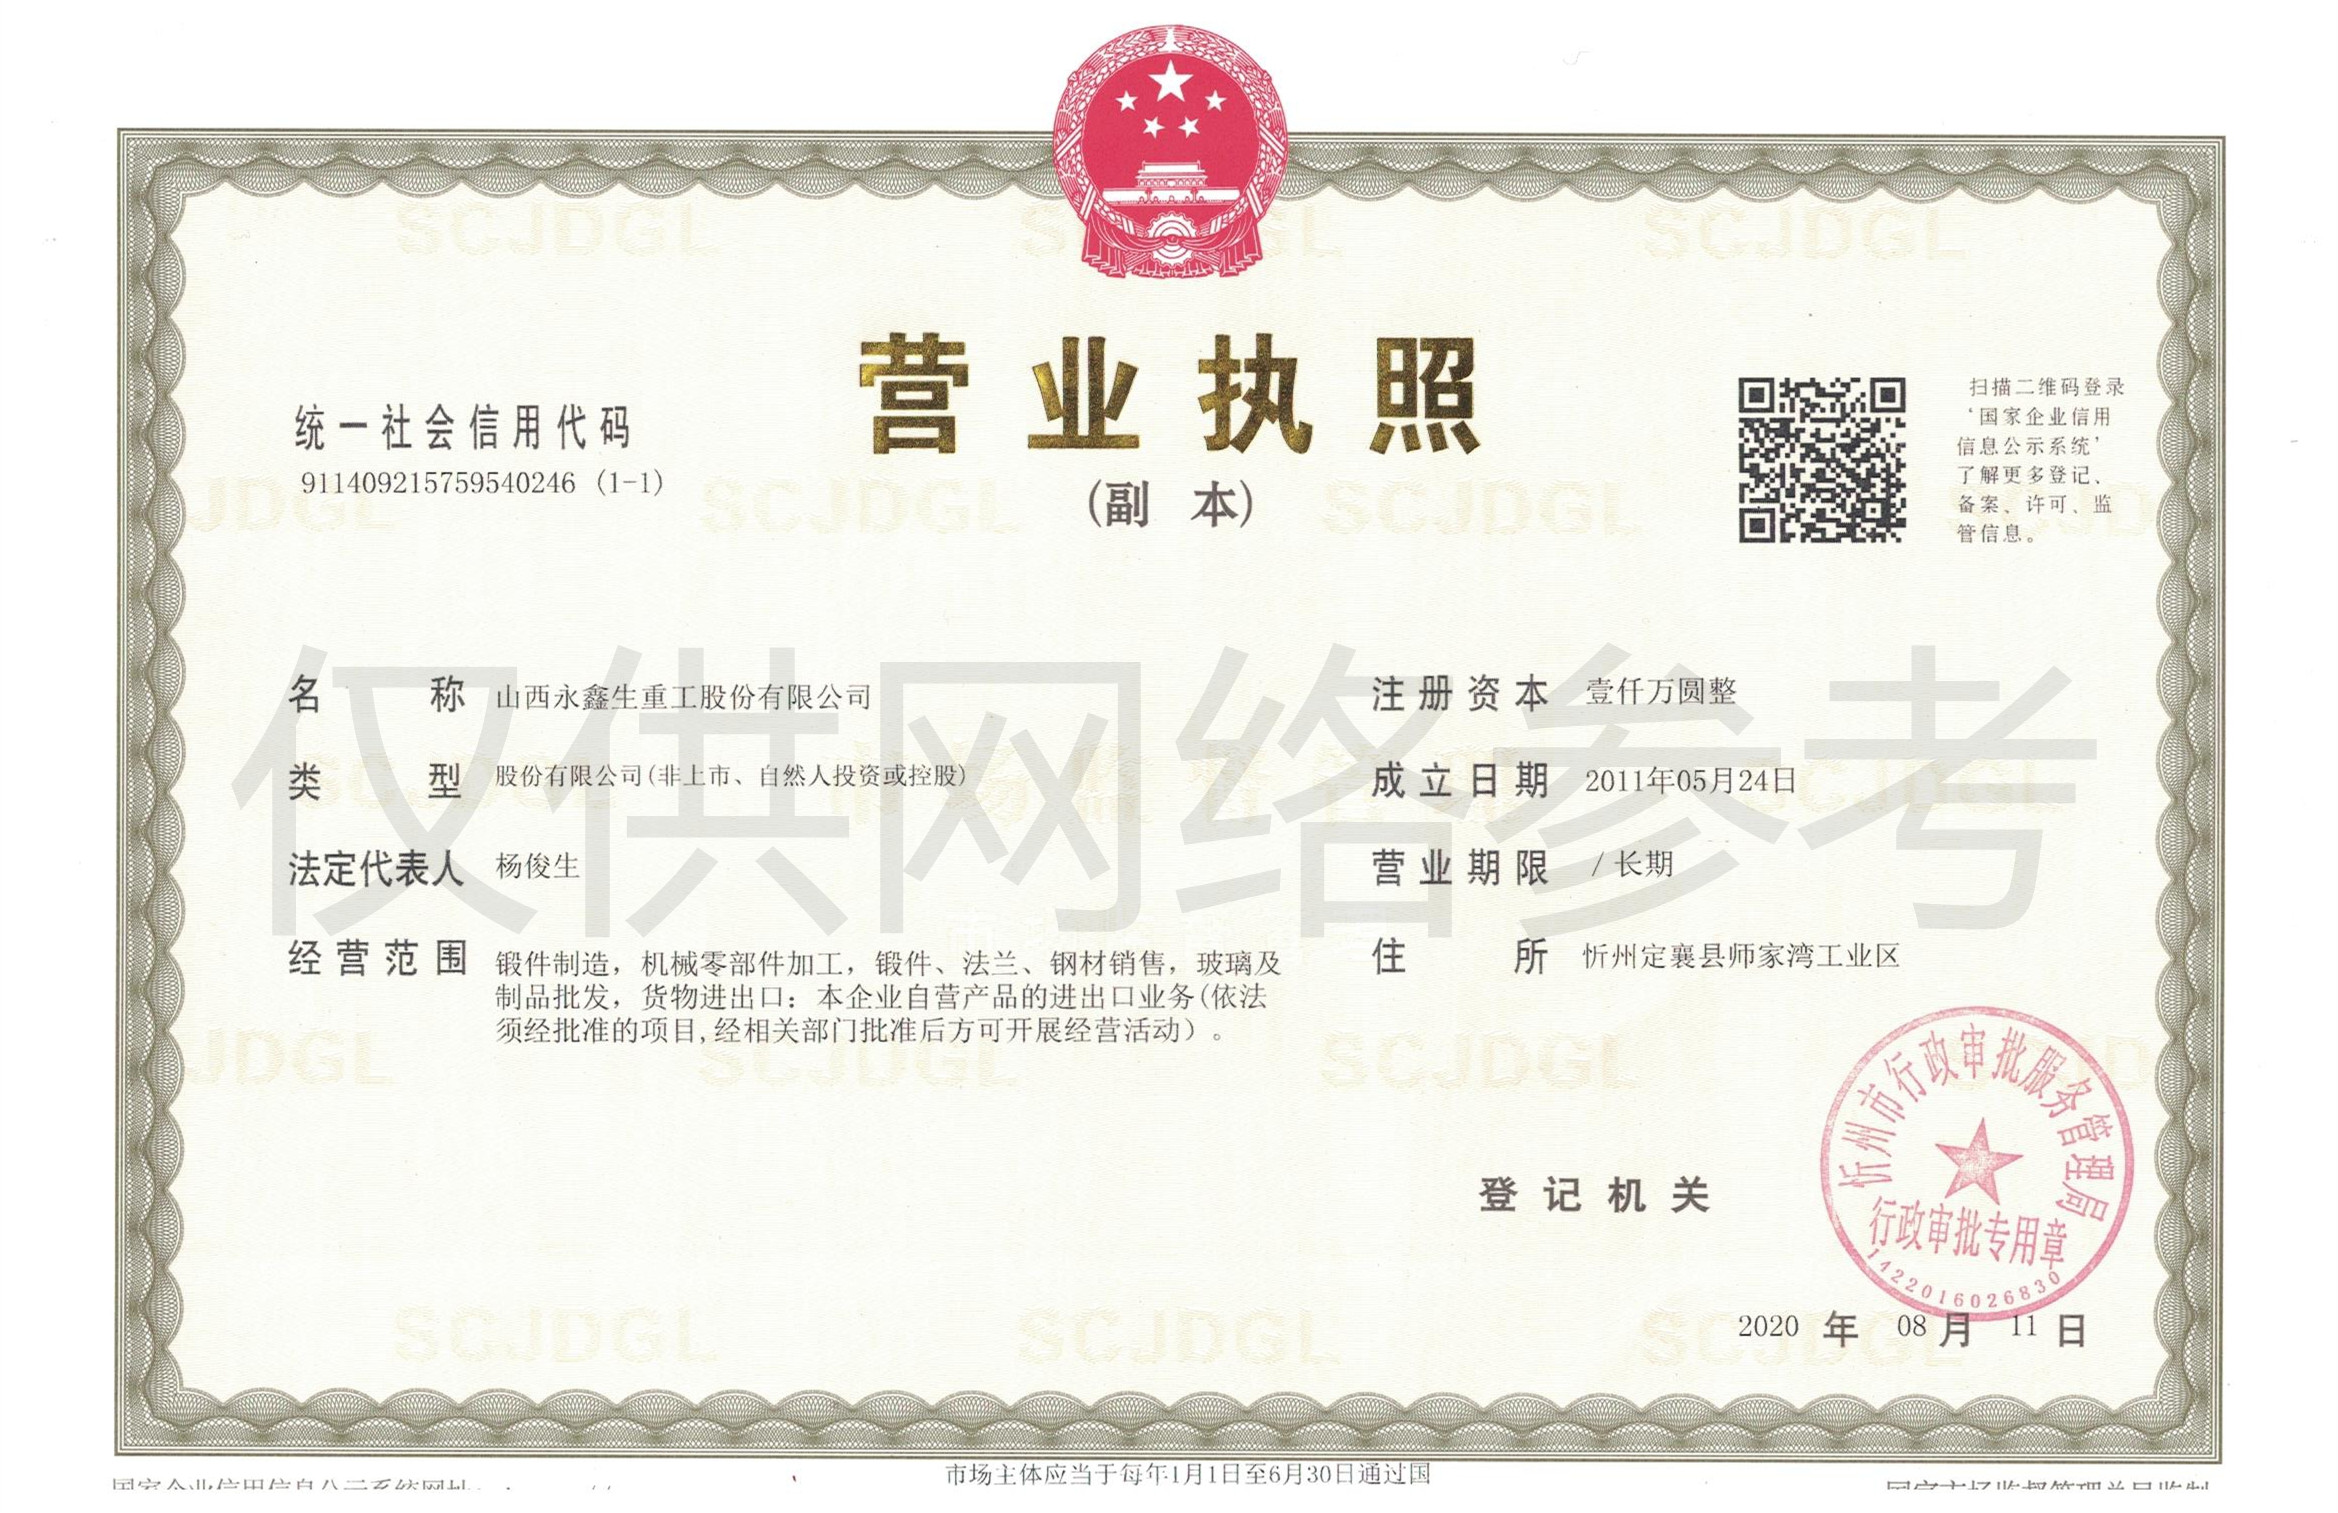
四、山西永鑫生重工的交付能力 山西永鑫生重工股份有限公司地处山西定襄锻造产业带,具备从 3 吨、5 吨锻锤到 15000 吨液压机并配套 30000 吨模锻压机的锻造能力,可承接不同截面尺寸的 40CrNiMo 传动轴自由锻或模锻毛坯。公司建有热处理车间,可完成 40CrNiMo 所需的正火、退火与调质处理,油温与回火温度按工艺曲线执行,调质后硬度稳定控制在设计区间内。粗加工后,公司对锻件进行超声波探伤,按 GB/T 6402 标准评定内部缺陷等级;对轴颈与台阶圆角等关键部位,加做磁粉探伤以排查表面微裂纹。力学性能取样按图纸要求从锻件本体或工艺试样上截取,完成拉伸、冲击与硬度测试,数据随探伤报告、热处理曲线、材质证明书一并归档交付。用户拿到的 40CrNiMo 传动轴毛坯,组织状态、性能数据与内部质量均有书面记录可查,可直接进入精加工工序,无需再重复进行大面积内部缺陷排查。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号