
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

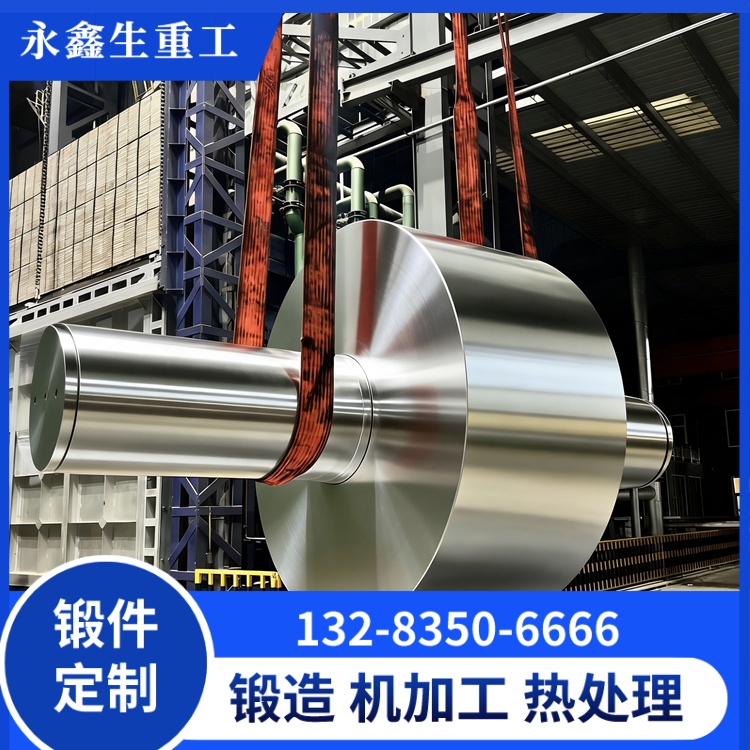
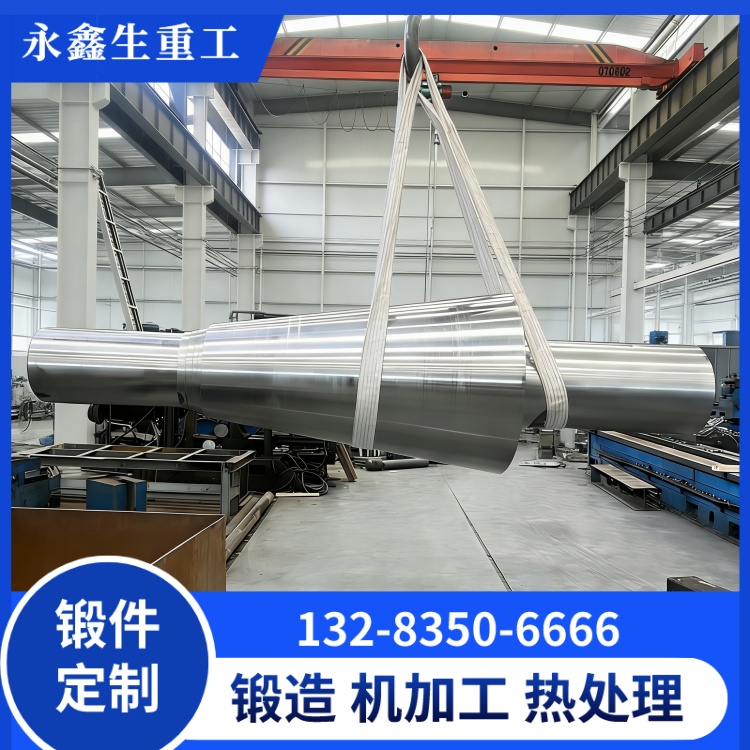
空心主轴锻件为什么是重型设备优选轴类毛坯
在重型机械、冶金装备、矿山机械、船舶轴系与大型传动设备中,轴类毛坯的选择直接影响整机重量、转动惯量、维护可达性与制造经济性。空心主轴锻件之所以成为这些领域的优选方案,源于其在力学性能、结构效率与制造工艺之间取得的综合平衡。本文从设计与制造两个维度说明空心主轴的优选逻辑。
一、重型设备对轴类毛坯的基本要求 重型设备主轴通常尺寸大、载荷高、工作周期长,对轴类毛坯提出以下要求:
足够的抗弯与抗扭强度,同时兼顾疲劳寿命。
良好的内部质量,不允许存在大尺寸冶金缺陷。
合理的自重,避免转动惯量过大与塔架、基础载荷过重。
可加工性好,便于后续精加工与装配。
工艺成熟、可批量交付、质量可追溯。 在这些要求下,铸态实心轴由于内部缺陷多、疲劳性能差,已逐渐被锻件替代;而实心锻件虽性能可靠,但在超大直径下自重与转动惯量问题突出。
二、空心结构的结构效率优势
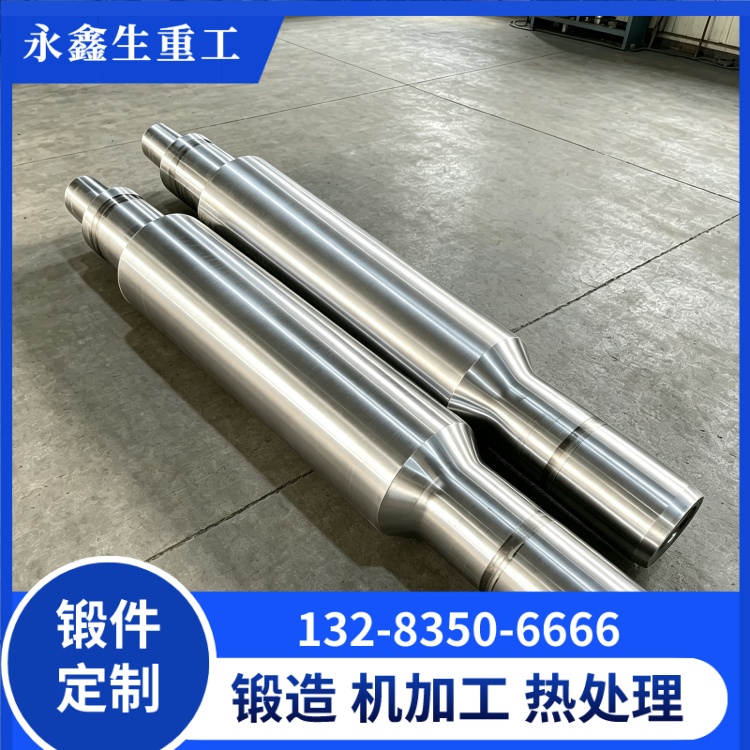
减重效果:轴的抗弯截面模量主要取决于外径,截面惯性矩与直径的四次方相关。将中心低应力区域材料去除,对外径抗弯能力影响较小,却能显著降低重量。同外径下,空心轴减重可达 20%~40%。
降低转动惯量:转动惯量与质量沿半径的分布相关。空心结构使材料集中在远离中性轴的环形区域,在相同抗弯能力下转动惯量低于实心轴,有利于传动系统的启动、制动与动态响应。
截面淬透性改善:壁厚均匀的空心截面在淬火时冷却更均匀,心部与外表组织差异缩小,整体力学性能更均衡。
功能集成:内孔可用于布置液压管路、电缆、润滑或冷却通道,简化整机结构。对于需要从轴端穿装或检修的设备,空心结构提供了操作空间。
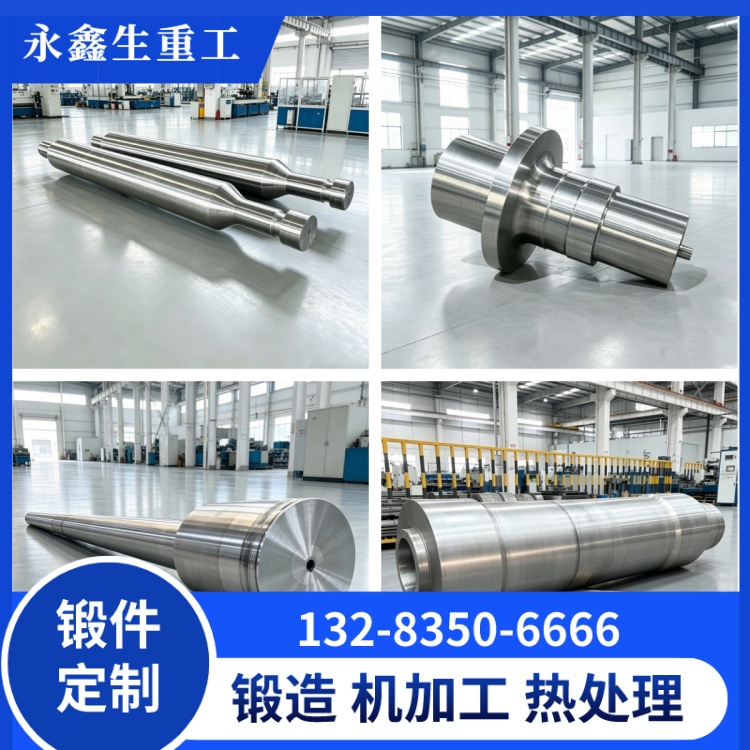
三、锻造纤维流线优势 自由锻生产的空心主轴,金属纤维流线沿轴向连续分布,不被切削加工切断。这使得轴向抗拉强度、疲劳强度与抗冲击性能显著优于流线被切断的切削件或焊接件。锻造同时消除铸态疏松、焊合微小孔隙、细化晶粒,使材料致密度与均匀性大幅提高。对于承受交变载荷的重型主轴,纤维流线走向是决定疲劳寿命的关键因素。
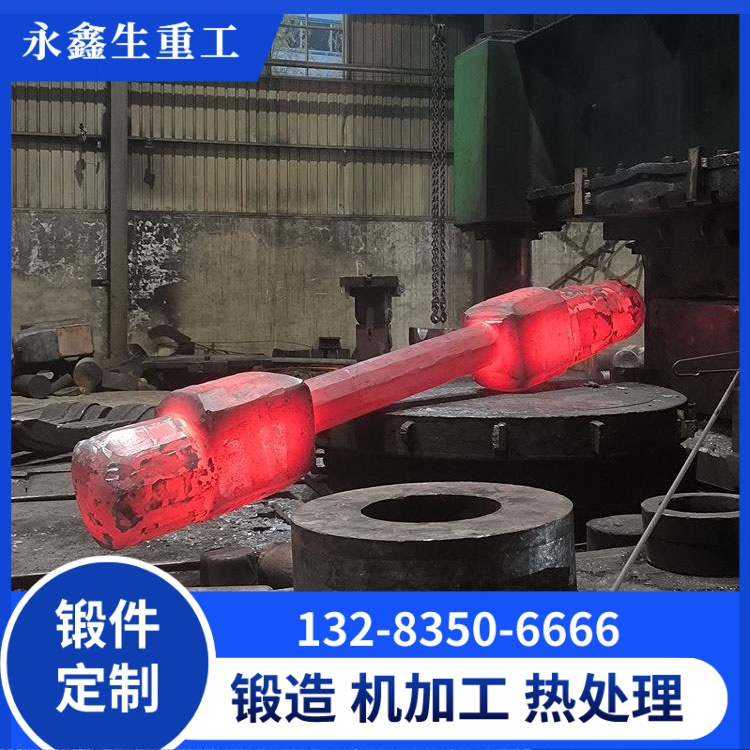
四、制造可行性大型空心主轴通过自由锻工艺生产,典型路径为钢锭镦粗、拔长、冲孔、芯棒拔长。锻造比不低于 3,热处理采用调质或正火加回火,硬度控制在 255~320HBW 区间。超声波探伤按 GB/T 6402 等标准验收。这些工艺在国内锻造产业已高度成熟,具备稳定的批量交付能力。相比整体铸造或焊接轴,锻件空心主轴在质量一致性与验收标准上更有保障。

五、选材与成本平衡 空心主轴常用 42CrMo、34CrNiMo6、40CrNiMo 等合金结构钢。42CrMo 性价比高,适用于常规重型设备;34CrNiMo6 等含镍牌号用于大截面或高韧性工况。空心结构减少了材料消耗,虽然锻造工序比实心轴多一步冲孔与芯棒拔长,但材料利用率与整机减重收益在大型设备中通常超过额外制造成本。
六、制造能力 山西永鑫生重工股份有限公司地处山西定襄锻造产业集群,自由锻装备从 3 吨、5 吨锻锤到 15000 吨液压机形成完整梯队,新增 30000 吨模锻压机进一步覆盖超大截面与高承载需求。公司在钢锭加热、镦粗压实、冲孔、芯棒拔长与调质热处理各环节拥有成体系的工艺参数与操作经验,厂内粗加工、超声波探伤与磁粉探伤设备配套齐全。对重型设备主机厂而言,选择空心主轴毛坯意味着从材料到检测由同一工厂串联完成,全流程工艺受控、交付节点清晰,整机装配后的长期运行可靠性更有保障。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号