
 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区




 当前位置:

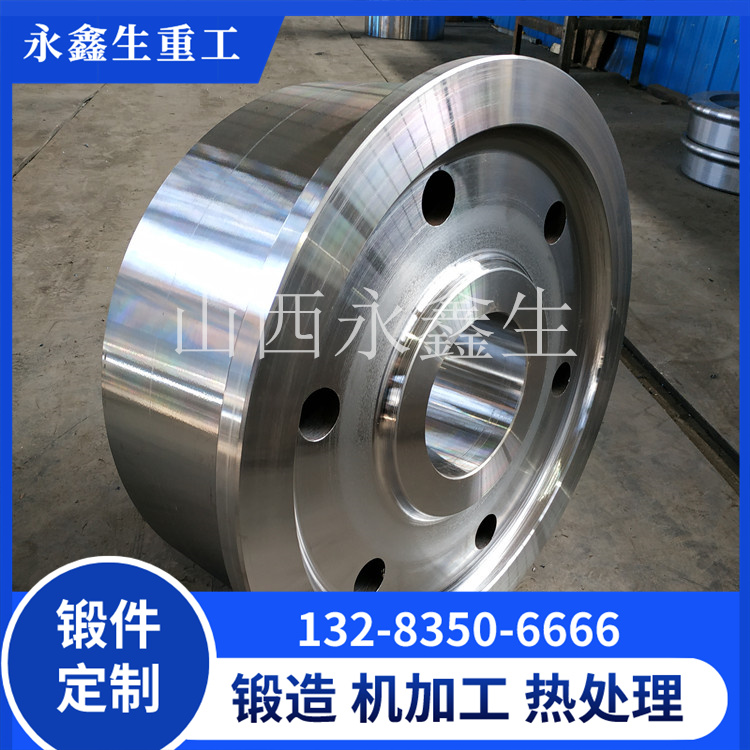
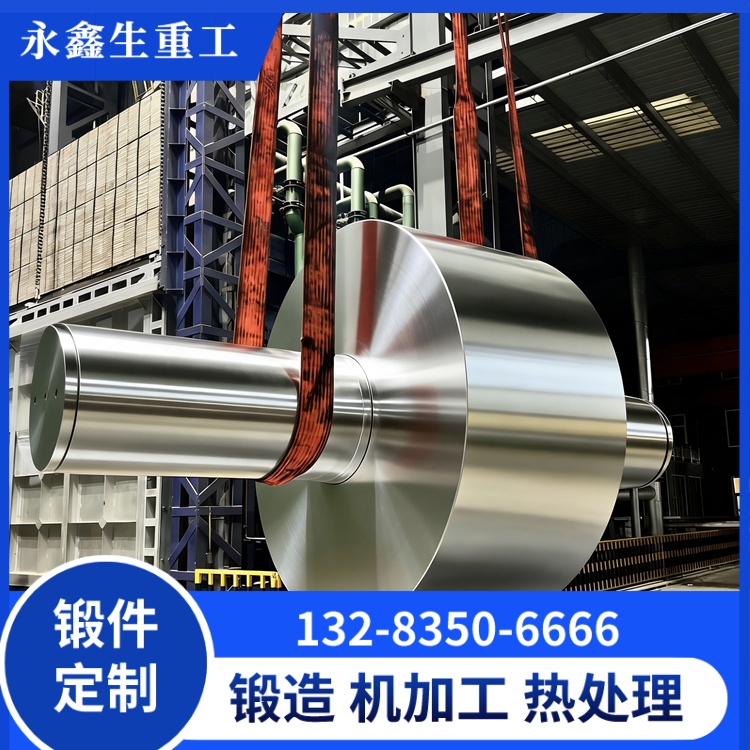
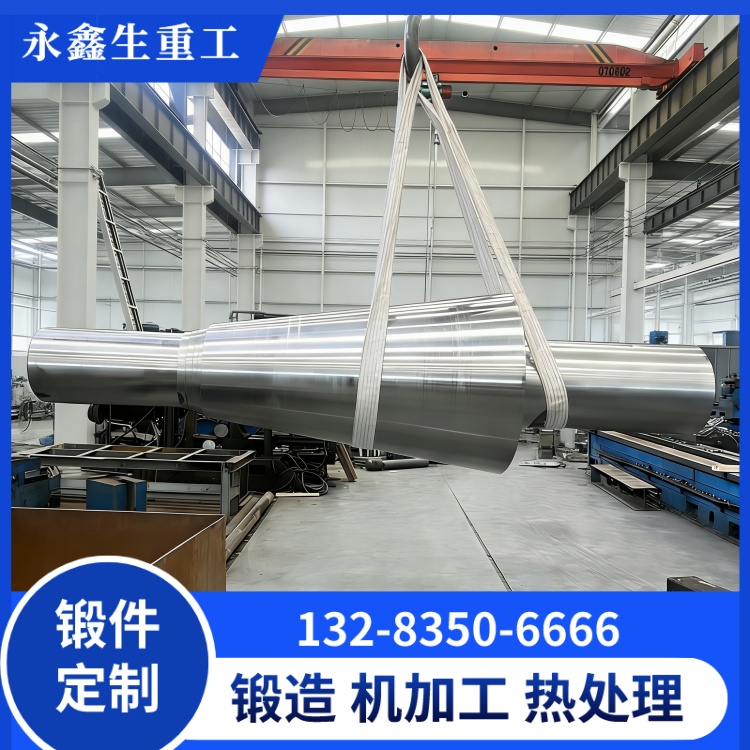
传动轴锻件厂家 可按图纸生产各类轴类锻件
传动轴是旋转机械中传递扭矩与弯矩的核心受力件,广泛应用于工程机械、矿山设备、冶金机械、风电、船舶、机床等领域。与直接采用棒料切削加工相比,采用自由锻或模锻成形的轴类毛坯,其金属纤维流线沿轴向连续分布,内部致密度更高,综合力学性能与抗疲劳寿命显著提升。随着下游装备向大功率、高载荷方向发展,传动轴锻件的直径、长度与单重不断增大,对锻造厂家的设备能级、工艺控制与质量保证体系提出了更高要求。
一、传动轴锻件的典型类型与尺寸覆盖 传动轴锻件并非单一形状,而是一个涵盖范围较广的轴类零件家族。按结构形式可分为实心阶梯轴、空心轴(带中心孔或套筒)、带法兰轴、花键轴、半轴、中间轴、主轴等;按应用工况可分为高速轻载传动轴、中载传动轴与重载冲击传动轴。不同类型在锻件重量、台阶数量、截面变化率上差异较大,这要求厂家具备从中小型锻件到大型重型锻件的灵活制造能力。从几公斤的小轴毛坯到数十吨的大型主轴,均需要匹配相应吨位的锻造设备与起重热处理能力,设备能级不足则无法实现大截面心部的有效压实。

二、按图纸定制的工艺流程 正规传动轴锻件的制造,以用户图纸与技术协议为输入,主要流程包括:
原材料选用:根据图纸指定的材料牌号选择优质钢锭或锻制棒料,入厂核对炉号、化学成分与质量证明书。
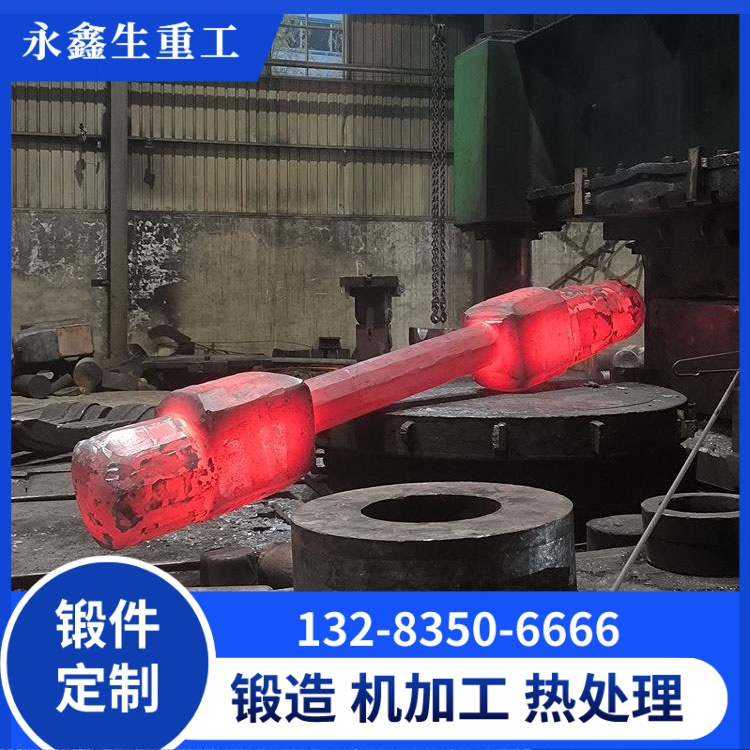
加热与锻造:钢锭经加热炉升温至始锻温度后,在液压机或锻锤上完成镦粗、拔长,必要时进行中间镦粗以压实心部。
锻造比控制:轴类锻件锻造比一般不小于 3,确保钢锭内部疏松、缩孔被充分焊合,晶粒得到细化。
热处理:根据材料与性能要求,进行正火 + 回火或调质处理,获得均匀的组织与目标硬度区间。
粗加工:按图纸留精加工余量,进行车削、钻中心孔等工序,为后续探伤与精加工做准备。
无损检测与性能取样:超声波探伤检测内部缺陷,必要时进行磁粉探伤排查表面近表面裂纹;按标准截取试样做拉伸、冲击、硬度等力学性能检验。
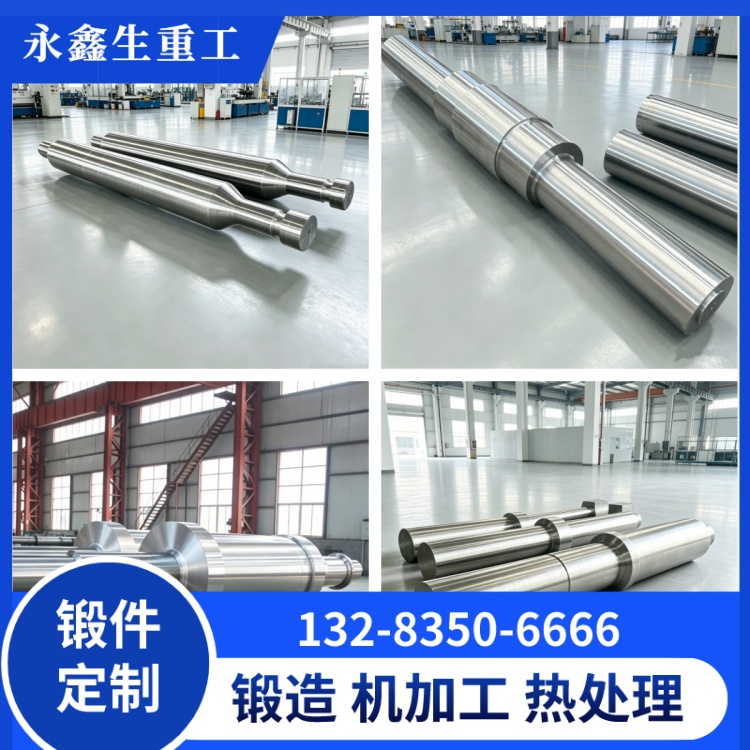
三、常用材料谱系传动轴锻件用材覆盖优质碳素结构钢与合金结构钢两个大类。轻载或中等载荷工况可选用 35#、45# 优质碳素钢;中重载荷与冲击载荷工况多采用 42CrMo、42CrMoA、35CrMo;对强度、韧性与淬透性要求更高的重载传动轴,常选用 40CrNiMo、34CrNiMo6 等镍铬钼系合金钢。不同材料在调质后的硬度区间、回火稳定性与疲劳强度上各有侧重,选材需结合工况载荷、转速、环境介质与热处理工艺综合确定,不可随意以低代高或盲目追求高端牌号。
四、山西永鑫生重工的制造能力 山西永鑫生重工股份有限公司位于山西省忻州市定襄县这一国内知名的锻造产业集群地,长期专注于大型锻件的研发与制造。公司锻造设备从 3 吨、5 吨锻锤起步,逐步扩展至万吨级液压机序列,并新增 30000 吨模锻压机,形成了自由锻与模锻互补的装备格局,能够覆盖不同重量、不同复杂度传动轴锻件的成形需求。在锻造之后,公司配套建有热处理车间与粗加工车间,可完成正火、退火、调质等热处理工序以及车削粗加工,实现从钢锭到粗加工毛坯的一站式交付。
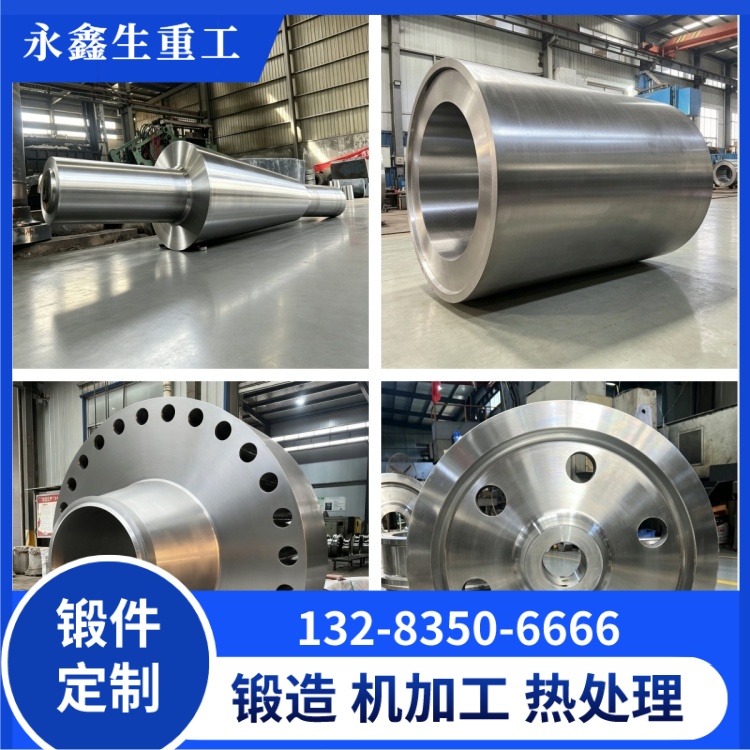
在质量验收环节,公司配备超声波探伤与磁粉探伤手段,内部缺陷检测参照 GB/T 6402 等标准执行,表面与近表面裂纹通过磁粉探伤排查;力学性能检验按图纸与标准要求在锻件本体或工艺附具上取样,完成拉伸、冲击与硬度测试。每一件出厂锻件均附带材质证明书、热处理记录、探伤报告与性能数据,炉号追溯链条完整,便于下游用户在精加工与装机后进行质量档案归档。对于用户提供的传动轴图纸,公司技术部门会结合材料特性与锻造可行性进行工艺评审,在保证使用性能的前提下优化锻造方案,交付尺寸与组织状态均满足后续加工要求的合格毛坯。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号